دراسة حالة
حل تشكيل خطوط متكامل من نحاس وألمنيوم من الطاقة الجديدة
نظرة عامة على الحل
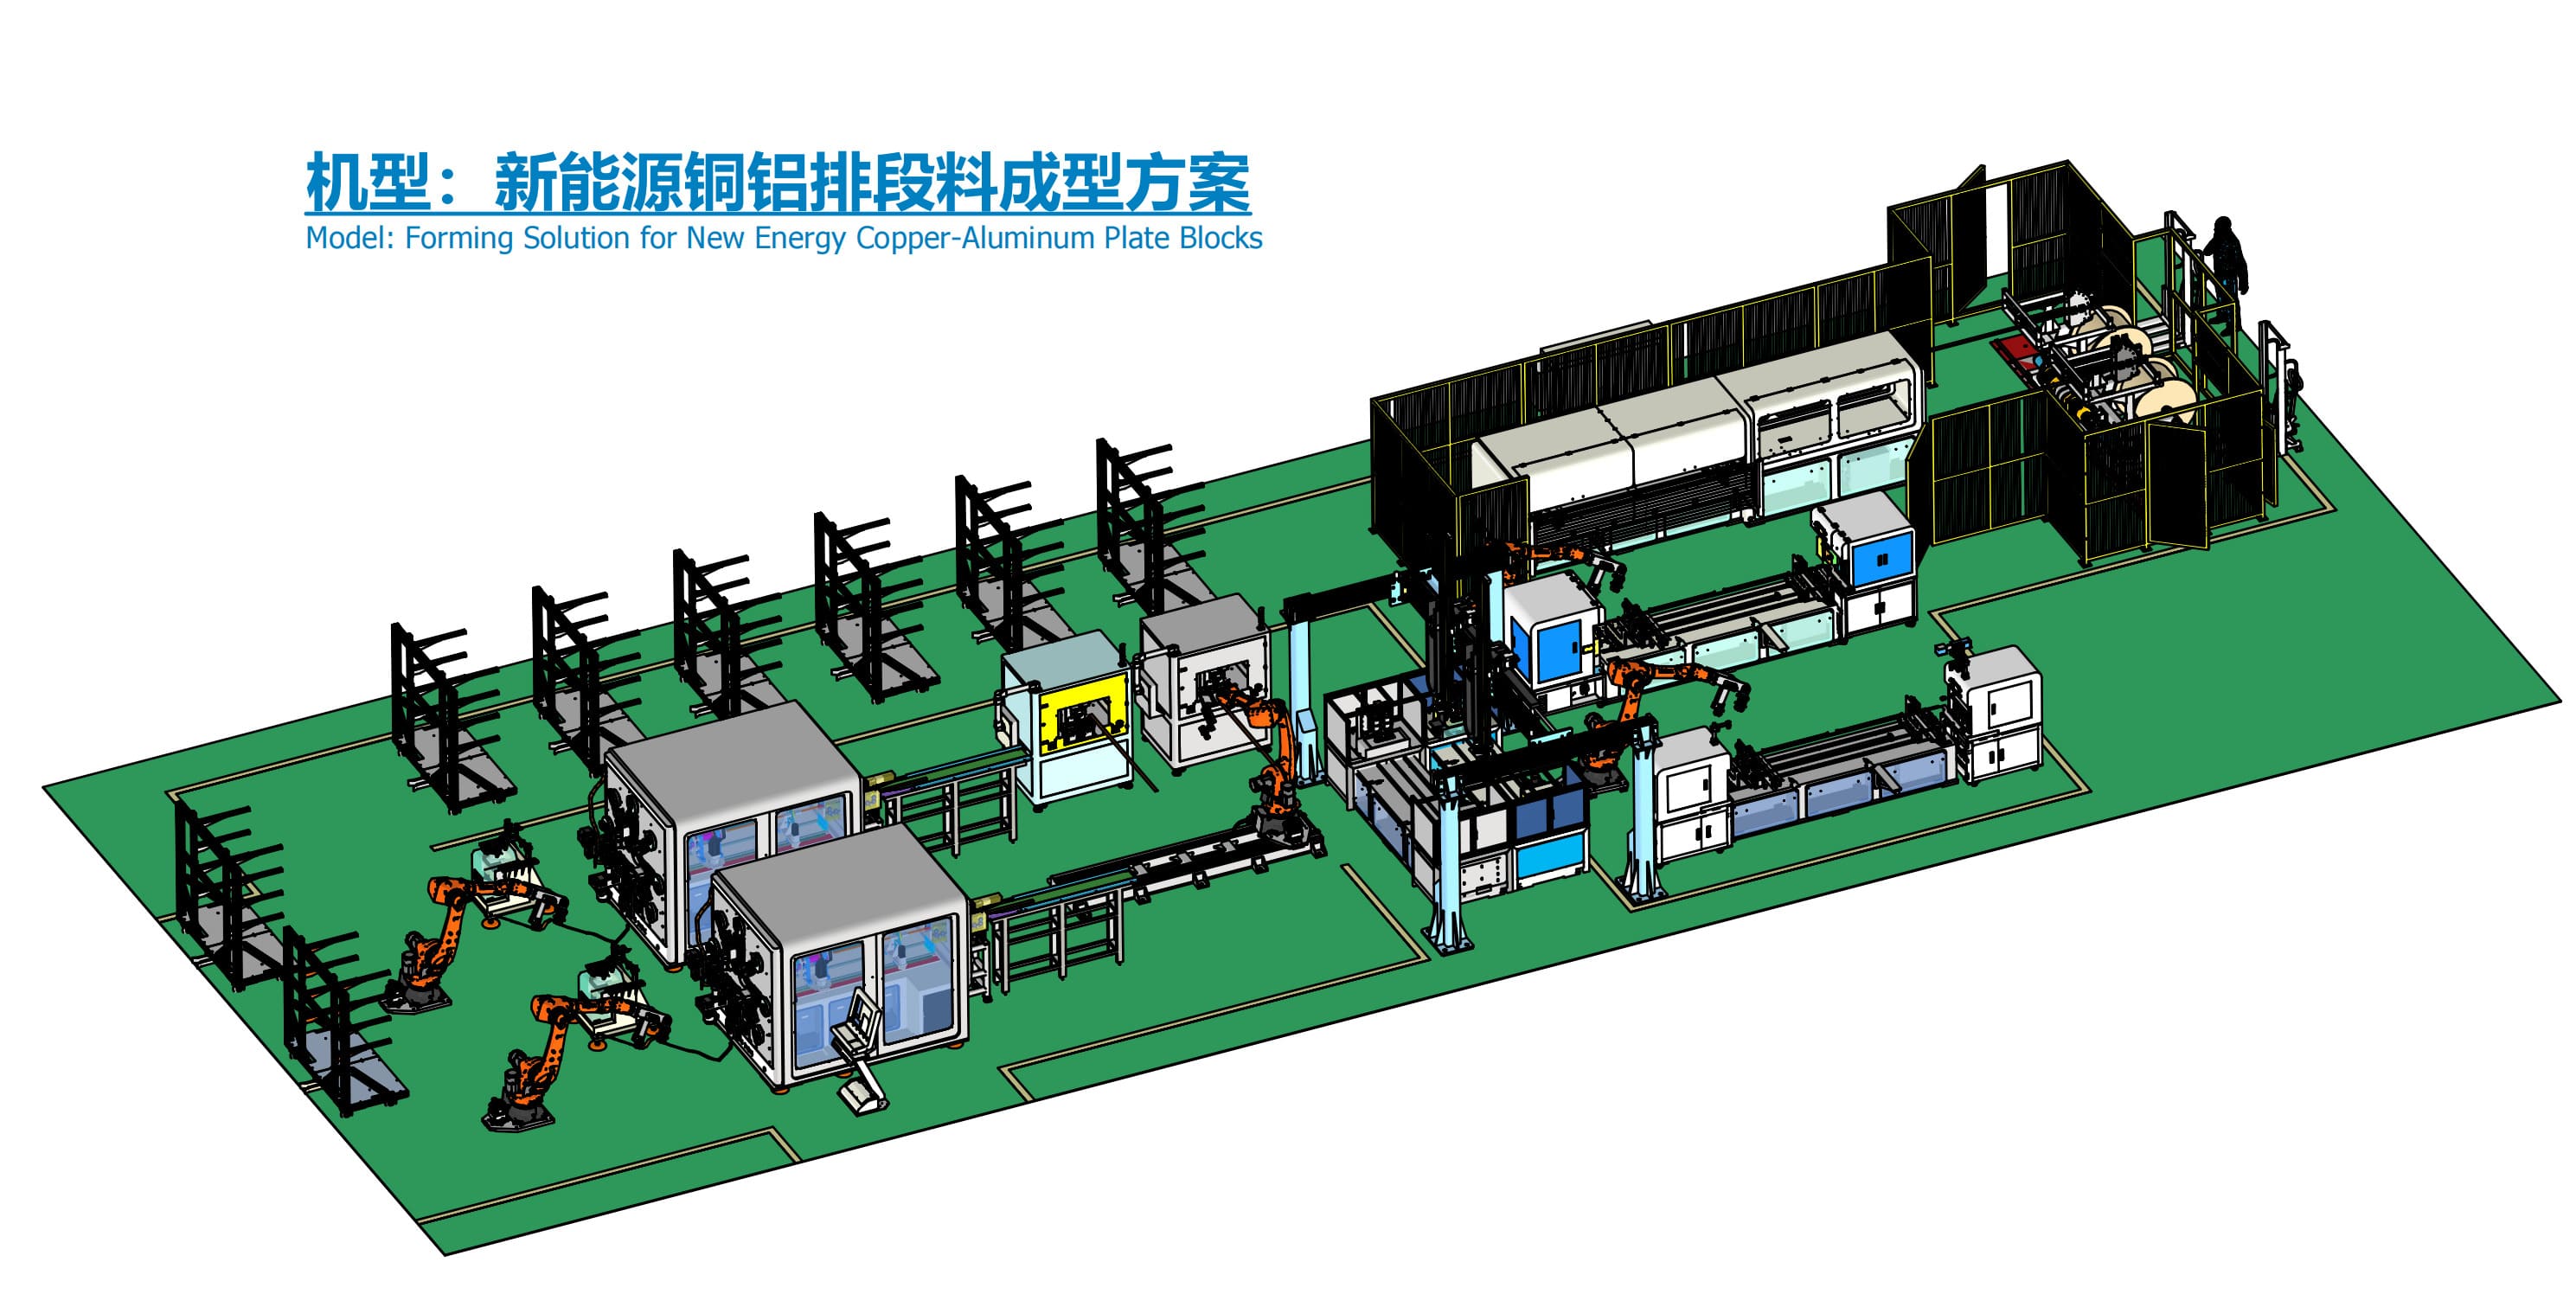
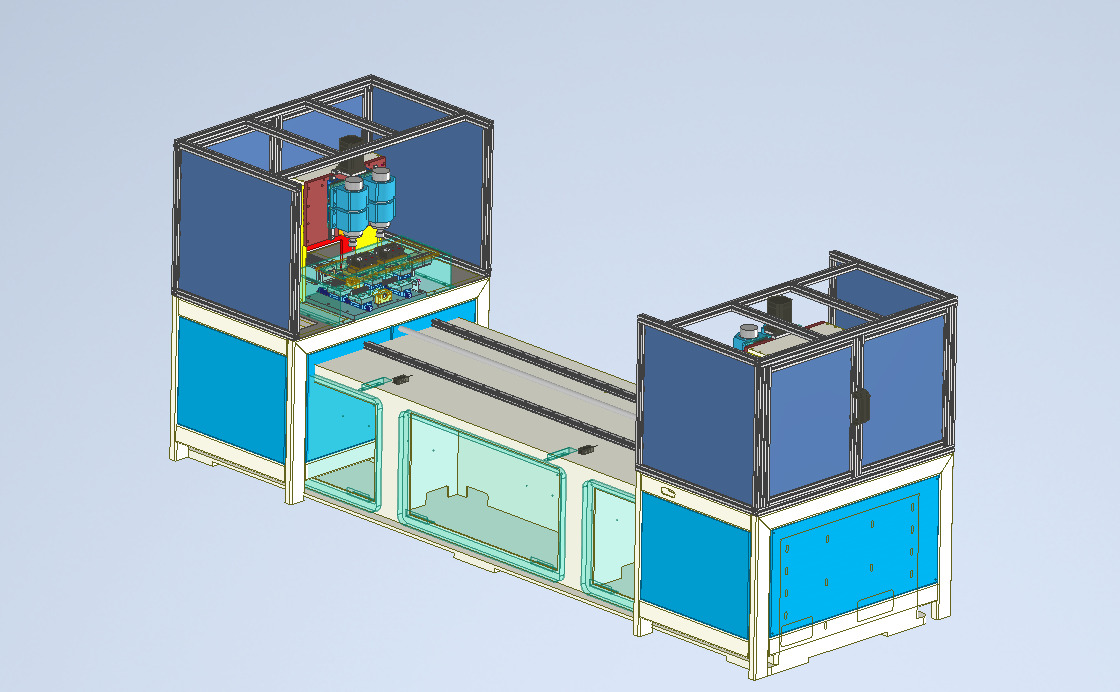
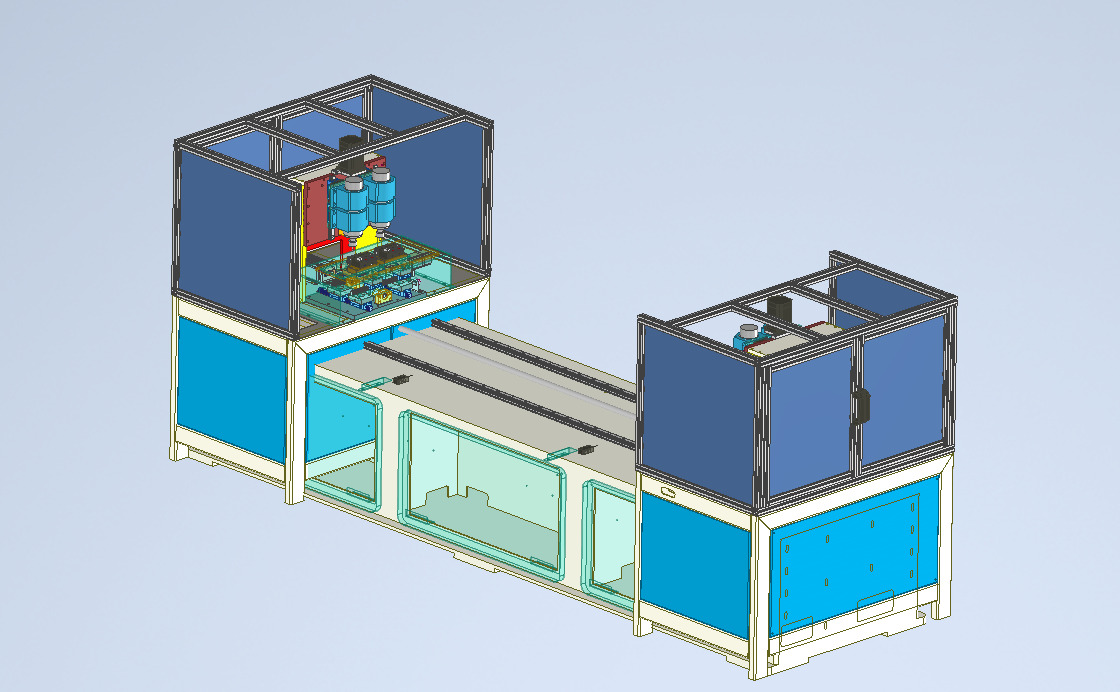
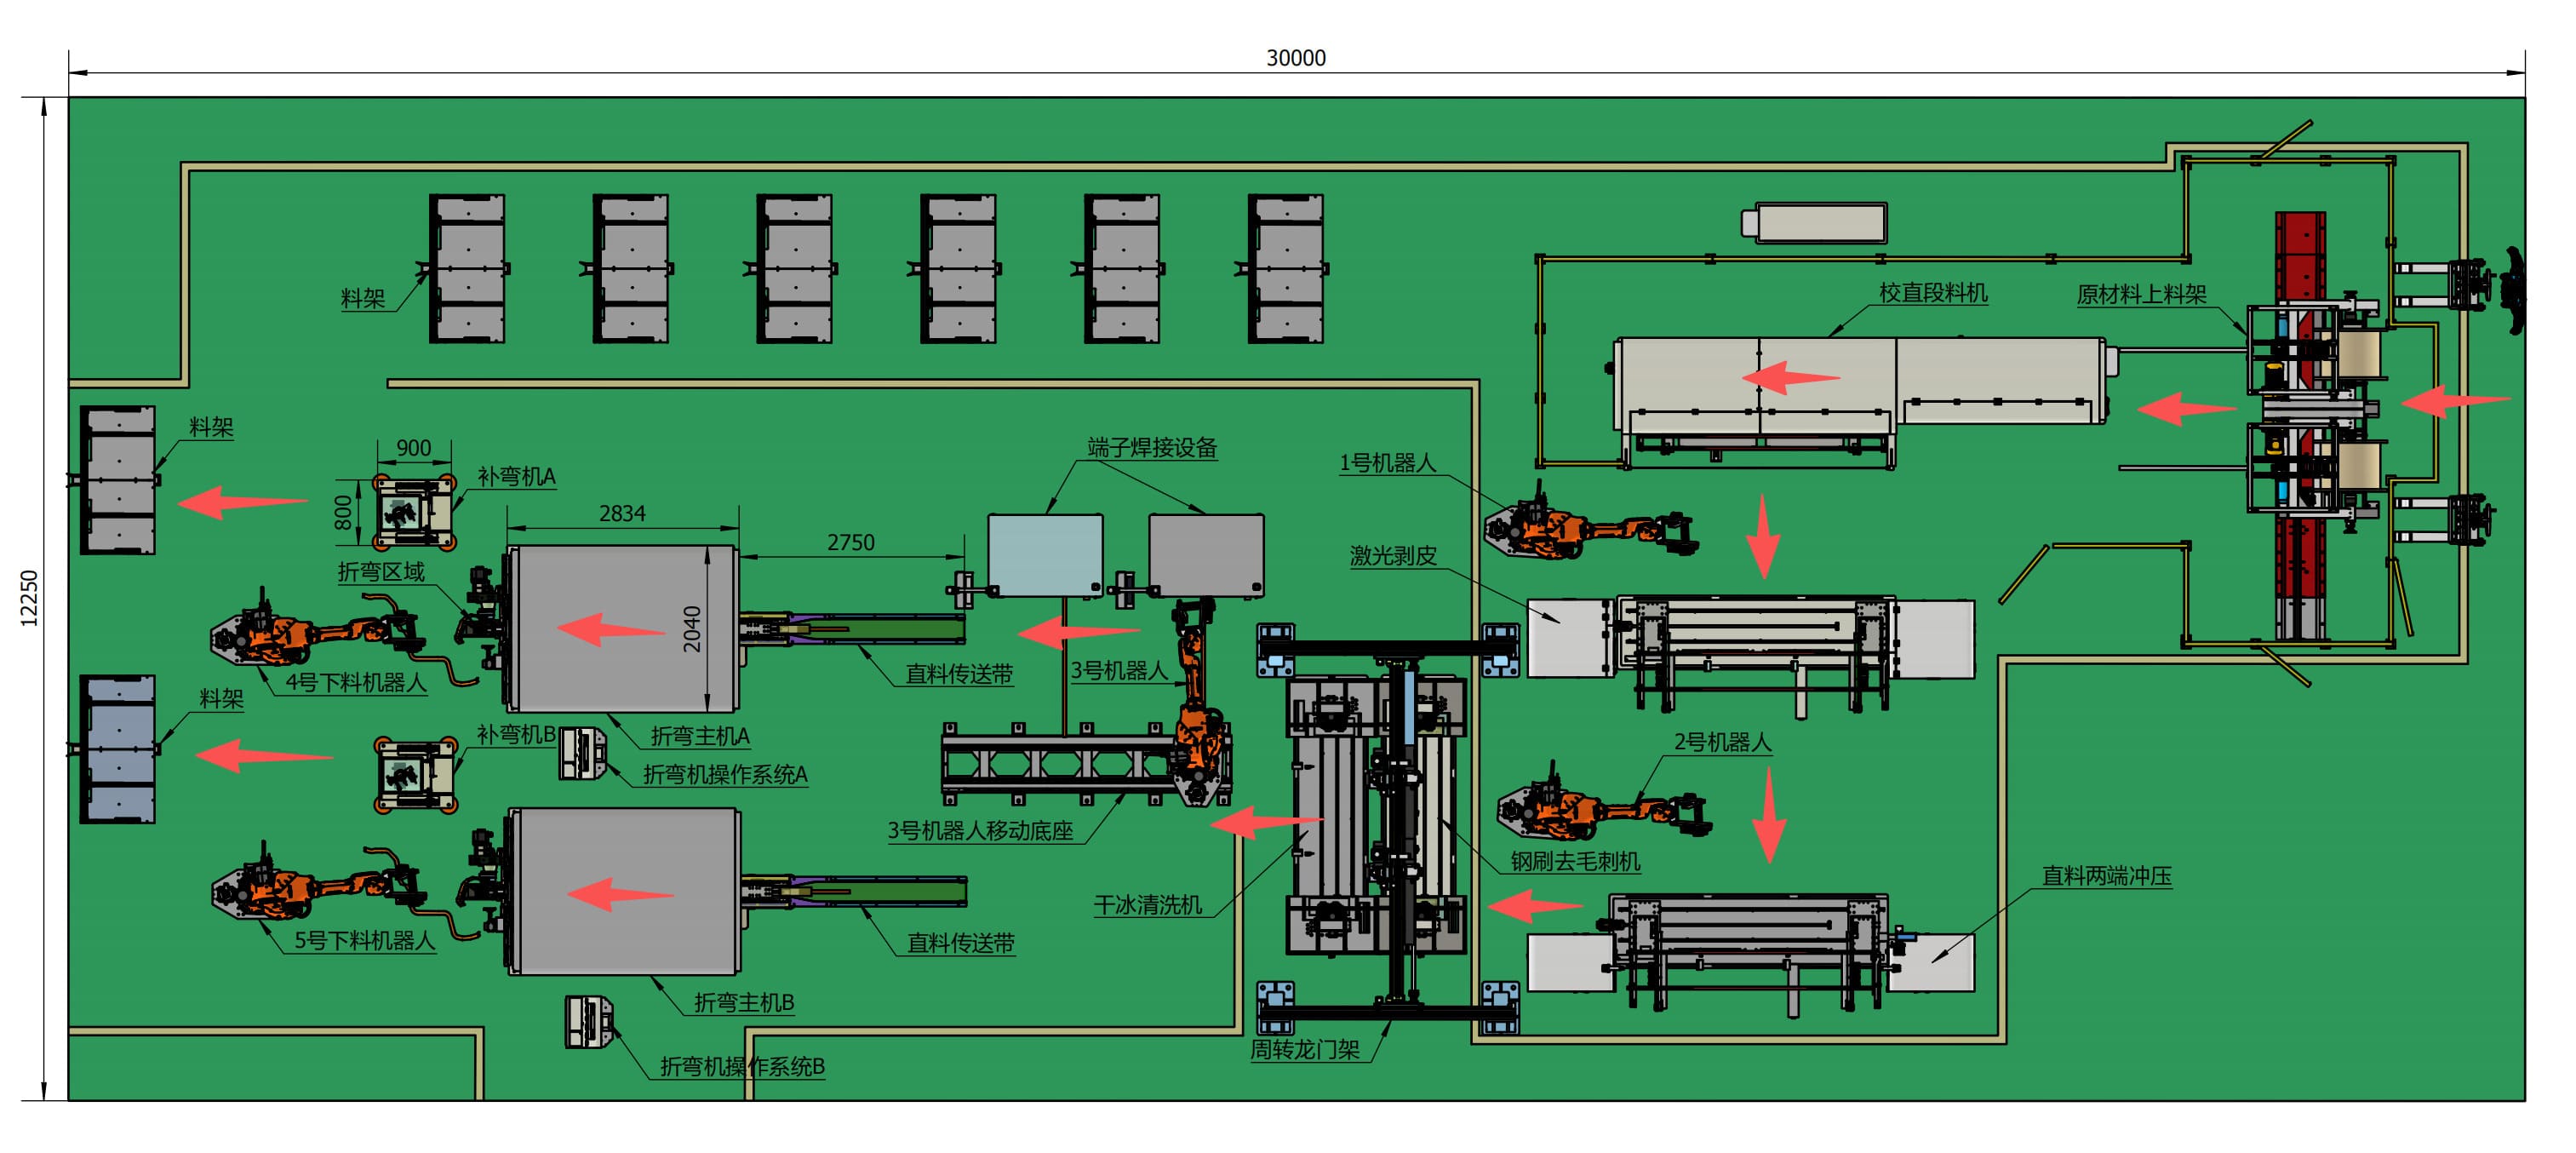
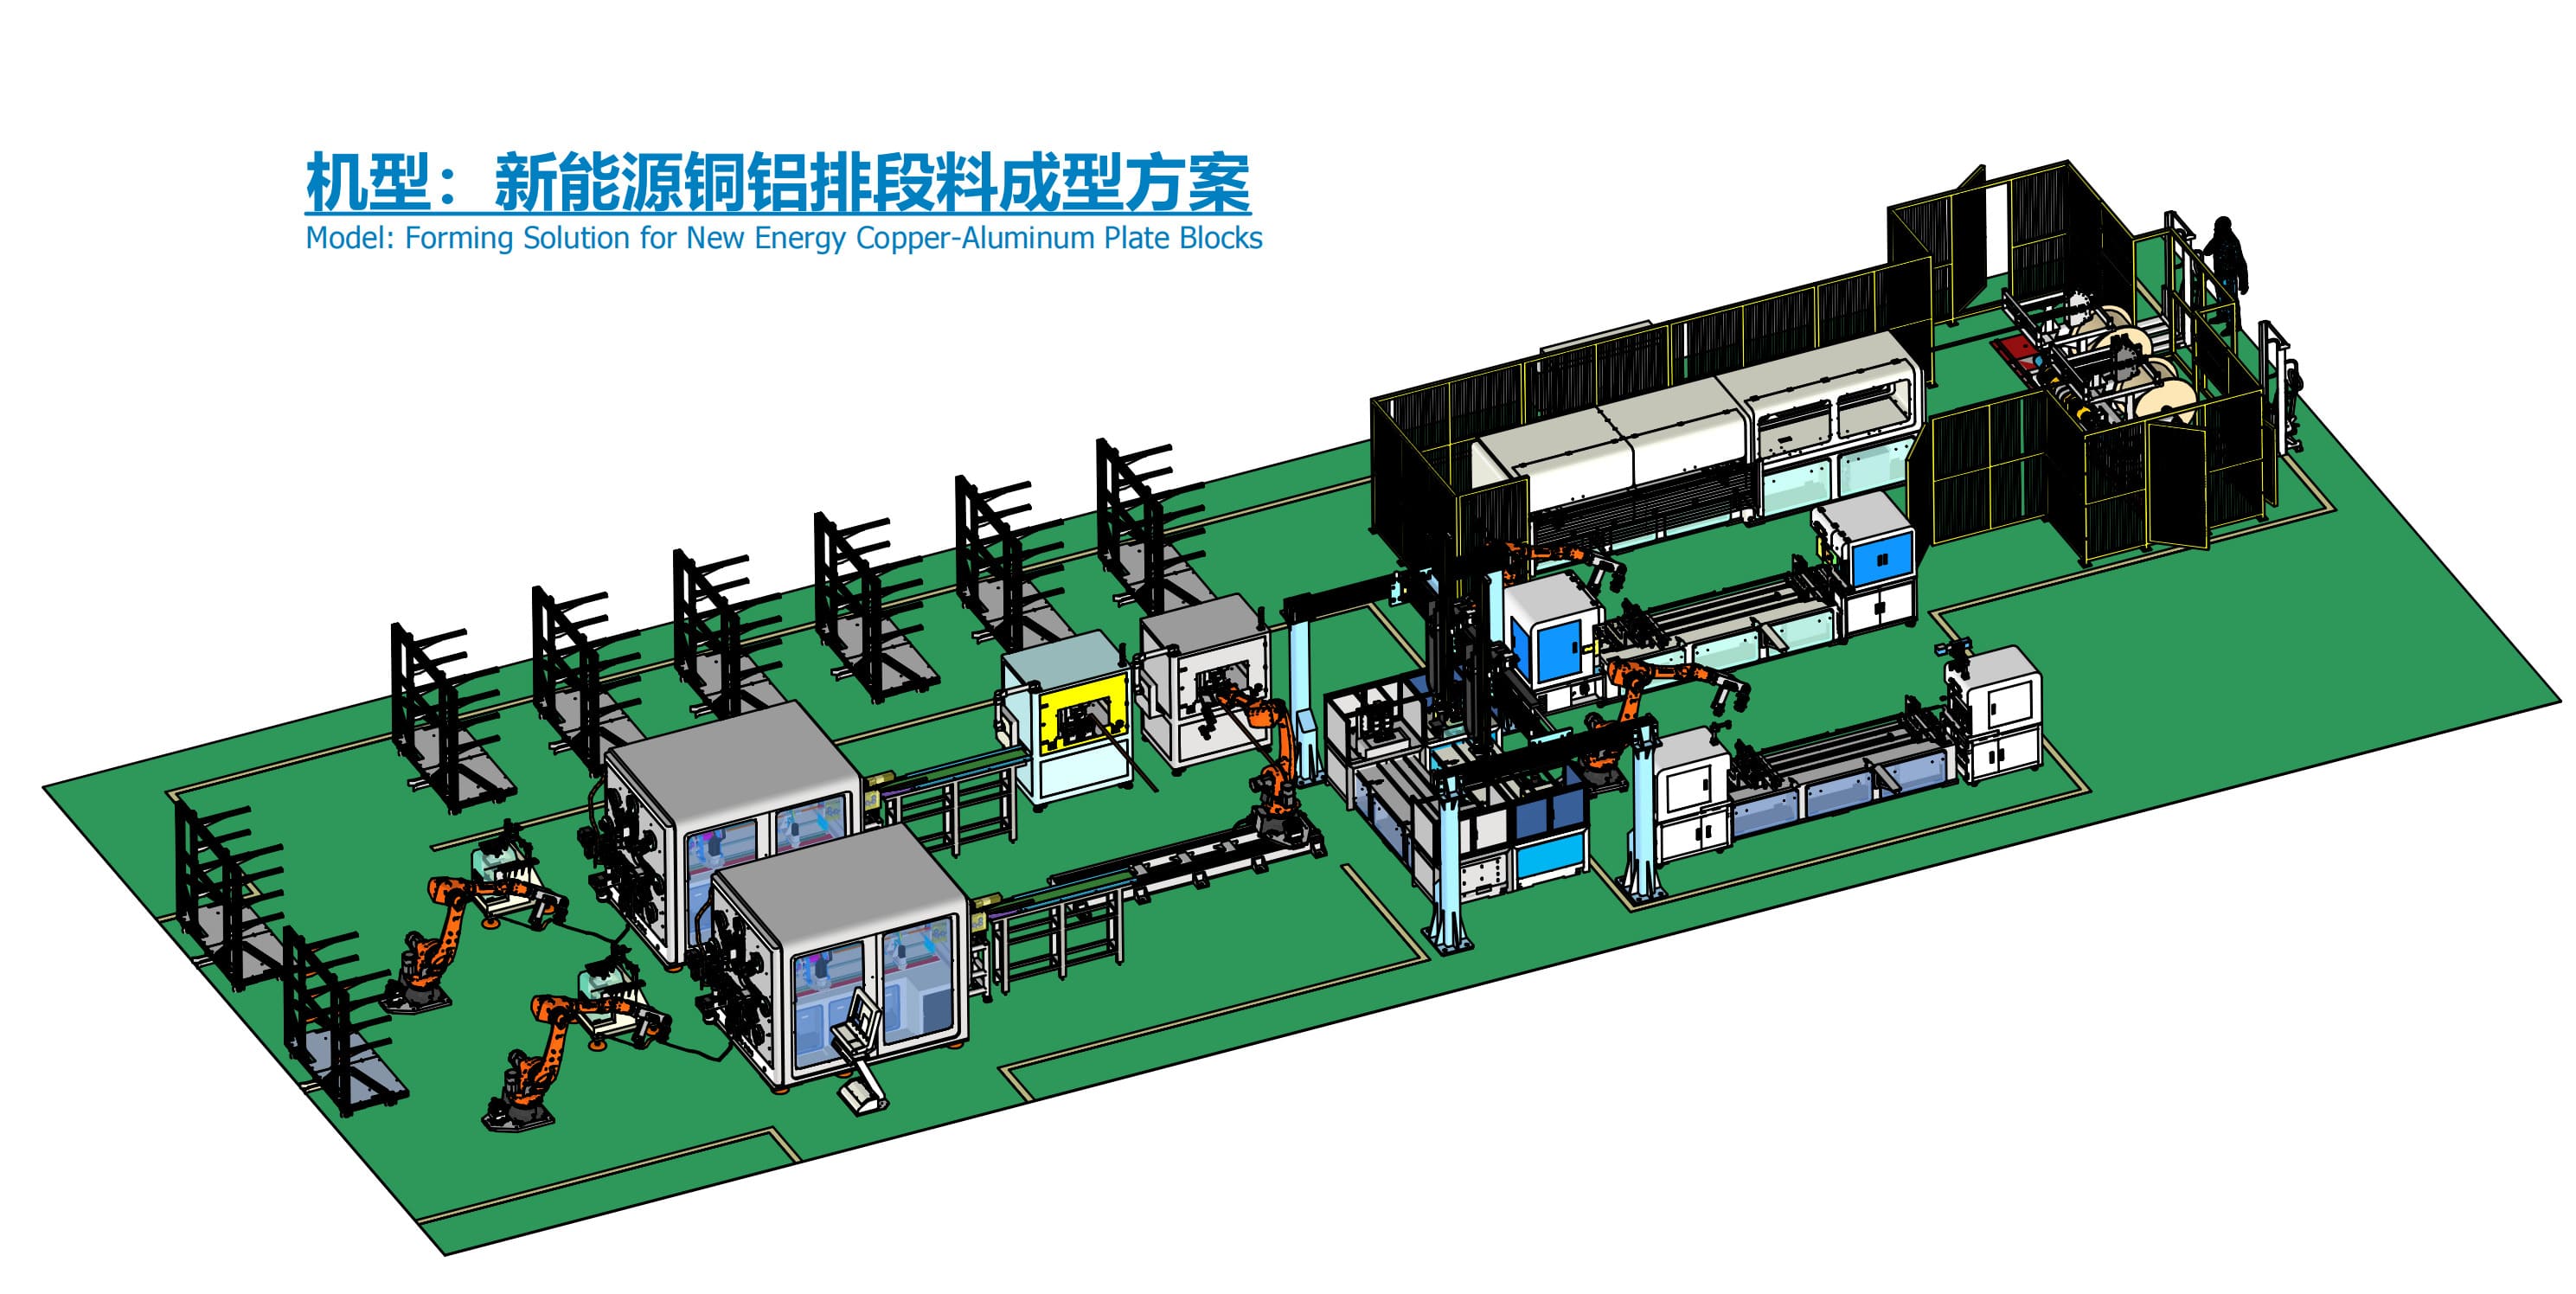
تخطيط الخط المتكامل| تخطيط الخط المتكامل
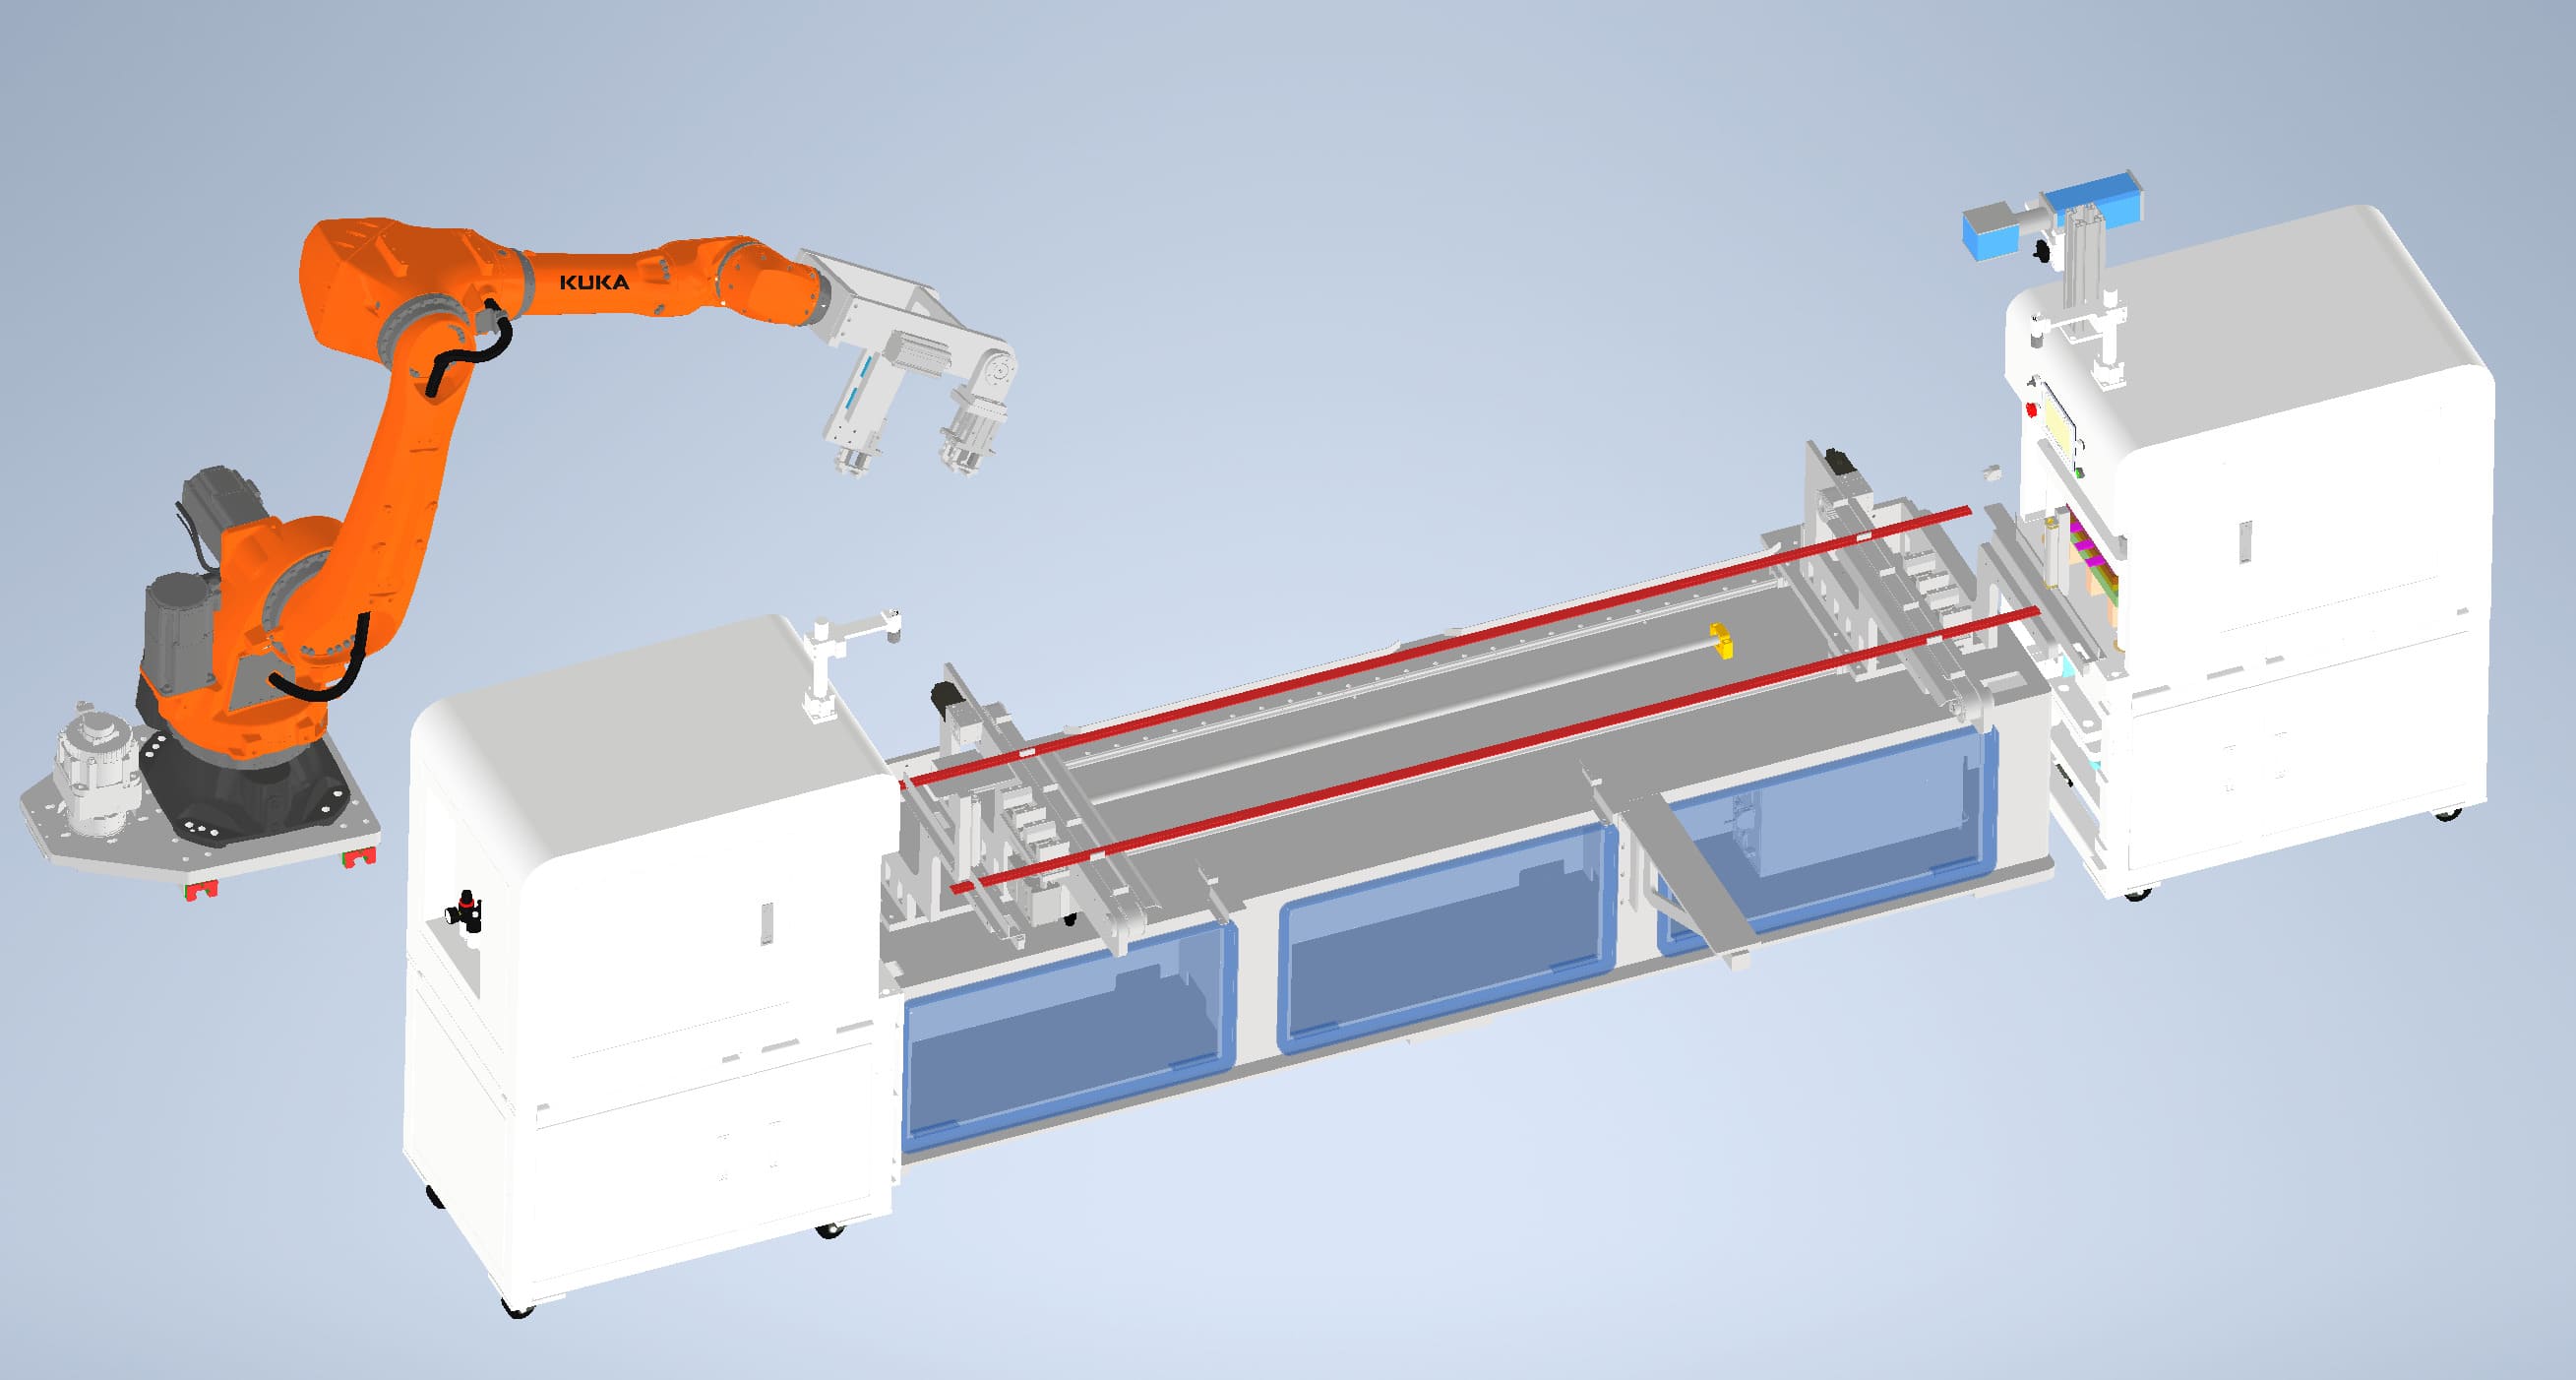
يدمج الخط التقويم والقطع، والتجريف ذو الطرفين، والتثقيب المزدوج، وإزالة الحواف، والتنظيف، ولحام الأطراف، والثني، والتصحيح، والنقل الآلي في سلسلة إنتاج مستمرة.
محطات المعدات والمساحة
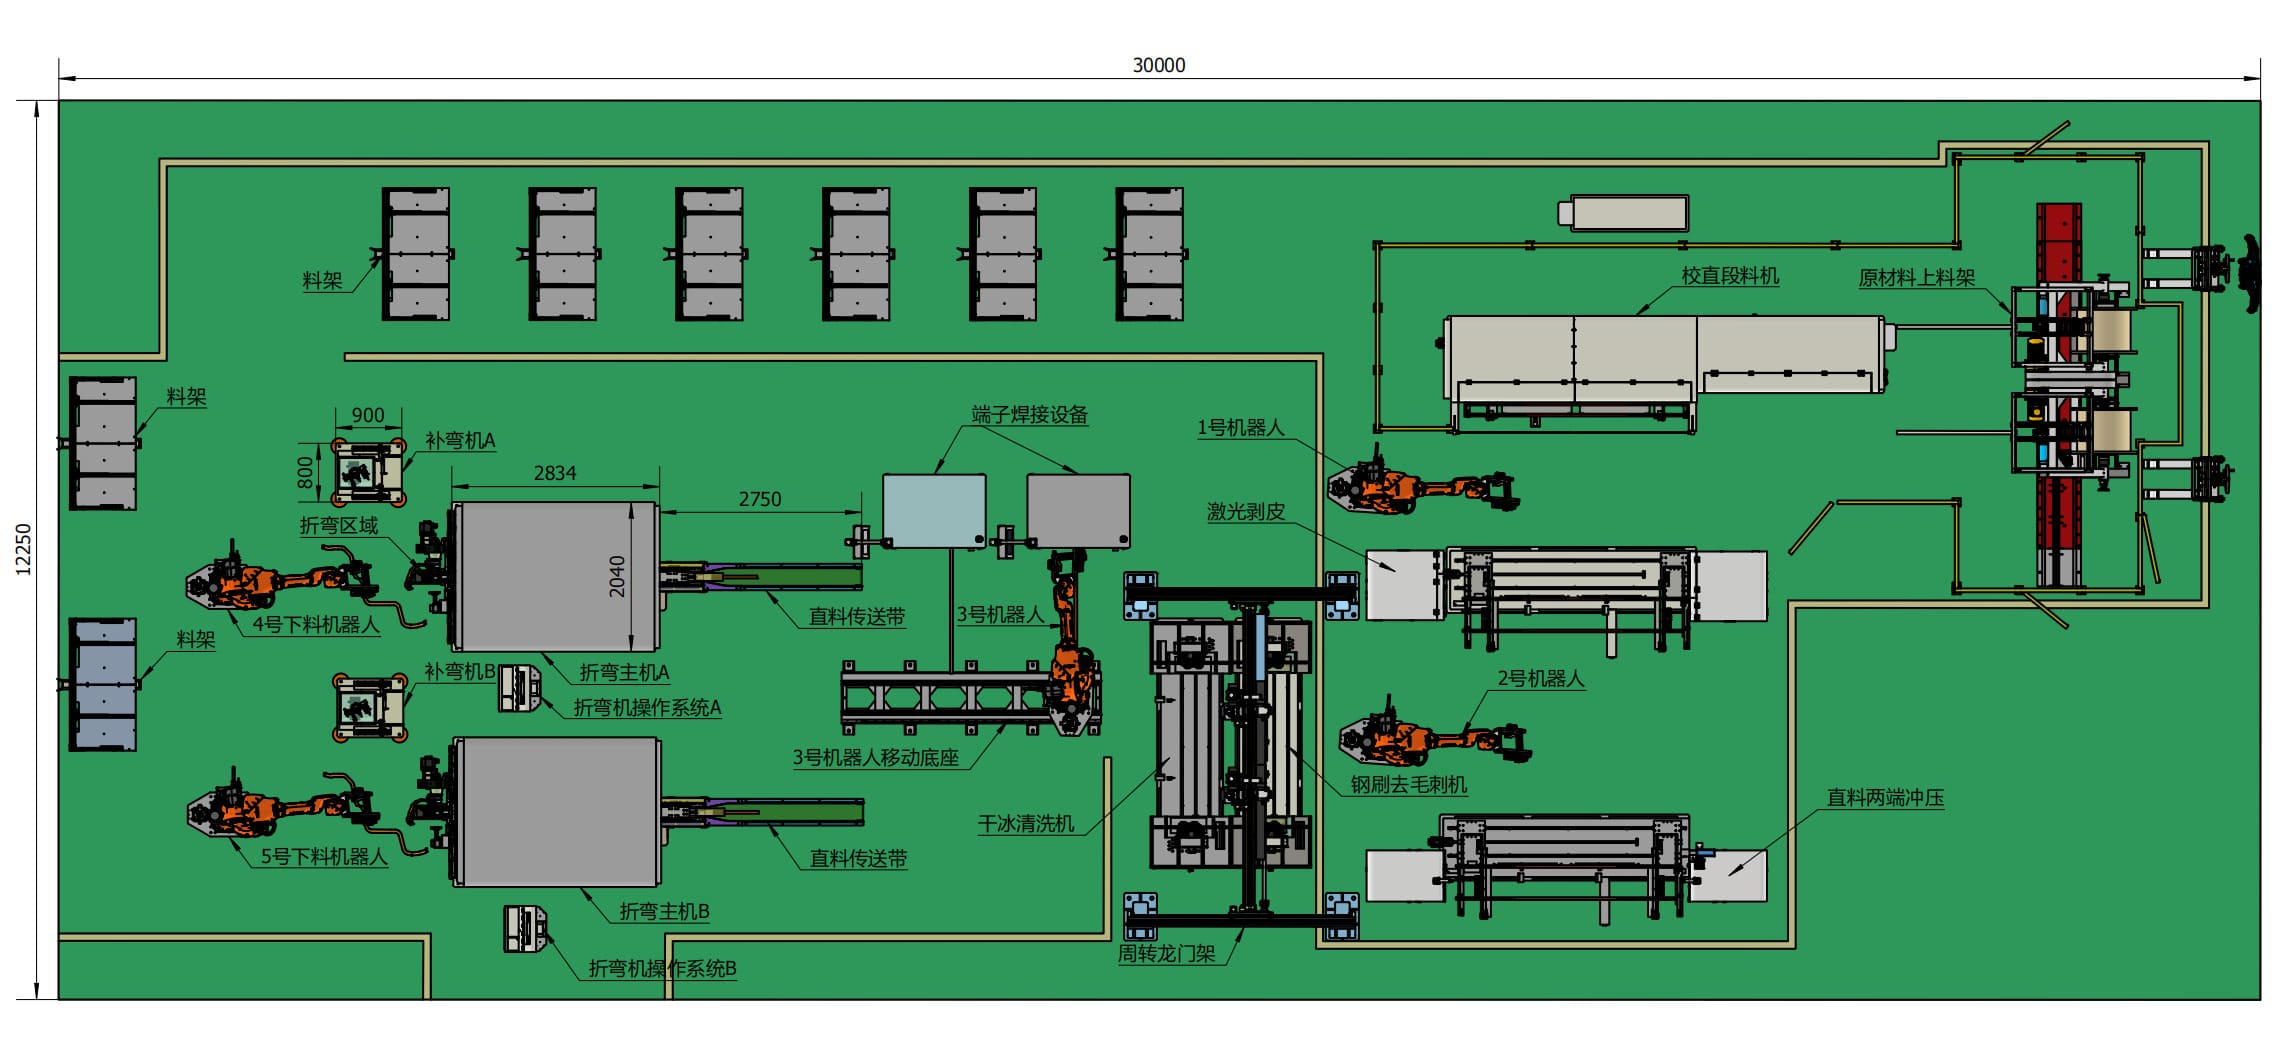
البصمة
367.5متر مربع
الطول30 مترعرض ×12.25 متر
عملية الإنتاج
1. خطوات المعالجة الكاملة
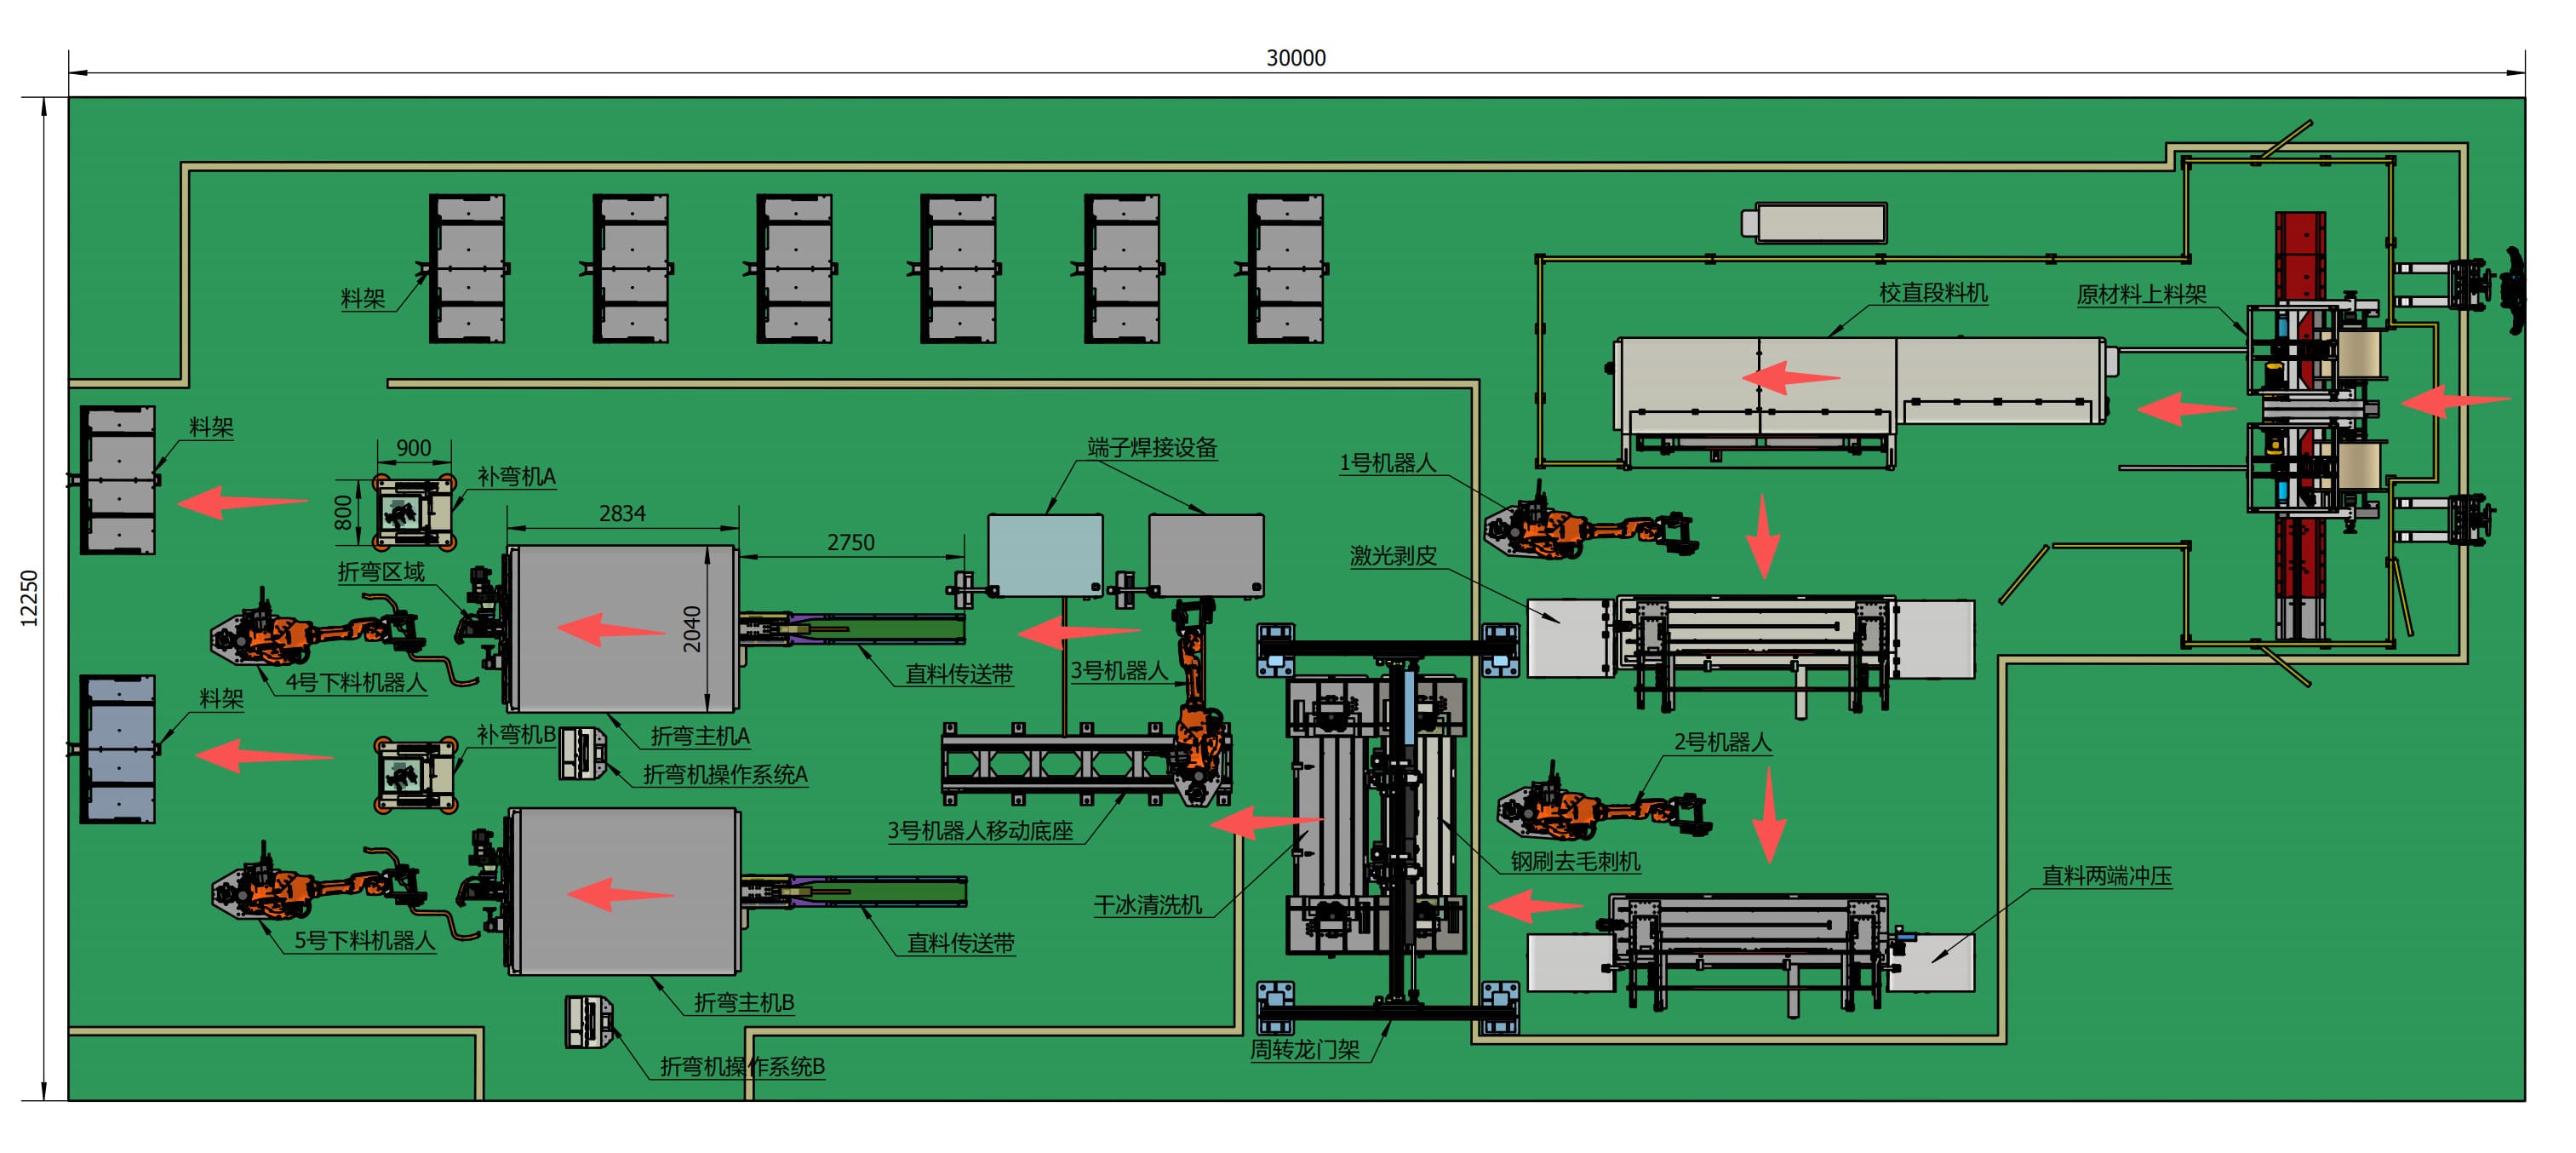
01
تحميل الملف يدويا
يتم تحميل ملف النحاس أو الألمنيوم الخام يدويا على خط الإنتاج للتغذية المستمرة.
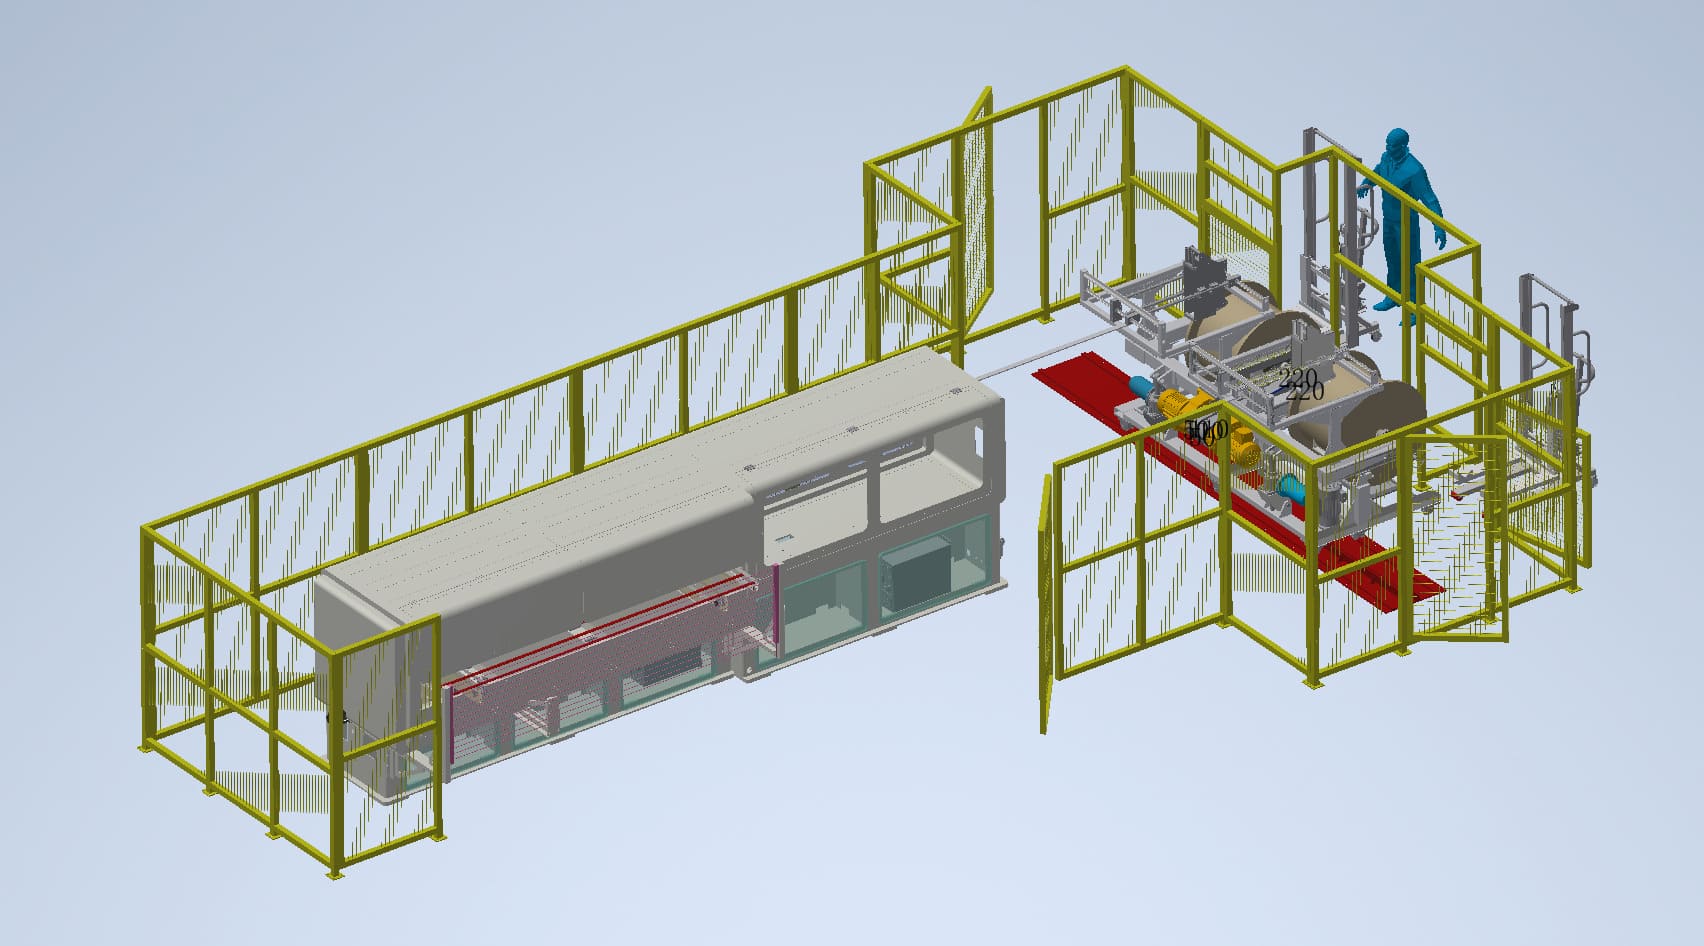
02
التقويم، القطع والعلامات
يدخل الملف إلى آلة التقويم والقطع للدقة في التقويم، وقطع الطول، والتعليم.
03
النقل الآلي إلى محطة التجريد
يلتقط الروبوت الجزء المقطوع ويضعه بدقة في تركيب آلة التفريغ.
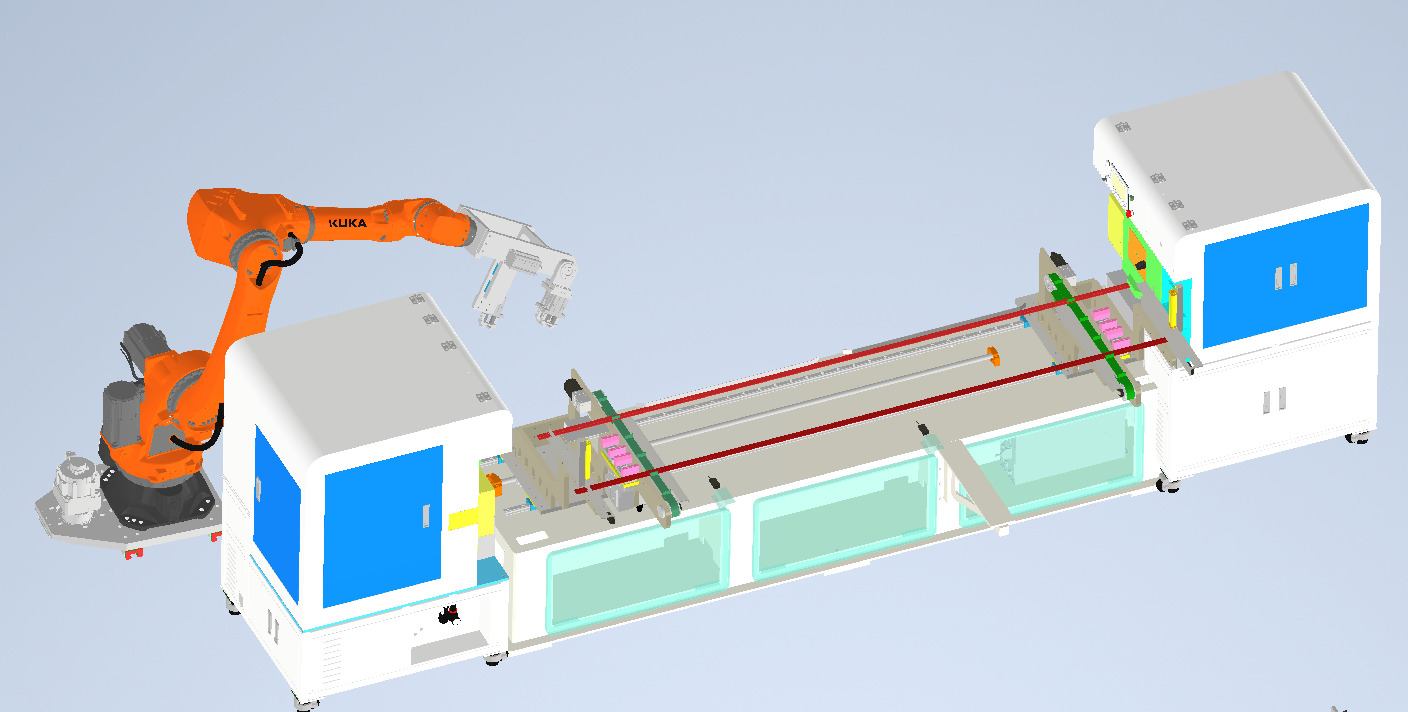
04
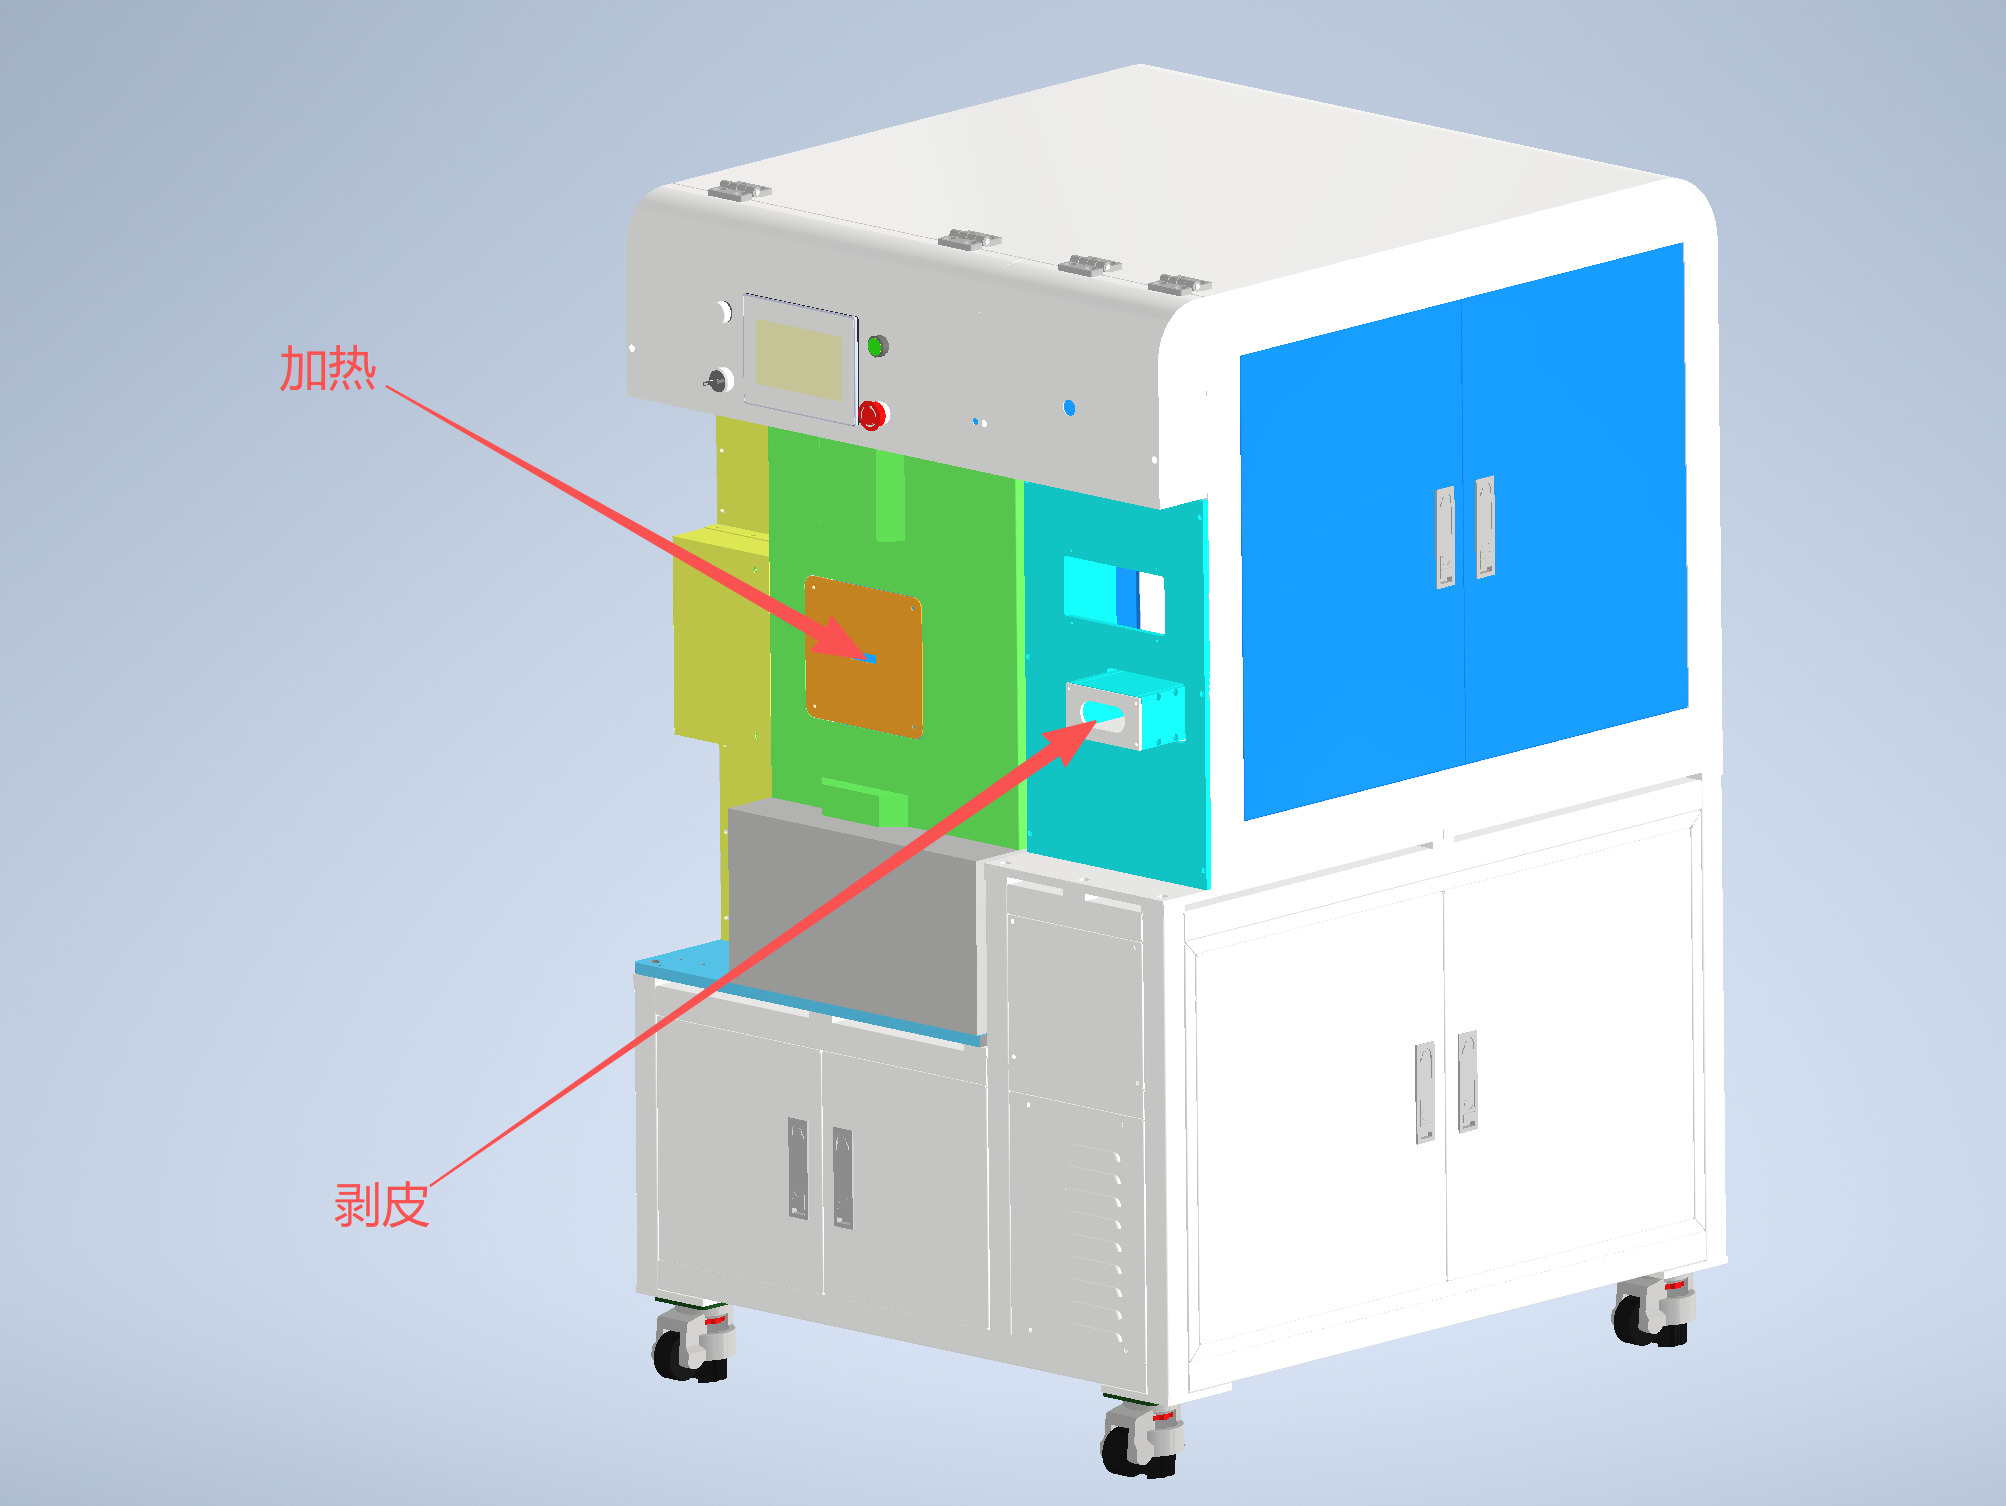
التجرد المزدوج في نفس الوقت
يتم تسخين كلا الطرفين وتجريدهما ميكانيكيا لكشف السطح الموصل المطلوب.
05
النقل الآلي إلى محطة التثقيب
ينقل الروبوت قسم المقود الجرد إلى مجسم التثقيب ذو الطرفين.
06
العملية الأساسية
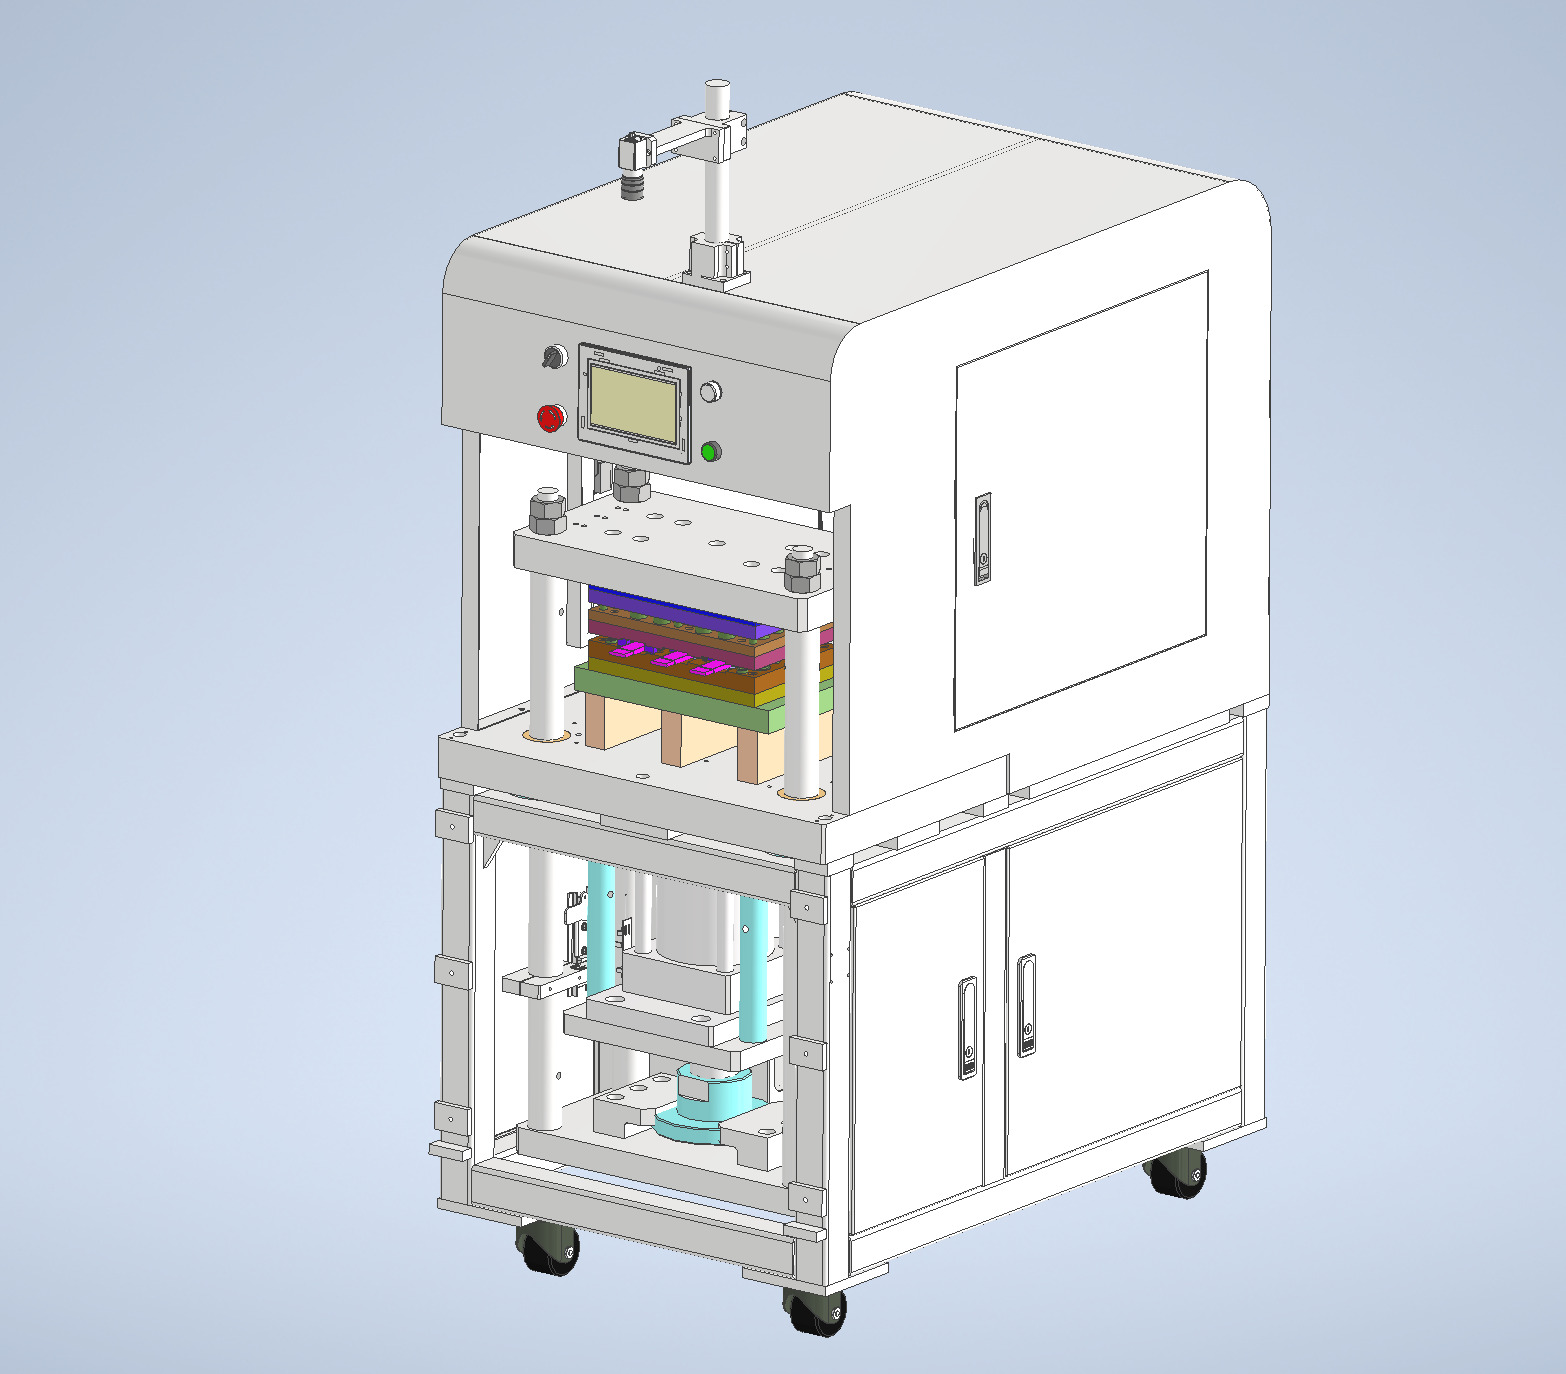
التثقيب المزدوج في نفس الوقت وتقليم الحواف
يتم ثقب وقص كلا الطرفين وفقا لهندسة القضيب المطلوب في القضبان.
07
النقل الآلي إلى محطة إزالة الحواف
يقوم الروبوت بنقل القسم المثقوب إلى محطة إزالة الحواف المصنوعة من فرشاة الفولاذ لمعالجة الحواف.
08
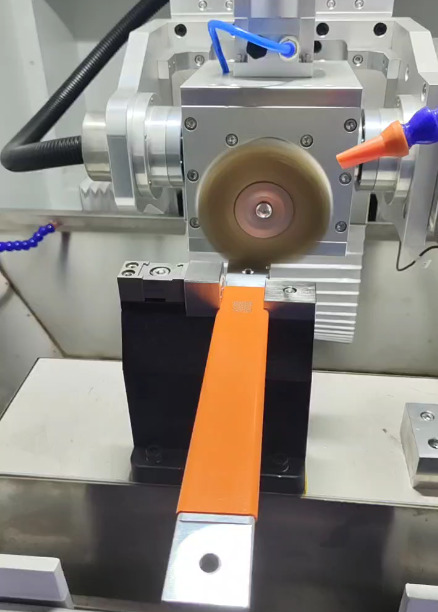
إزالة الحواف بأربعة جوانب
يتم معالجة كلا الطرفين على أربعة جهات لإزالة الشفرات وتحسين جودة الأسطح المحضرة.
09
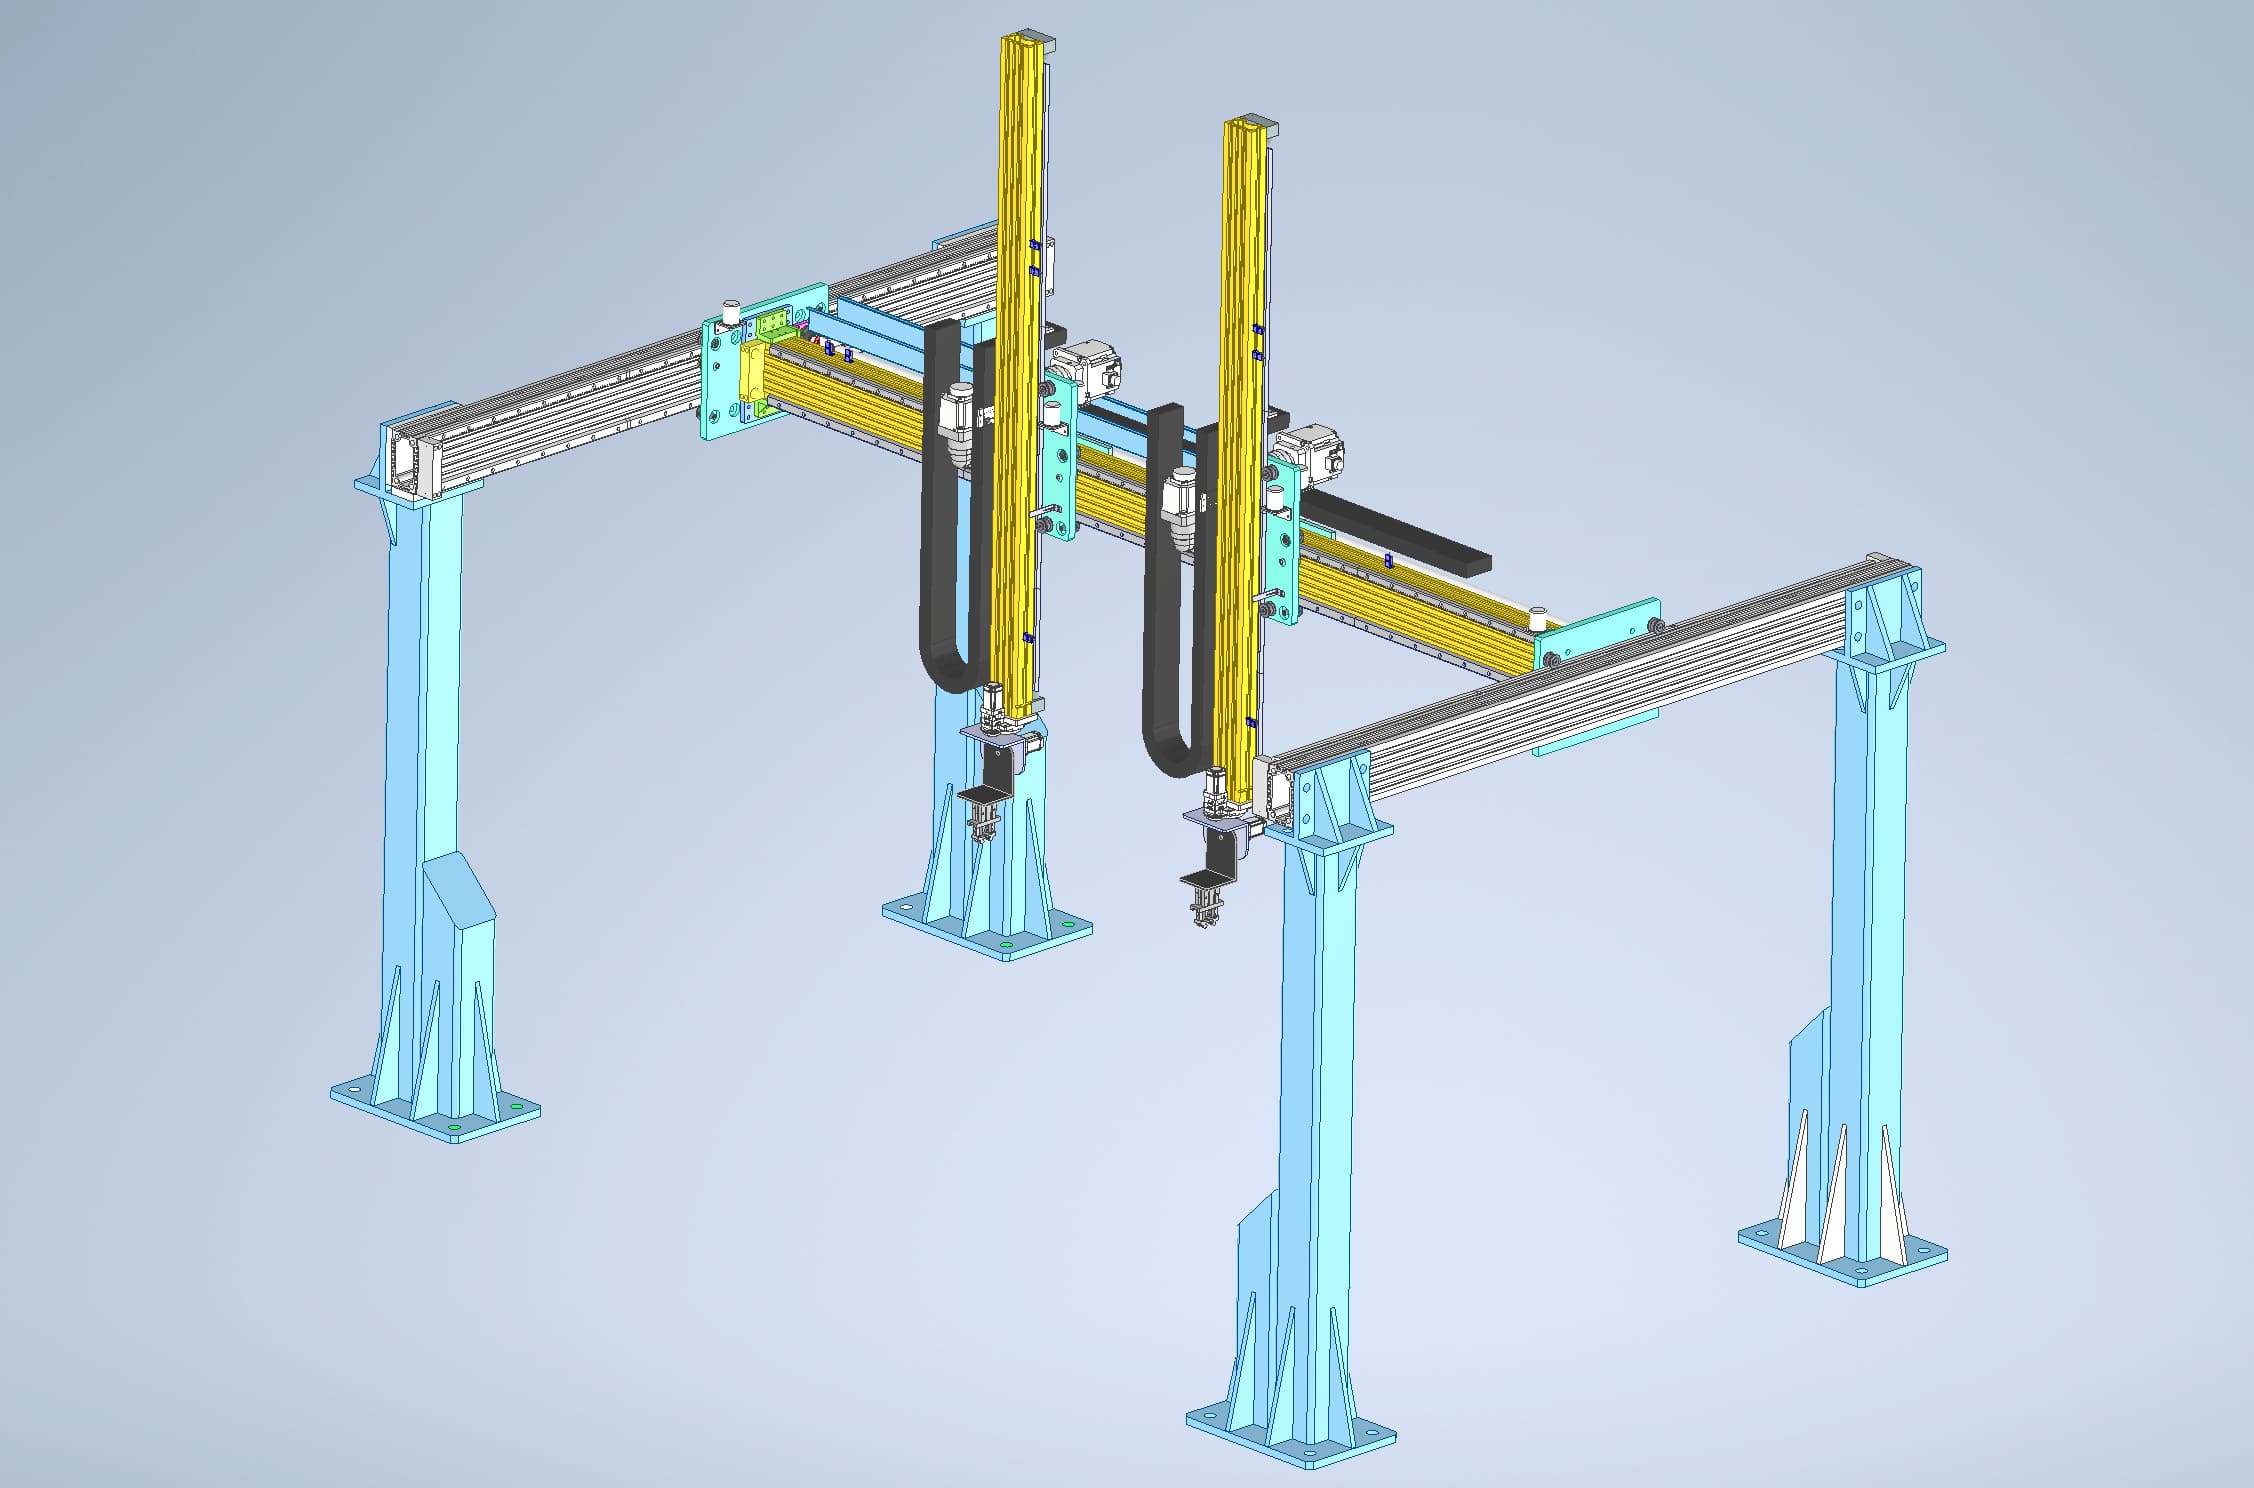
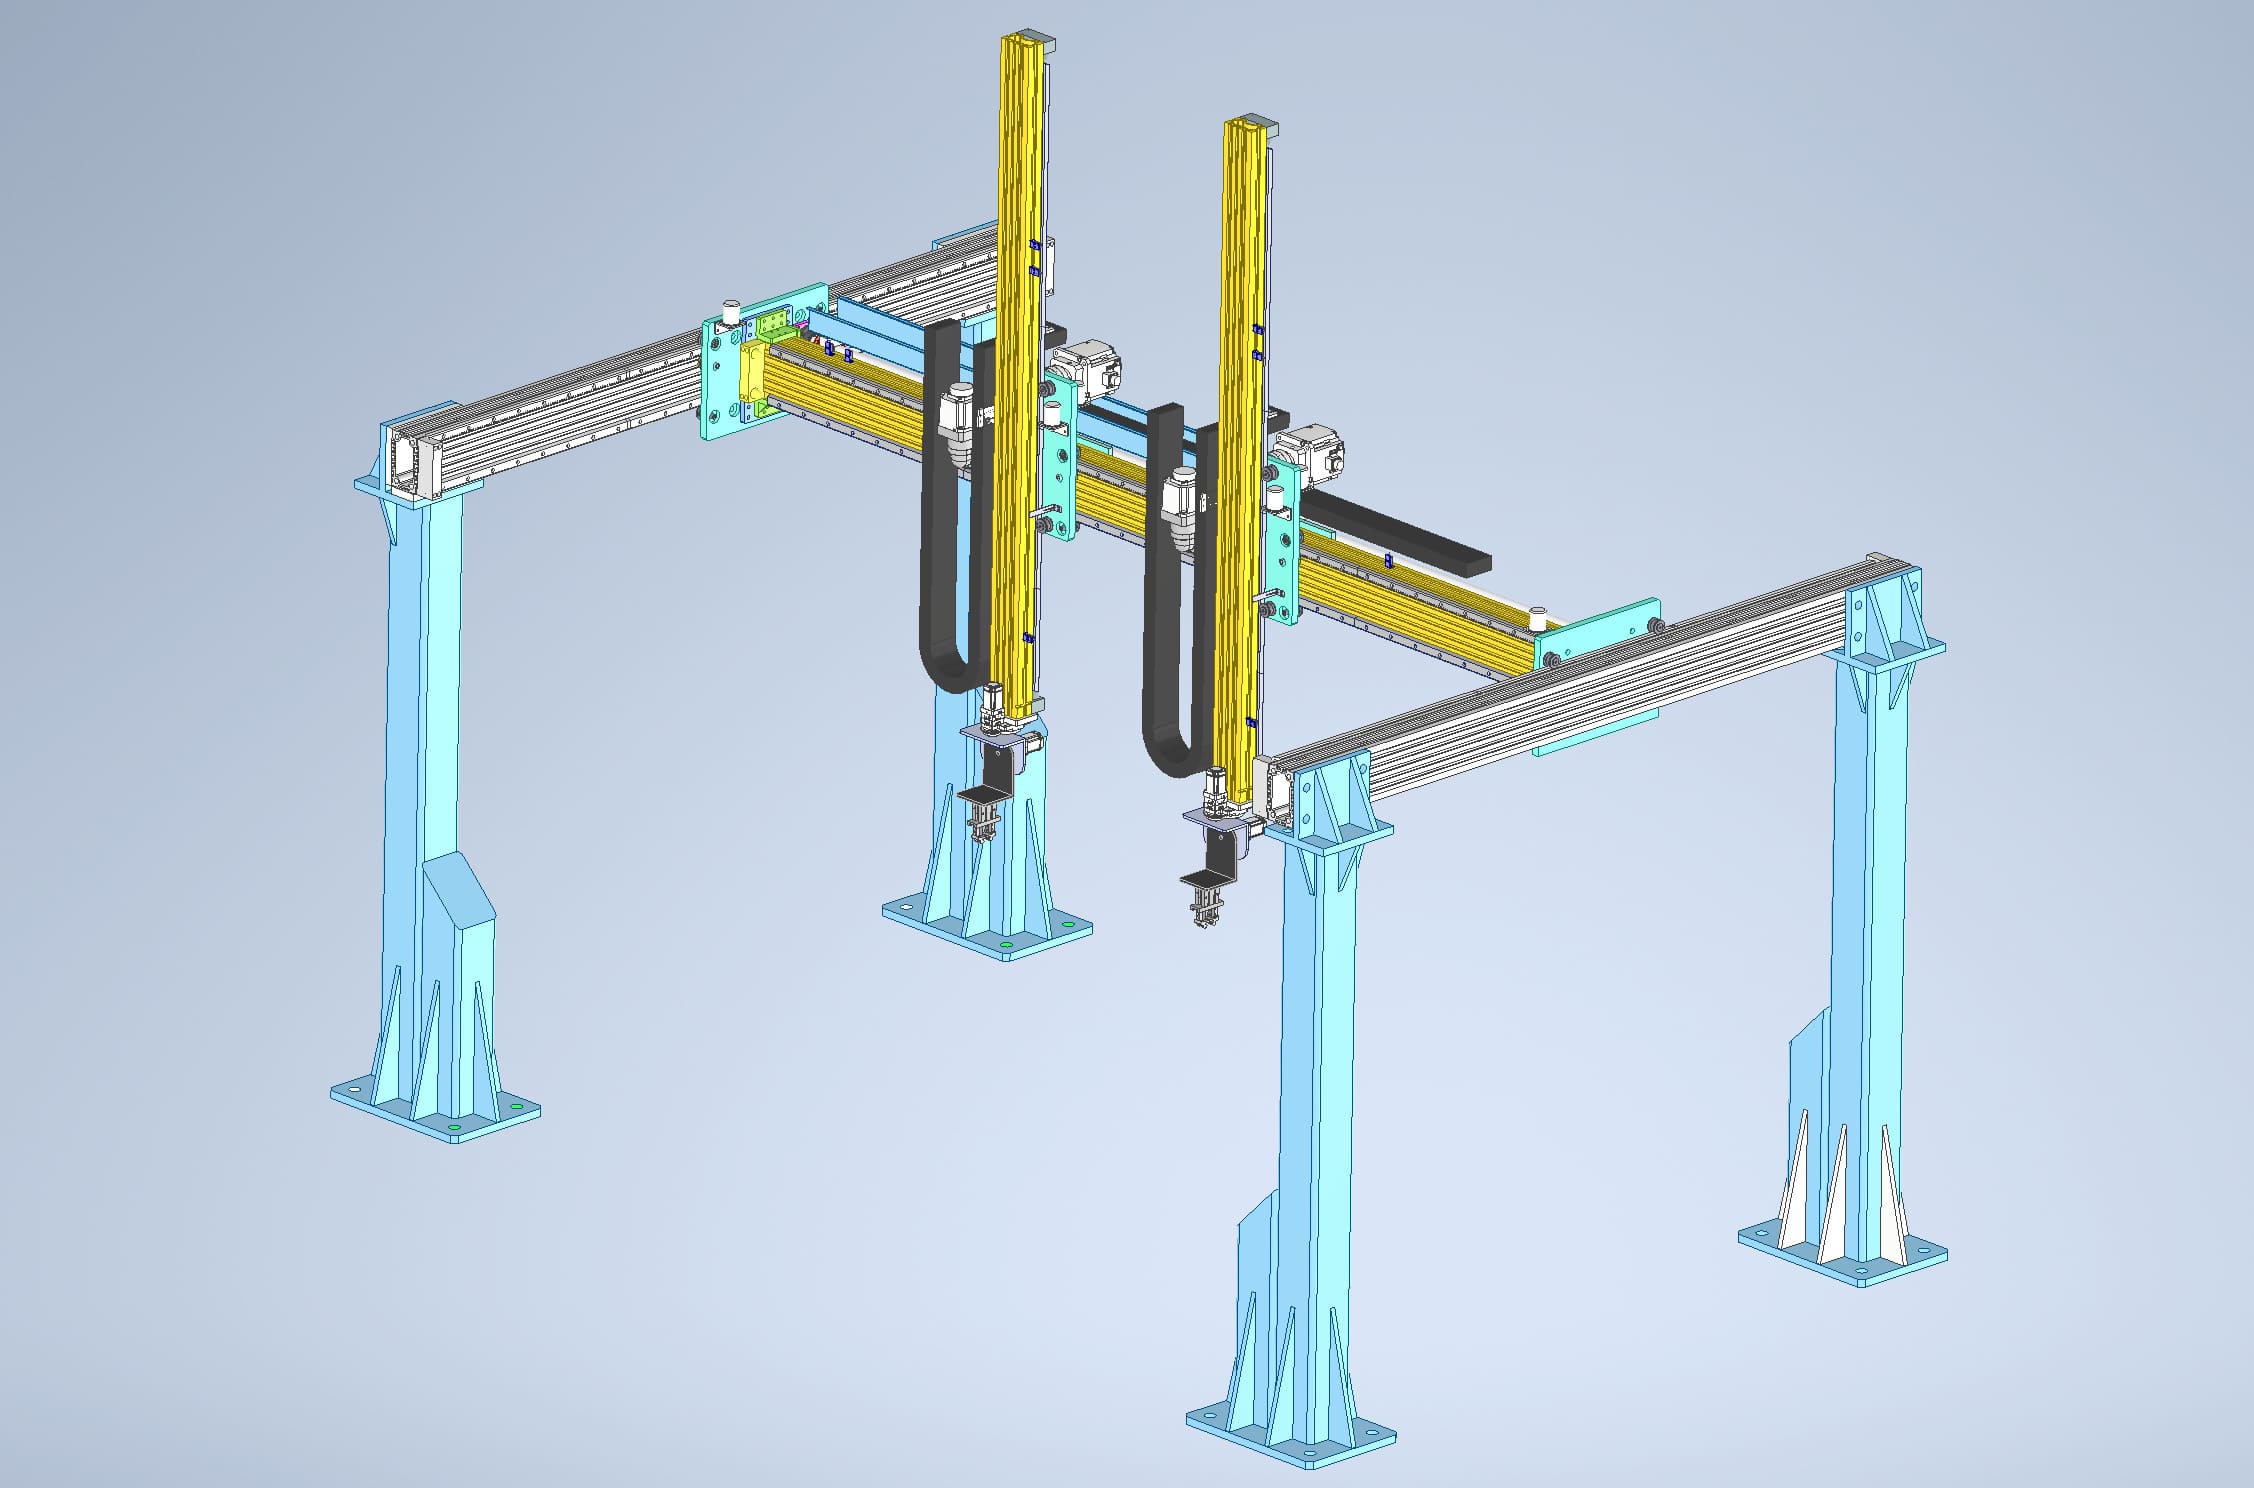
نقل الجسر إلى محطة التنظيف
بعد إزالة الحواف، ينقل الجسر قسم قضيب النقل إلى معدات التنظيف.
10
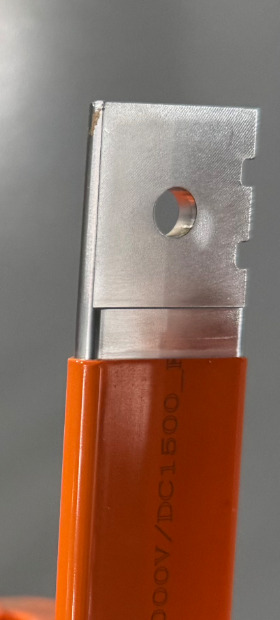
تنظيف الأسطح بأربعة جوانب
يتم تنظيف الأطراف المكشوفة من أربعة جهات لتحضير سطح نظيف للحام النهائي.
11
النقل الآلي إلى اللحام الطرفي
يتم نقل القسم المنظف إلى محطة اللحام في الطرف لربط الطرف.
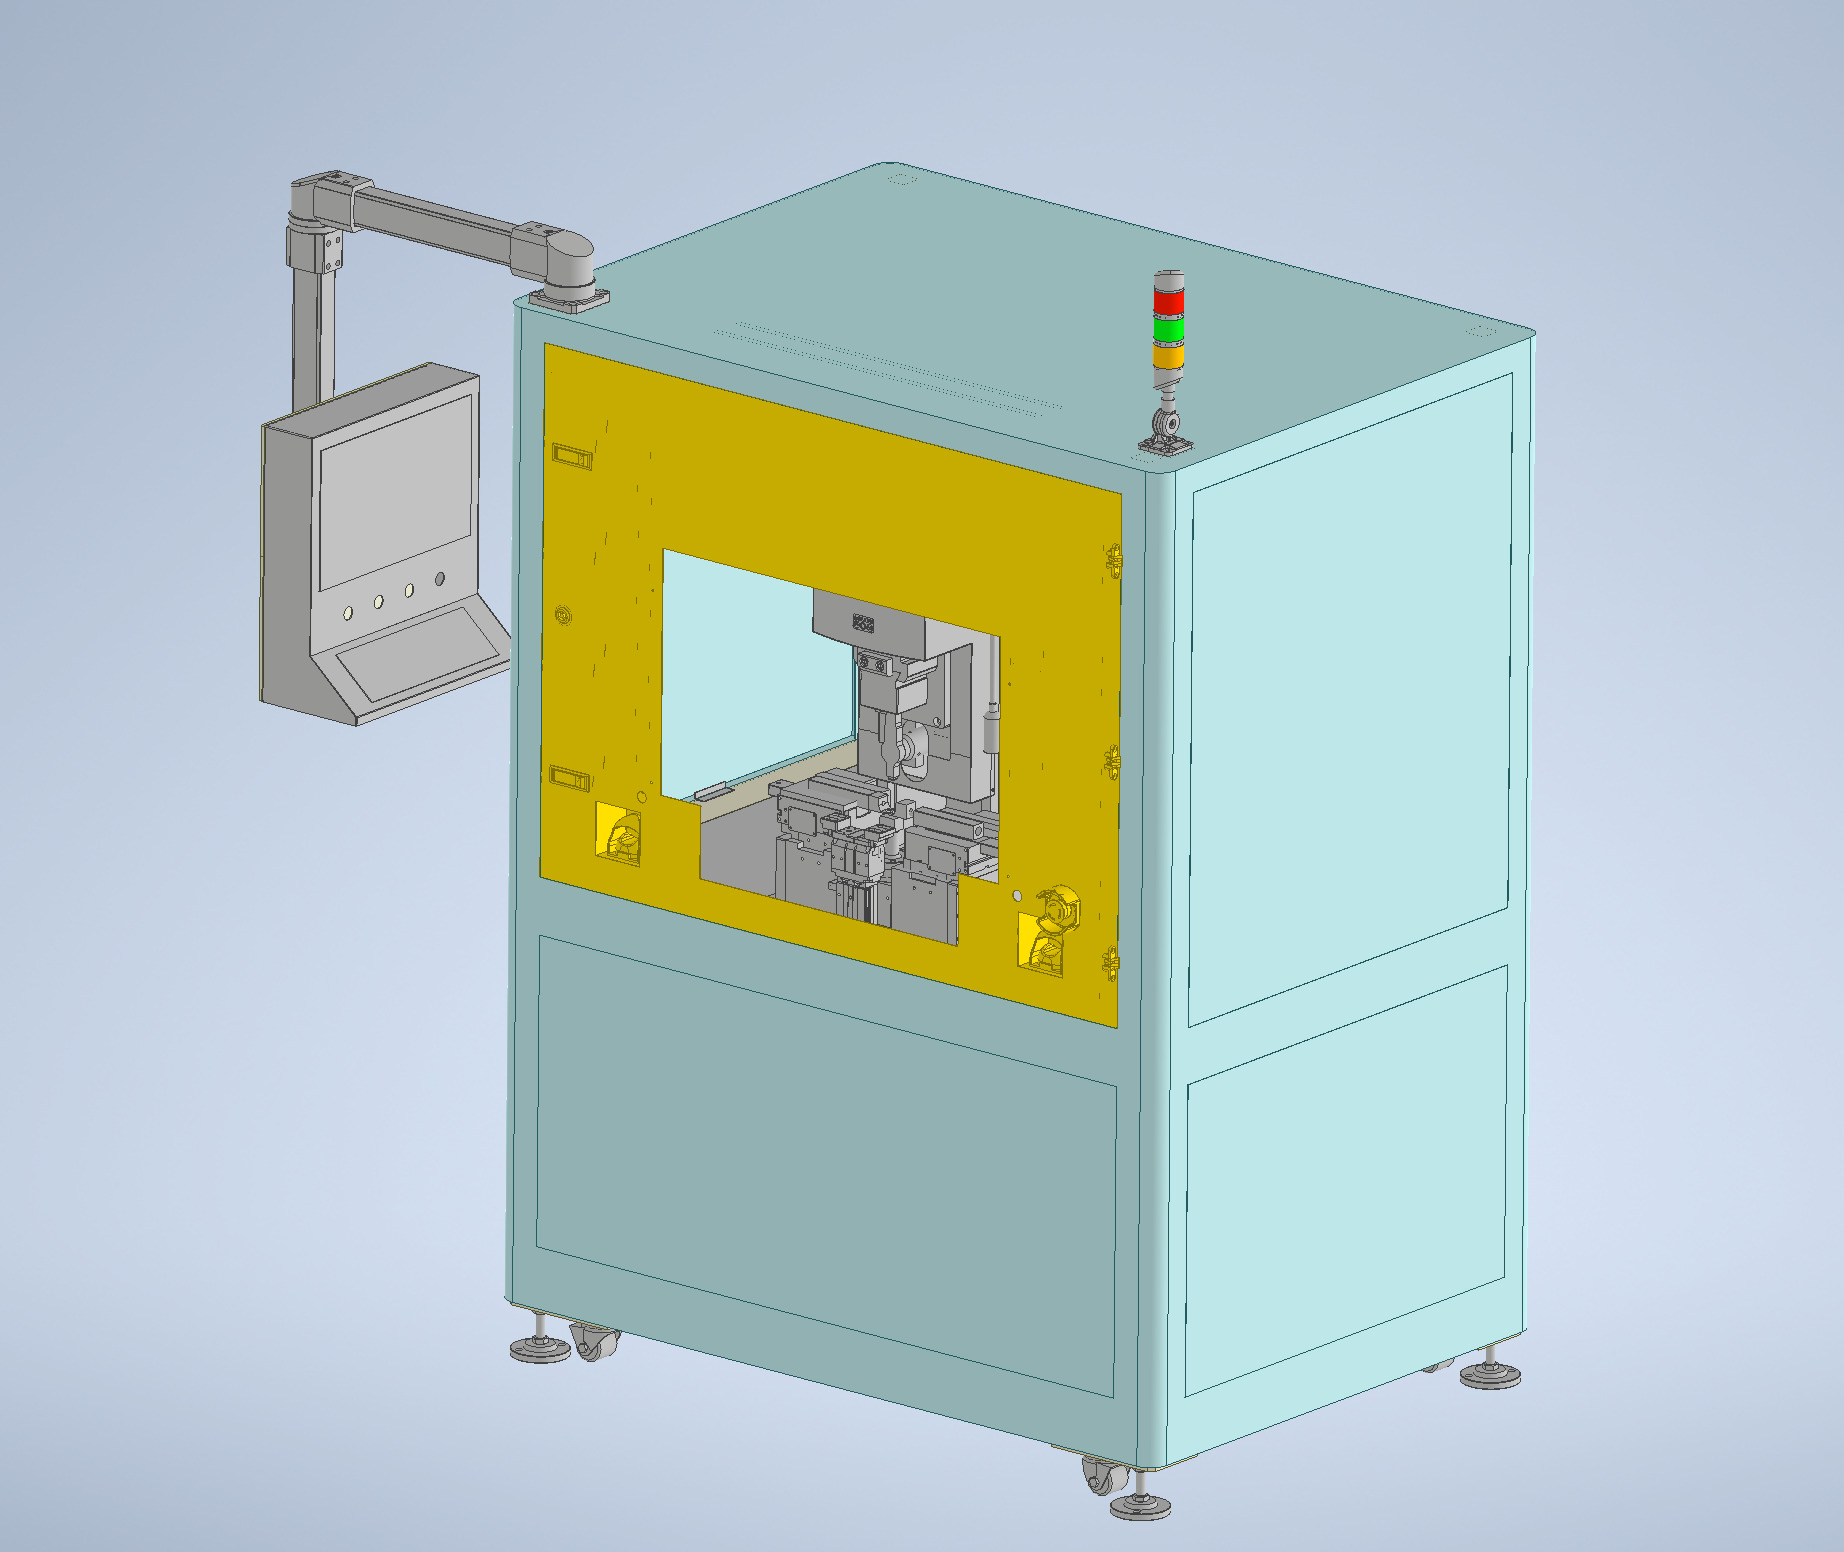
12
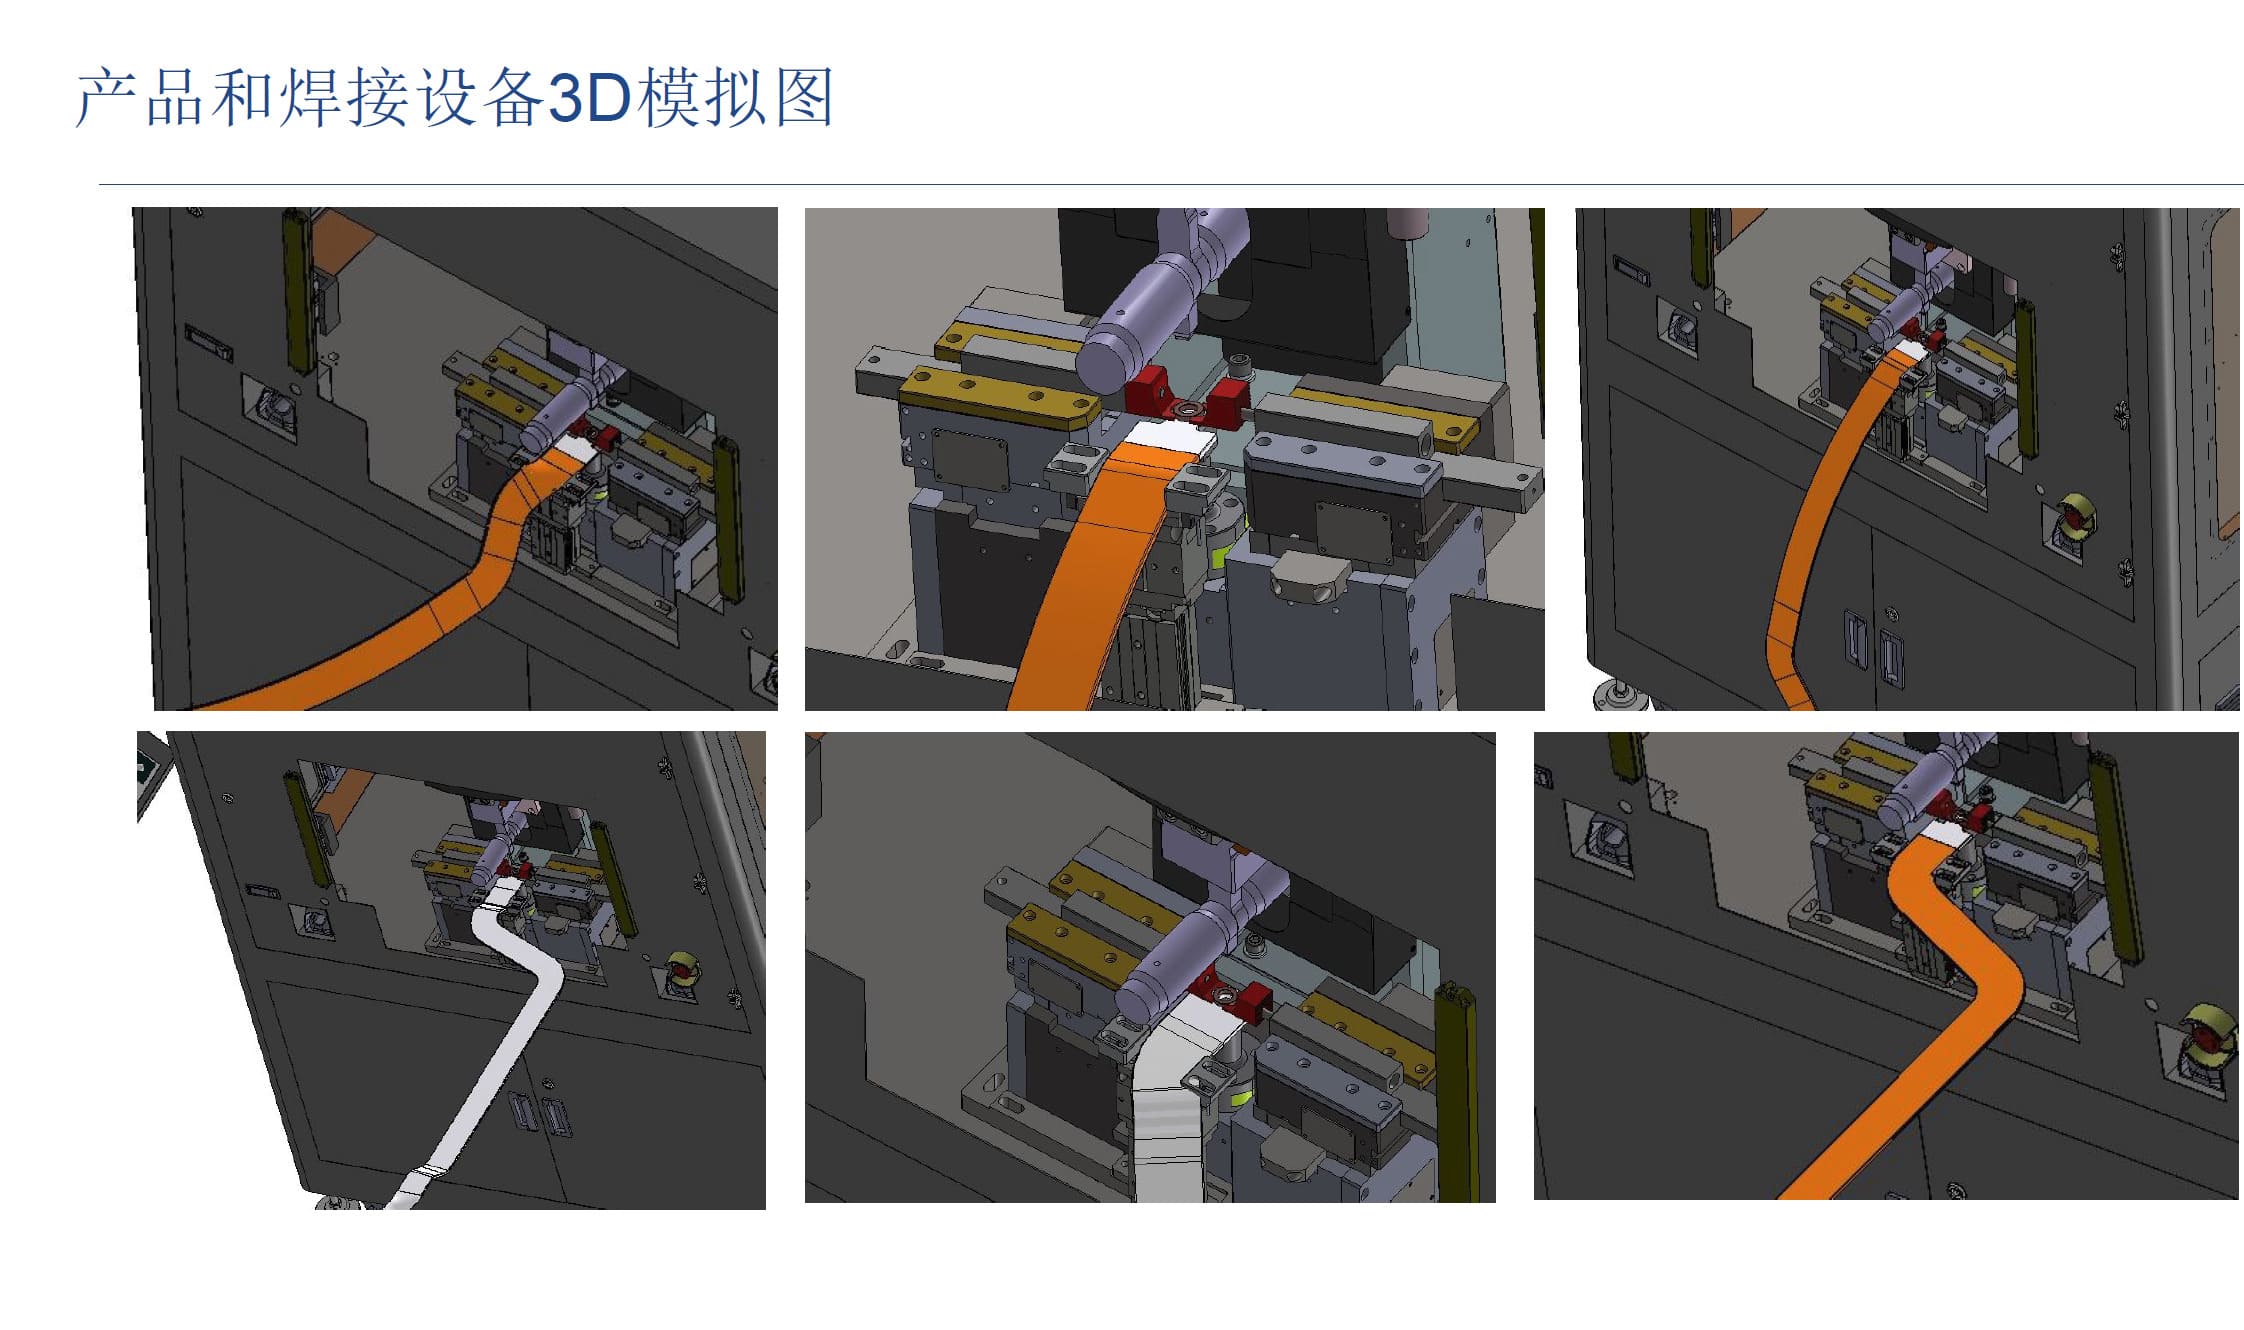
العملية الأساسية
لحام الطرف وتحديد موقع الروبوت
يتم لحام الطرف على نهايات قضيب النقل، ويتحرك المحور السابع للروبوت لإكمال عملية اللحام في الطرف المقابل.
13
التحويل إلى آلة التحكم
بعد اللحام، ينقل الروبوت المقطع إلى محطة الثني لتشكيل ثلاثي الأبعاد.
14
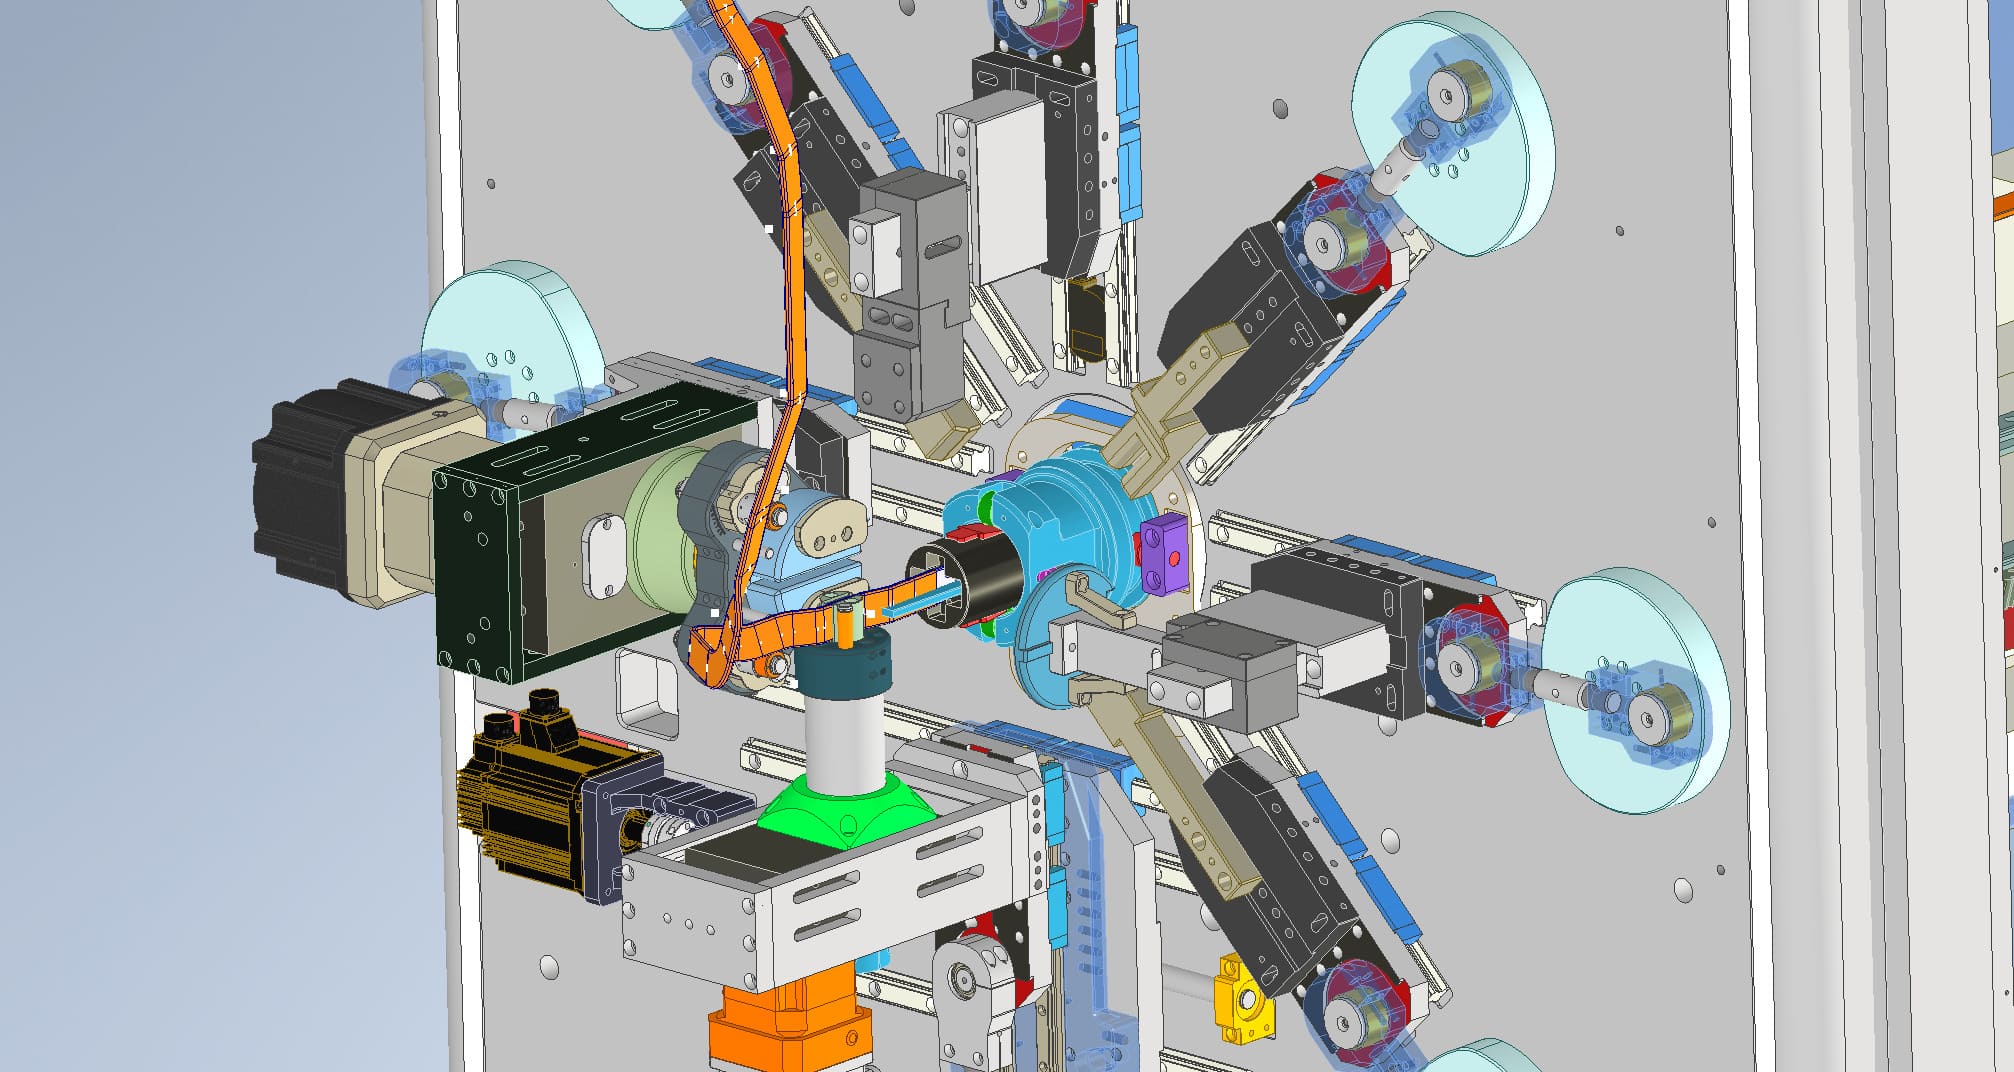
انحناء قسم القضيب
يتم ثني القسم الملحم وفقا للهندسة والملف المكاني المحددين.
15
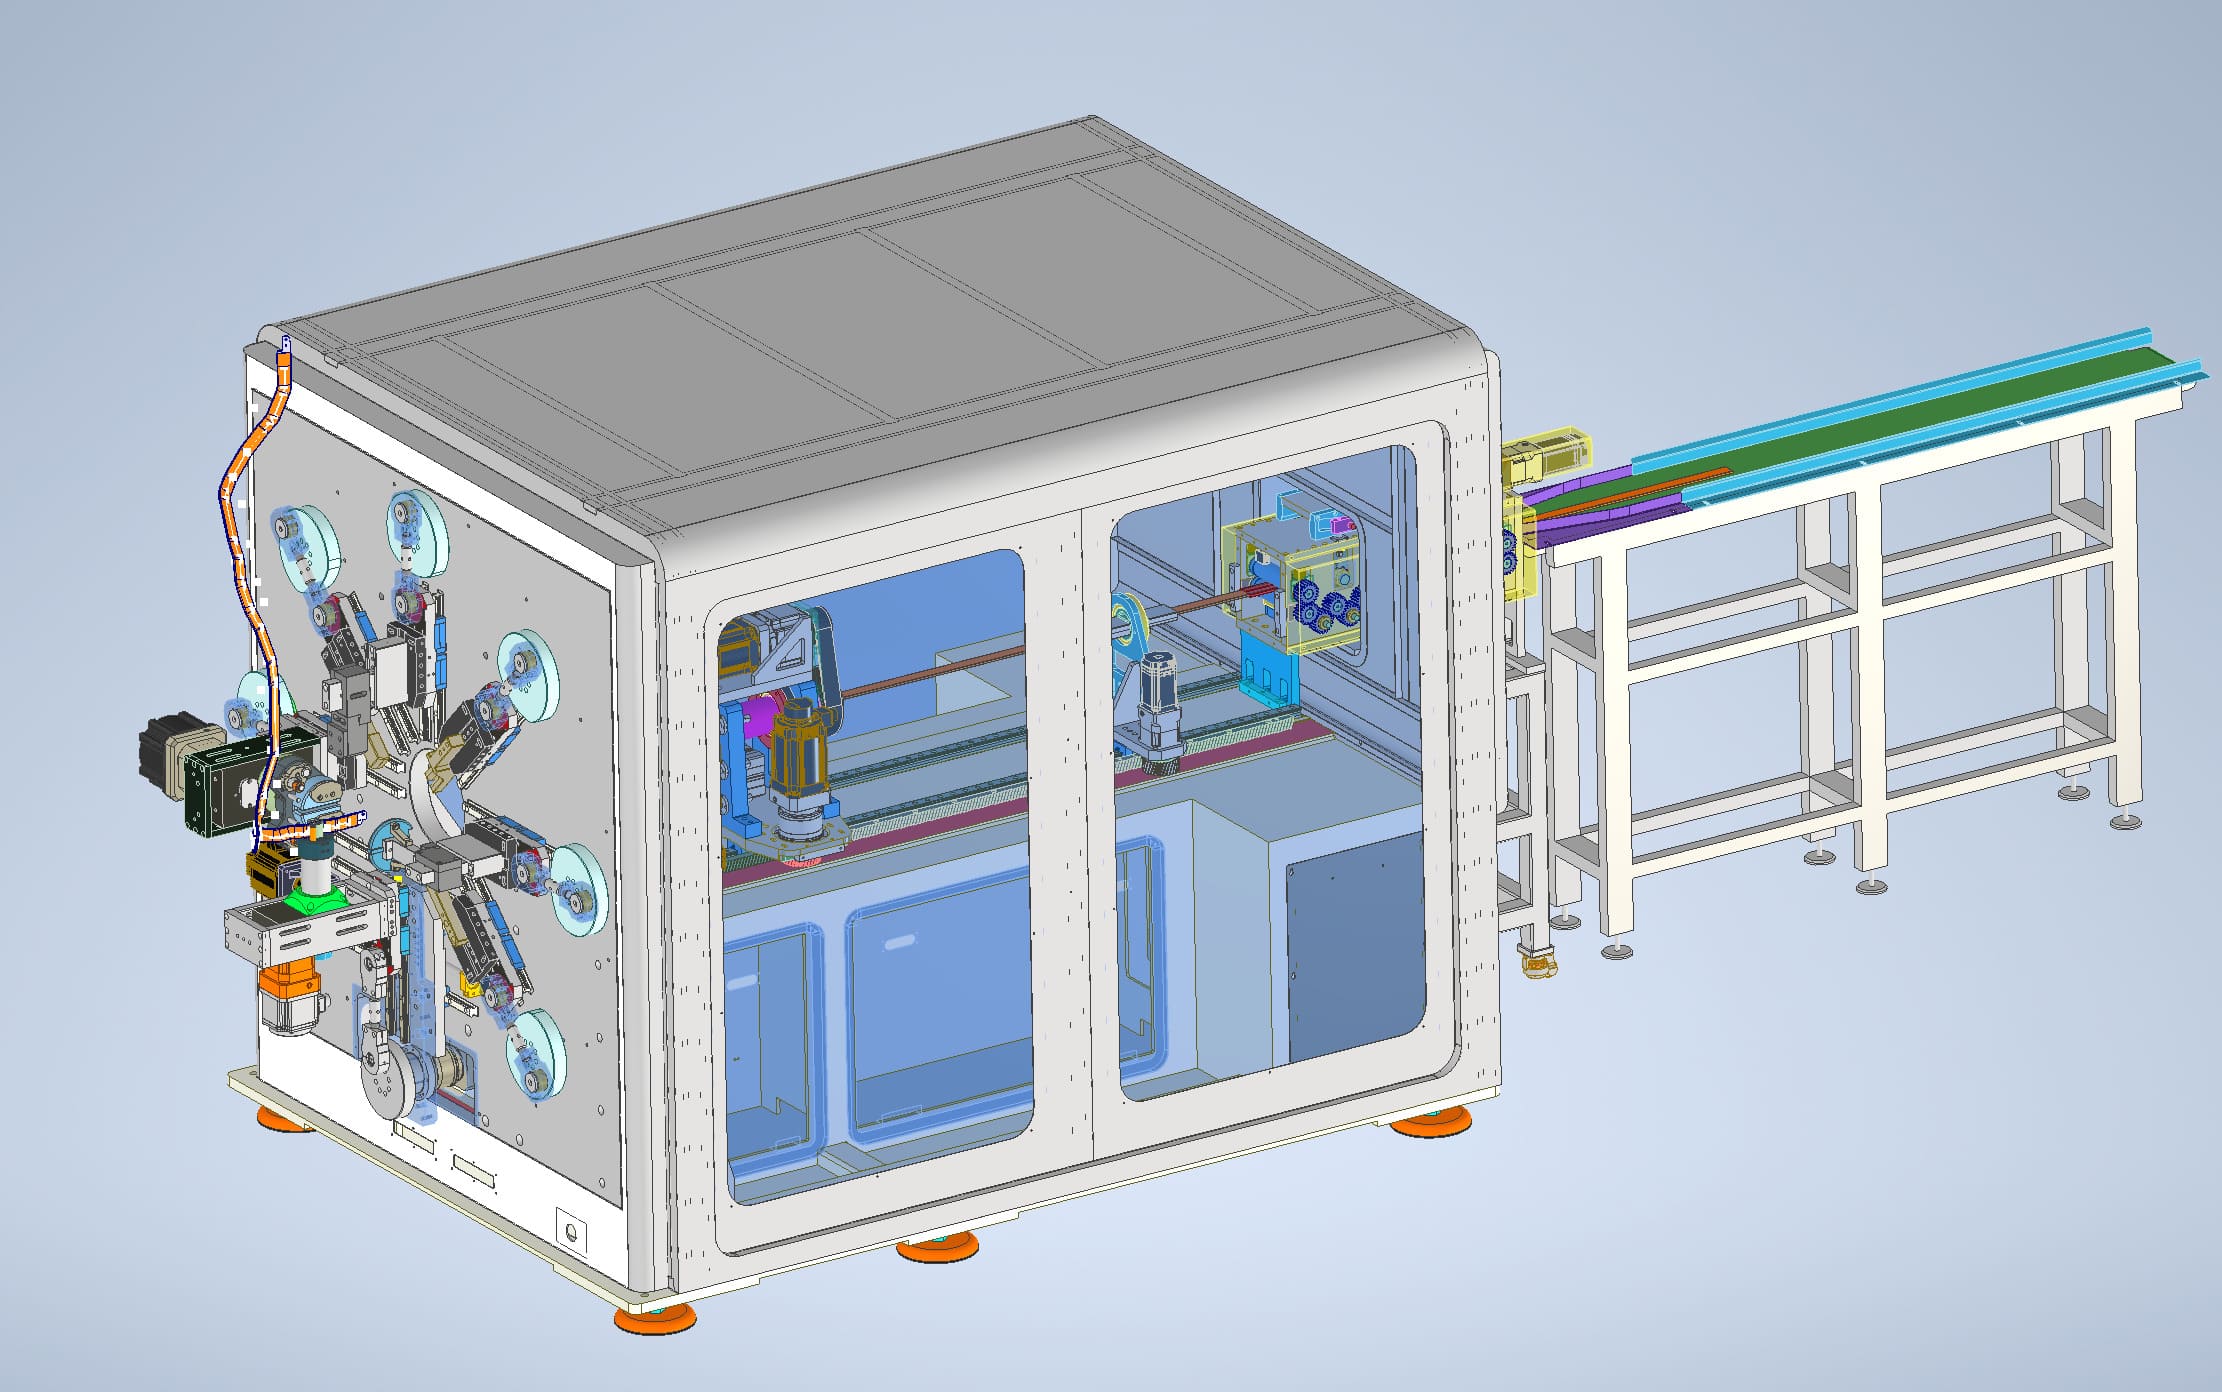
التصحيح النهائي
يوضع القسم المشكل في آلة التصحيح لضبط الأبعاد النهائية وتصحيح الشكل قبل التفريغ.
16
تفريغ المنتج النهائي وتخزينه
يلتقط الروبوت قضيب التوصيل النهائي ويضعه في رف المنتج النهائي لجمعه والتعامل معه في مرحلة لاحقة.
المعدات الأساسية
2. تكوين المعدات الأساسية
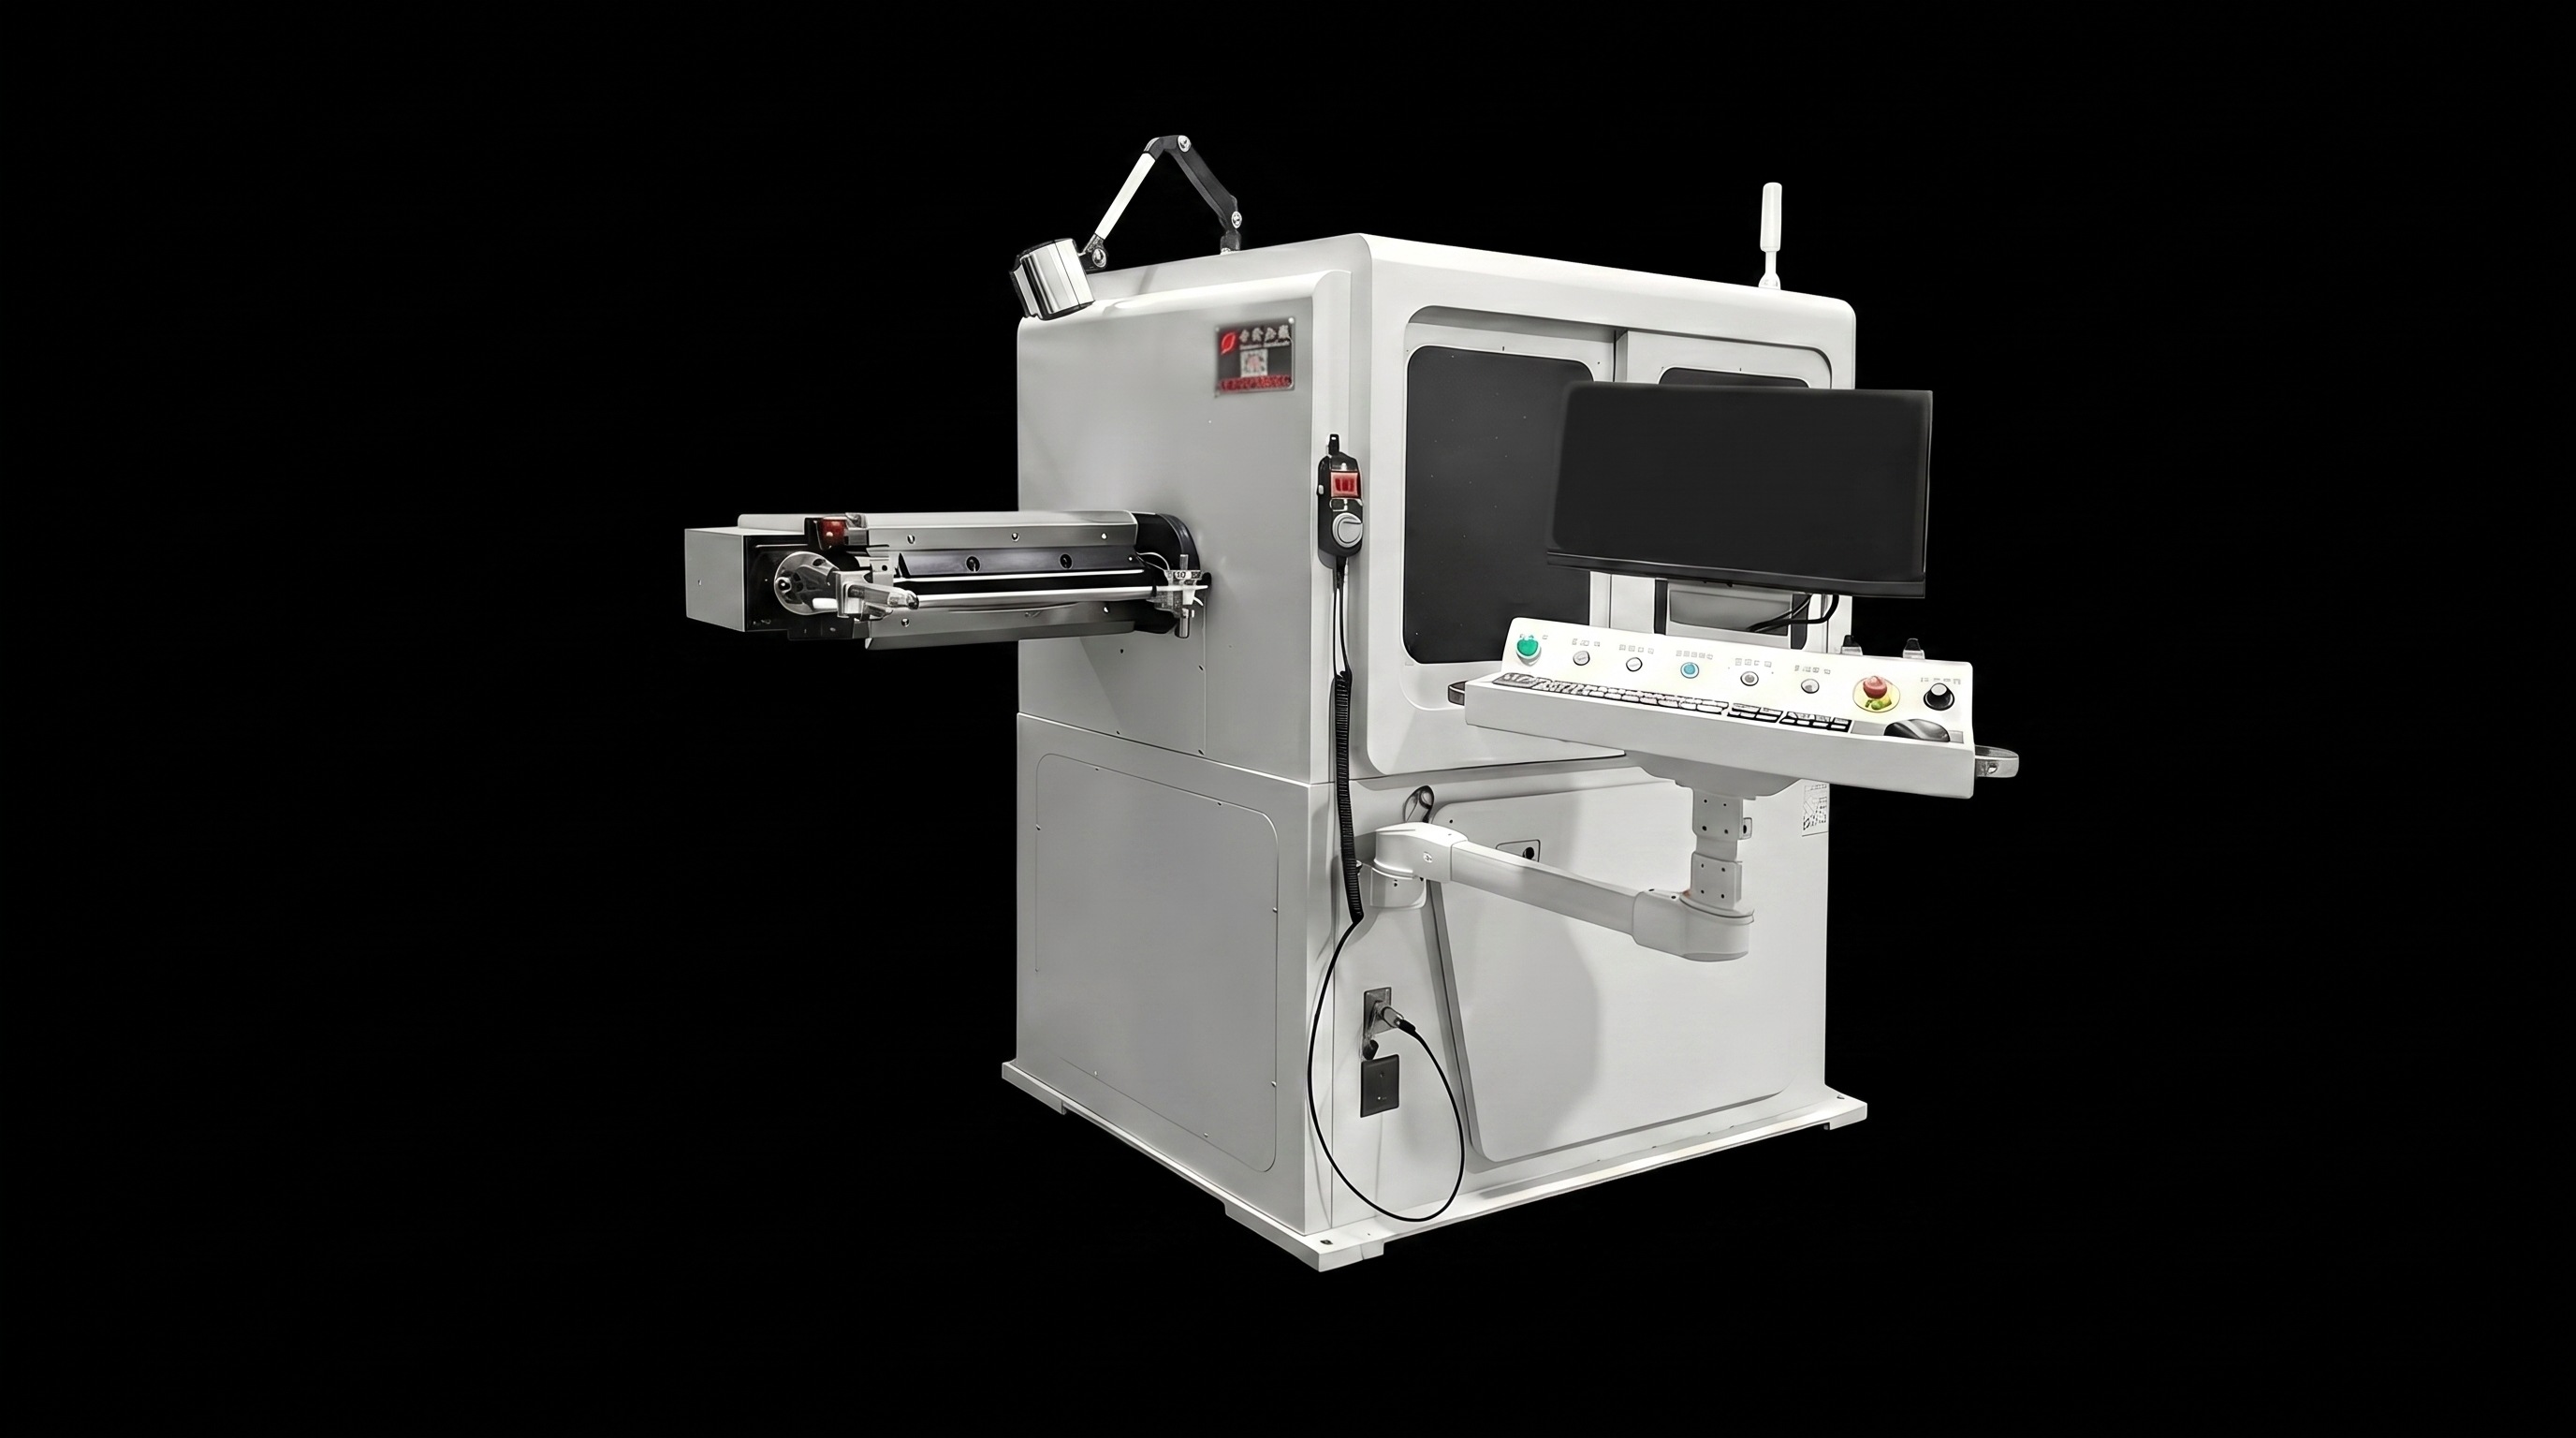
آلة التقويم والقطع
يقوم بتقويم وتغذية وقطع وتحديد القضبان التي تغذى بالملف الكهربائي.
السماكة: 2–6 مم | العرض 15–40 مم | الطول 800–3000 مم
آلة التجريف ذات الطرفين
يسخن ويجريد ميكانيكيا كلا طرفي قضيب النحاس/الألمنيوم.
السماكة: 2–6 مم | العرض 15–40 مم | طول التجريف 10–100 مم
آلة التثقيب ذات الطرفين
يثقب كلا الطرفين ويقص حواف قضيب النحاس/الألمنيوم.
سمك التثقيب 2–6 مم | العرض 15–40 مم | سعة المطبعة 60 طن
نظام النقل الجسر
يستخدم للنقل الوسيط بين آلة إزالة الحواف وآلة تنظيف الثلج الجاف.
مدى السفر: X 2500 مم | Y 3200 مم
آلة إزالة الحفر بالفرشاة
إزالة الحواف بأربع جوانب في كلا طرفي قضيب النحاس/الألمنيوم.
نطاق إزالة الحيوب: العرض 20 مم | السمك 60 مم
معدات التنظيف
معالجة تنظيف بأربعة جوانب في كلا طرفي قضيب النحاس/الألمنيوم.
مدى التنظيف: العرض 20 مم | السمك 60 مم
معدات اللحام النهائية
يلحم الأطراف إلى كلا طرفي قضيب النحاس/الألمنيوم.
يمكن تكوين التركيبات المخصصة وفقا لمتطلبات اللحام.
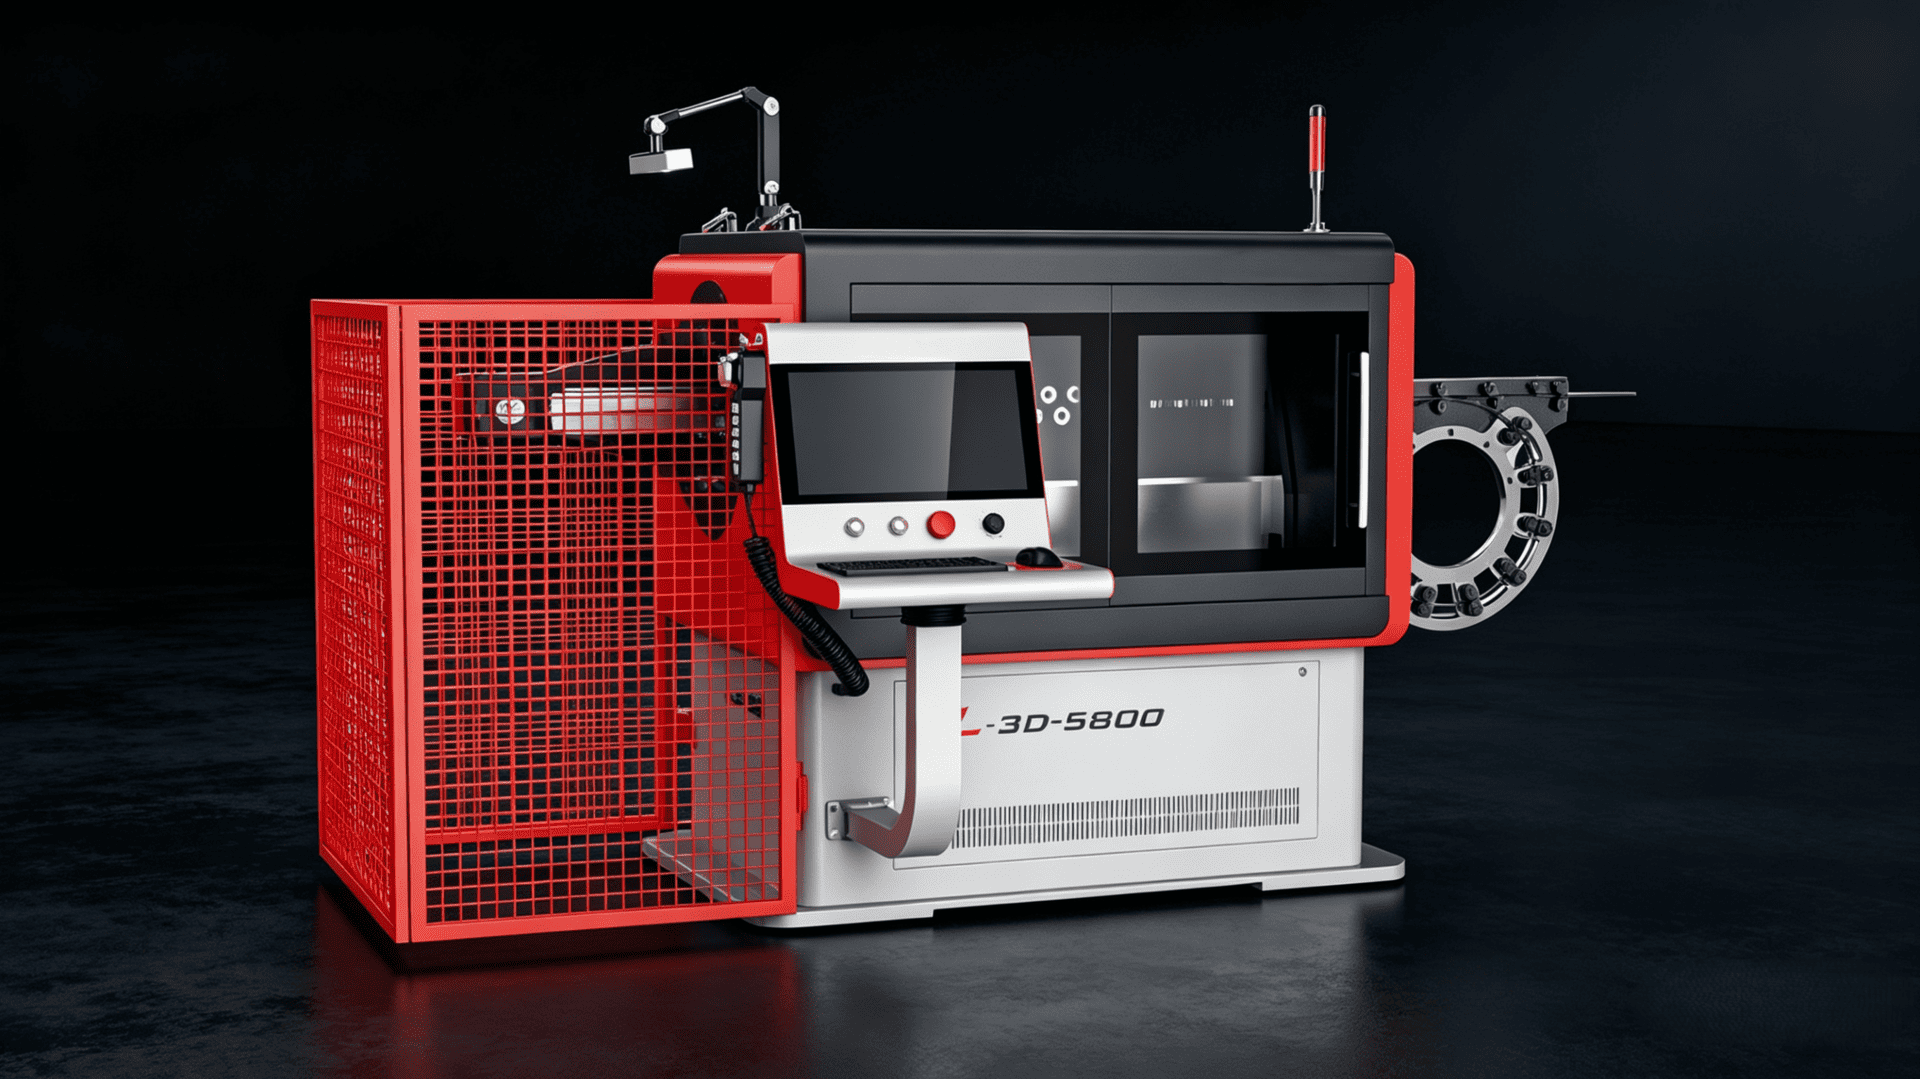
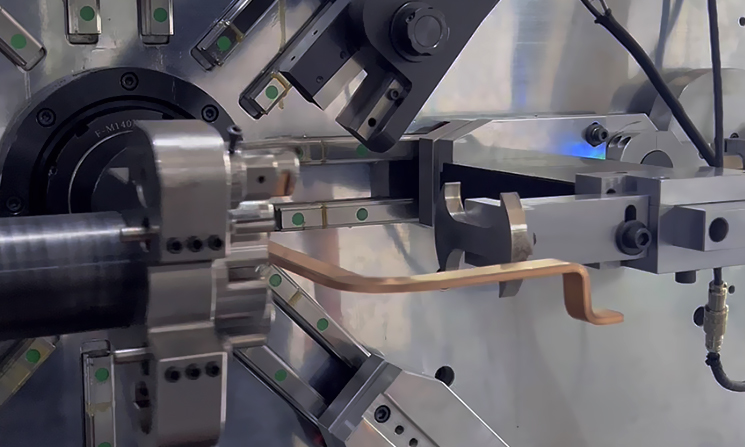
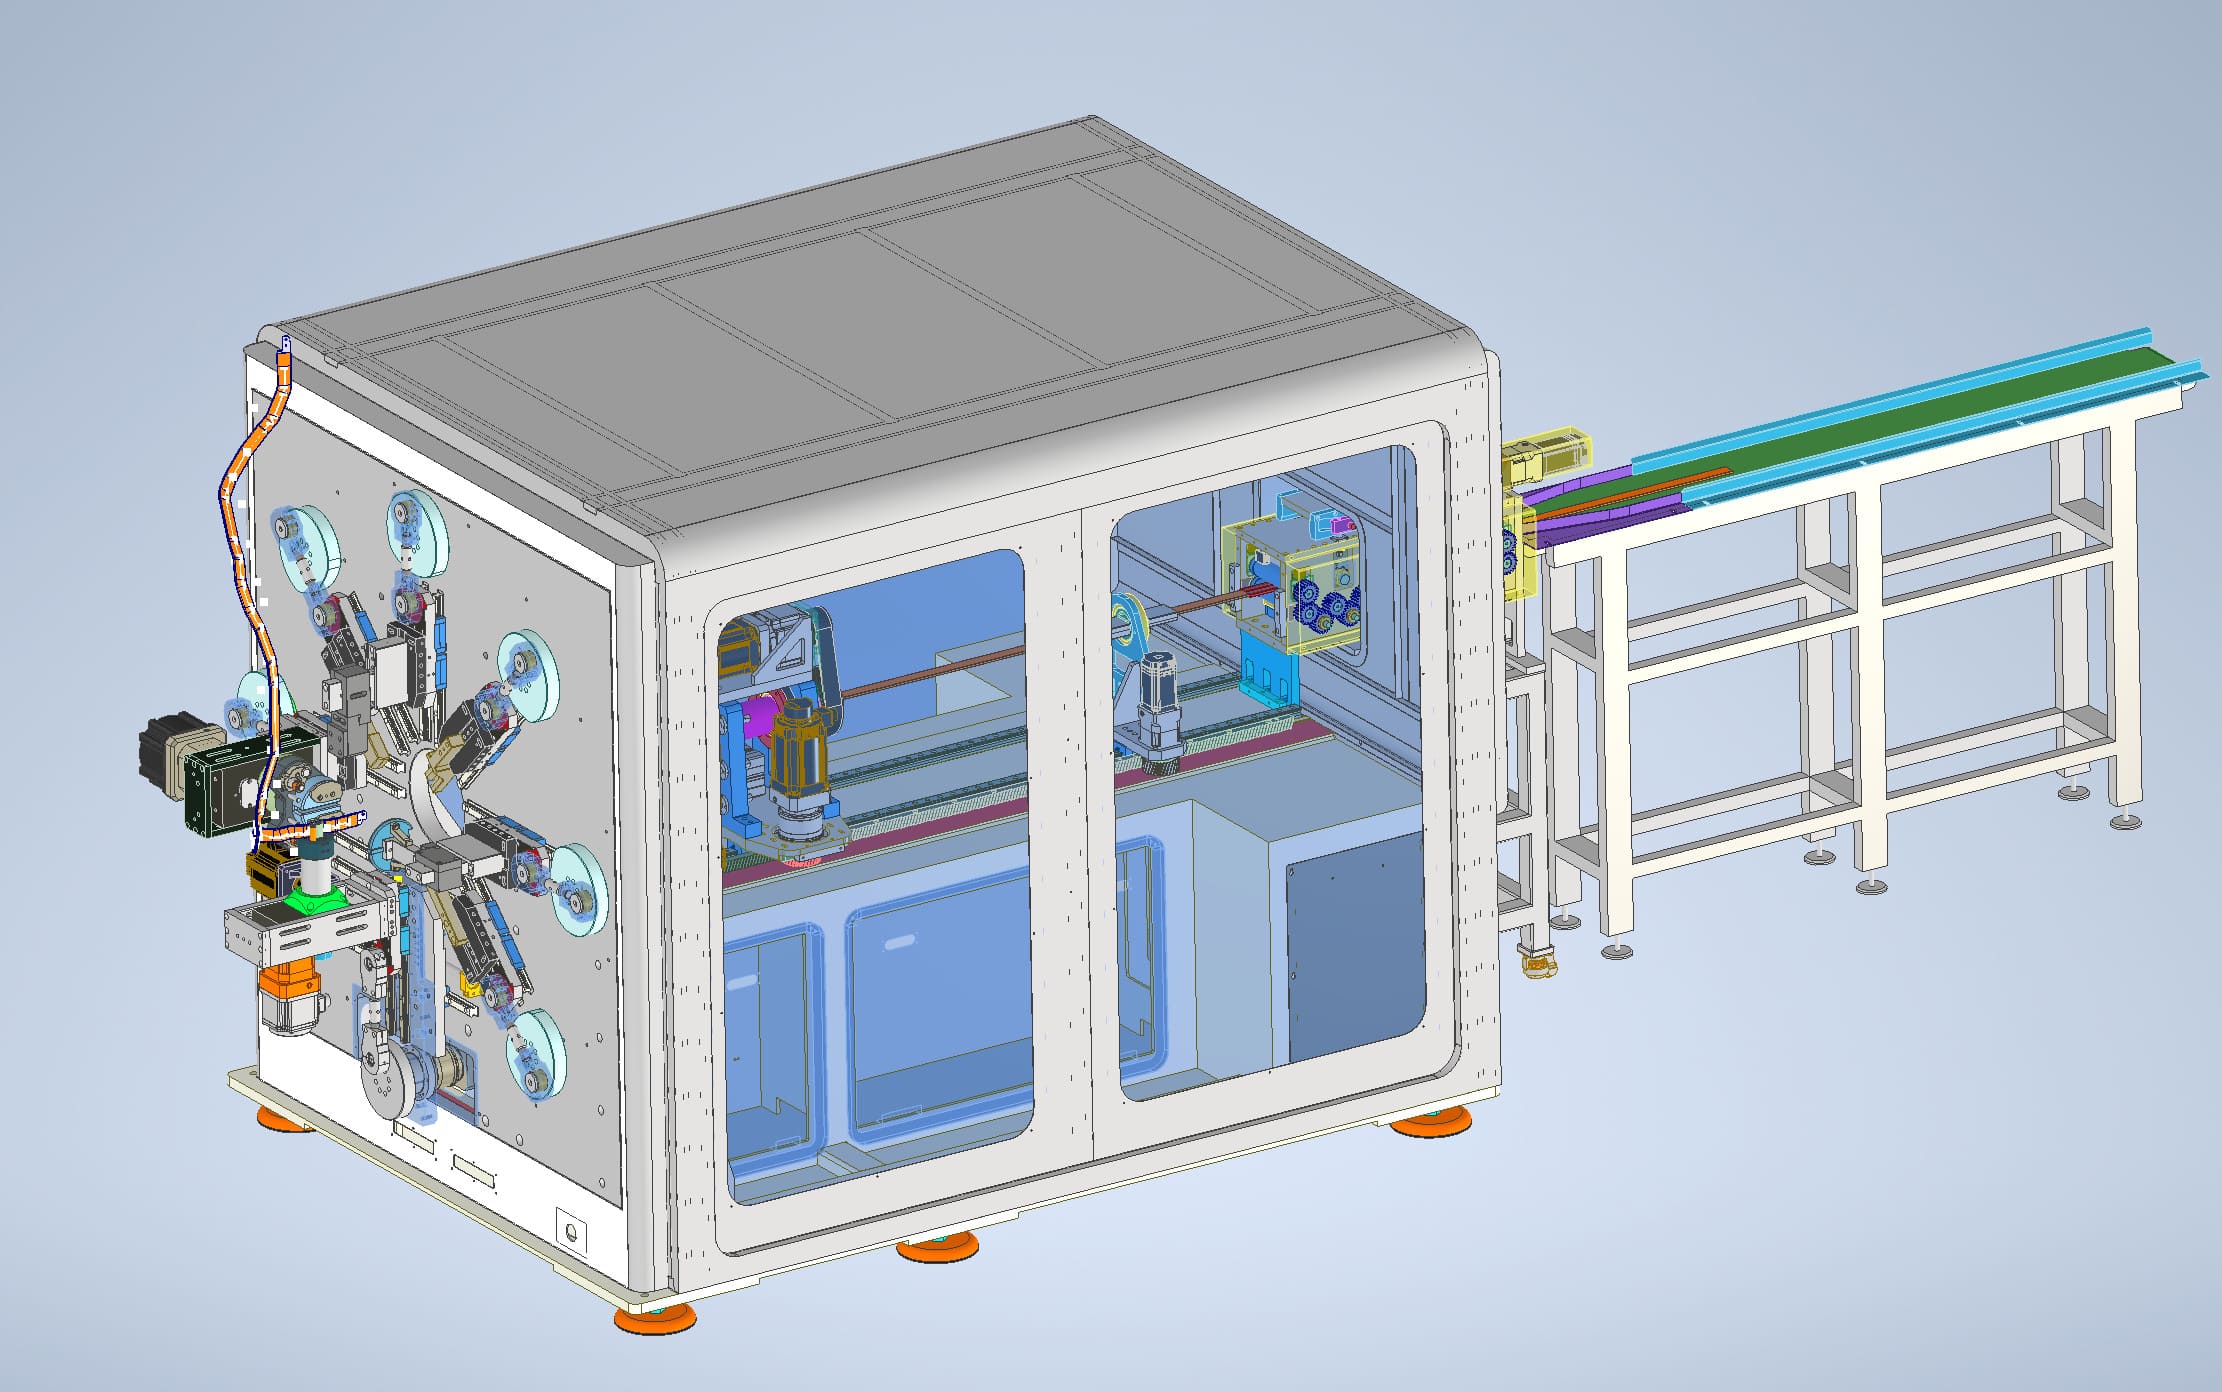
آلة التحكم
يثني أقسام قضيب التوصيل من النحاس/الألمنيوم.
مساحة المقطع العرضي 50–240 مم² | السماكة: 2–6 مم | العرض 15–40 مم
تكوين الخط
3. تكوين معدات الخط المتكامل
| لا. | المعدات | كف. | المحاور | العلامة التجارية | |
|---|---|---|---|---|---|
| 1 | آلة التقويم والقطع | 1 | 6 محاور | بيلانغ | |
| 2 | آلة التجريف ذات الطرفين | 1 | 4 محاور | بيلانغ | |
| 3 | آلة التثقيب ذات الطرفين | 1 | 4 محاور | بيلانغ | |
| 4 | آلة إزالة الحفر بالفرشاة | 1 | 6 محاور | شينتشن شيكه | |
| 5 | آلة تنظيف الثلج الجاف | 1 | محوران | هونغتشي الذكي | |
| 6 | نظام النقل الجسر | 1 | 3 محاور | ليتاي للآلات | |
| 7 | معدات اللحام النهائية | 2 | / | / | |
| 8 | آلة التحكم | 2 | 13 محورا | بيلانغ | |
| 9 | آلة التصحيح | 2 | محور واحد | بيلانغ | |
| 10 | الروبوتات | 5 | 6 محاور | إينوفانس | |
| 11 | رفوف المواد | 2 | / | بيلانغ |
المصدر: الصفحة 19 من PPT، "كمية المعدات" وقائمة معدات الخط المتكامل.
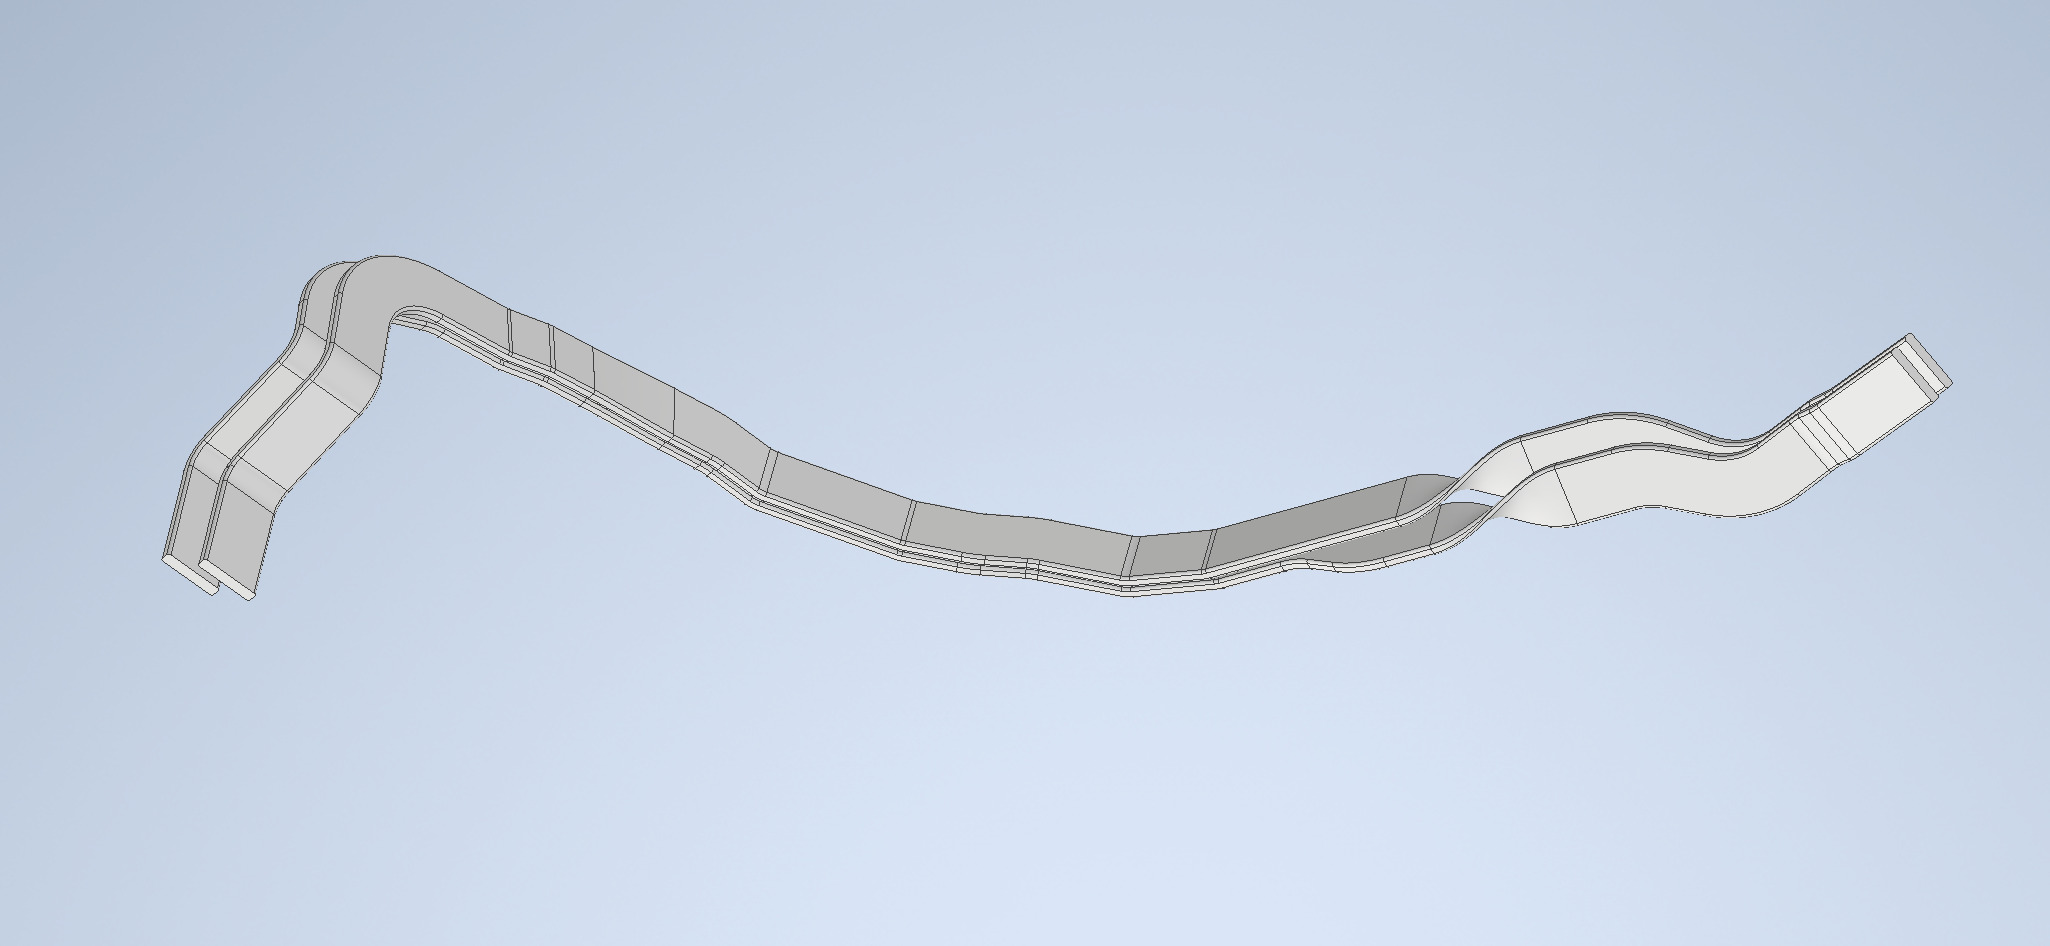
المنتج المشكل
4. أمثلة على المنتجات المشكلة
كفاءة الإنتاج
5. كفاءة الإنتاج
آلة التقويم
30الوزير
الروبوت رقم 1 يفرغ
6الوزير
اللكم ذو الطرف المزدوج
40الوزير
نقل الروبوت رقم 2
6الوزير
اللحام ذو الطرفين
50الوزير
الروبوت رقم 2 يفرغ
8الوزير
المخزن والتنظيف
30الوزير
الانحناء
75الوزير
التصحيح والتفريغ
10الوزير
إجمالي مدة الإنتاج
إجمالي زمن الإنتاج لكل جزء (الحد الأقصى المتوقع لوقت الدورة)
75~85 القسم/الجزء
ملاحظة: تمثل الأرقام أعلاه الحد الأقصى المقدر لوقت الدورة لهذا الاقتراح. التوقيت الفعلي يعتمد على نتائج التكليف. المصدر: PPT الصفحات 22–23.
جميع الصور في هذه الصفحة مأخوذة مباشرة من "حل تشكيل قسم القضيب النحاس والألمنيوم للطاقة الجديدة 0825.pptx". كل صورة تحمل صفحة PPT المقابلة لها وغرضها لمراجعة المحتوى والتحقق من الأصول.
كتالوج المنتجات
استكشف جميع المنتجات