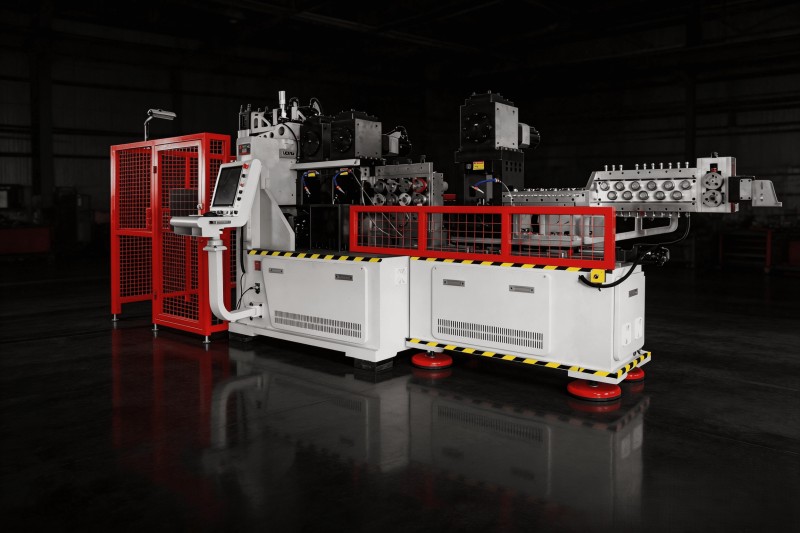
غالبا ما يصل المصنعون الذين ينتجون مكونات الأسلاك بأحجام متزايدة إلى نقطة يتوقف فيها التشكيل اليدوي عن التكبير: ترتفع تكاليف العمالة، وتتغير الأبعاد بين المشغلين، وتبقى أوقات الدورة مقيدة بسرعة زوج من الأيدي. تقوم آلة ثني الأسلاك الأوتوماتيكية بمعالجة هذه القيود من خلال استبدال التموضع والثني المعتمد على المشغل بنظام التغذية والتشكيل والقطع الذي يتحكم به CNC. يقارن هذا الدليل النهجين من منظور الإنتاج، ويشرح الفوائد الحقيقية للأتمتة، ويساعد المصنعين في تحديد متى يكون الاستثمار منطقيا وأي آلة تناسب أجزائهم.
كل مكون من مكون السلك يبدأ بنفس الطريقة: يجب تقويم السلك الملف، وضعه في مكانه، ثنيه وقطعه. تعتمد العملية اليدوية على المشغل في كل خطوة؛ تقوم العملية الآلية بتنفيذ برنامج مخزن يحدد التغذية، والثني، والقطع. السؤال العملي ليس ما إذا كانت الأتمتة متفوقة تقنيا، بل متى تصبح الخيار الاقتصادي الأفضل.
تشكيل الأسلاك يدويا: كيف تعمل العملية التقليدية؟
ينتج التشكيل اليدوي للأسلاك مكونات الأسلاك يدويا أو باستخدام أدوات مساعدة بسيطة. يقيس المشغل السلك، ويضعه مقابل قالب أو قالب للانحناء، ويطبق القوة، ويتحقق من الزاوية، ويضبط أين لا يتطابق الجزء مع الرسم. يمكن للمشغلين المهرة إنتاج قطع جيدة بهذه الطريقة، وفي بعض الحالات تظل العملية مناسبة تماما.
لا يزال التشكيل اليدوي خيارا معقولا للإنتاج منخفض الحجم، والنماذج الأولية وقطع العينات، وأشكال الأسلاك البسيطة مع انحناءة أو اثنتين، والمنتجات المتكررة التي تدفع فيها تركيبة جديدة أكثر من القطع نفسها. تظهر القيود عندما يتم إنتاج نفس المنتج مرارا وتكرارا وبكميات أكبر: يتم تكرار تحديد الموقع آلاف المرات، والإرهاق الذي يسبب تنوعا، وتصبح الفحوصات البعدية عنق زجاجة، وتوسيع الإنتاج يعني إضافة مشغلين وطاولات عمل بدلا من زيادة سرعة العملية.
ما هي آلة ثني الأسلاك الأوتوماتيكية؟
آلة ثني الأسلاك الأوتوماتيكية هي آلة تشكيل يتم التحكم بها بواسطة CNC وتقوم بتنفيذ تسلسل التشكيل الكامل دون تدخل يدوي: تغذية الأسلاك، تحديد موقعها، ثنيها، تدوير أو تشكيل، قطع وإنتاج المنتج النهائي. بدلا من أن يتحكم المشغل في كل حركة، ينسق التحكم متعدد المحاور CNC في الآلة المحاور المدفوعة بالسيرفو وفقا لبرنامج مخزن، بحيث ينتج نفس البرنامج نفس الجزء في كل دورة.
يتم بناء الأتمتة من أربع قدرات. يقوم التحكم CNC بتخزين وتنفيذ تسلسلات التشكيل وينسق كل محور. توفر محركات السيرفو حركة دقيقة وقابلة للتكرار للتغذية، والثني، والدوران. يتم سحب التغذية التلقائية للأسلاك المادة من الملف دون انتباه المشغل. والحركة متعددة المحاور تسمح بالانحناءات في مستويات متعددة، مما يتيح هندسة سلكية ثلاثية الأبعاد معقدة. ينتقل دور المشغل من تشكيل الأجزاء إلى برامج التحميل، ومراقبة الجودة وتغيير الملفات. للاطلاع بشكل أقرب على التشكيل ثلاثي الأبعاد متعدد المحاور، راجع مقالنا حولمزايا آلات ثني الأسلاك ثلاثية الأبعاد.
ثني الأسلاك الأوتوماتيكي مقابل تشكيل الأسلاك يدويا: الفروقات الرئيسية
يقارن الجدول أدناه بين النهجين عبر العوامل الأكثر أهمية في الإنتاج. لا يوجد أي من العمودين أفضل بشكل عام؛ الاختيار المناسب يعتمد على المنتج وسياق الإنتاج.
| العامل | تشكيل الأسلاك يدويا | ثني الأسلاك الأوتوماتيكي CNC |
|---|---|---|
| متطلبات العمل | أعلى | الأسفل |
| التموضع | الدليل | التحكم بالألياف CNC |
| التكرار | يعتمد على المشغل | قابل للبرمجة |
| حجم الإنتاج | أفضل للصوت المنخفض | أفضل للإنتاج الضخم |
| الهندسة المعقدة | أصعب | القدرة على الانتقال إلى عدة محاور |
| اتساق العملية | المتغير | أكثر اتساقا |
| التحول | التعديل اليدوي | تعديل برنامج CNC وأدوات التصنيع |
| مراقبة الإنتاج | تعتمد بشكل رئيسي على المشغل | عملية التحكم بواسطة CNC |
النمط متسق: التشكيل اليدوي يبيع السرعة والاتساق مقابل استثمار منخفض ومرونة، بينما يمنح التحكم التلقائي في الأسلاك استثمارا أعلى من حيث التكرار، والإنتاجية، والقدرة على الهندسة المعقدة. القرار هو مسألة اقتصاديات إنتاج، وليس تفضيلا تقنيا.
5 طرق لتحسين الإنتاج الضخم من خلال ثني الأسلاك الأوتوماتيكي
بالنسبة للمصنعين الذين ينتجون مكونات الأسلاك بكميات متوسطة إلى عالية، تغير الأتمتة اقتصاديات كل جزء. الفوائد الخمس أدناه هي الأسباب التي تجعل معظم موردي السيارات والأجهزة والأجهزة المنزلية يتخذون هذا التغيير.
1. يقلل من العمليات اليدوية المتكررة
في العملية اليدوية، كل انحناء هو مهمة مادية: القياس، الوضع، الانحناء، الفحص، التعديل. في العملية التلقائية، يتم تنفيذ التغذية، والتموضع، والثني، والقطع بواسطة الآلة، ويشرف المشغل على كل حركة بدلا من تنفيذها. الأتمتة لا تقضي على العمل بالكامل؛ لا يزال المشغلون يحملون البرامج، ويغيرون الملفات، ويديرون الأدوات، ويفحصون الأجزاء. ما يتغير هو طبيعة العمل: يتم استبدال المهام البدنية المتكررة بالإشراف والتحكم في العمليات، مما يقلل من التعب والأخطاء التي يسببها.
2. تحسين استمرارية الإنتاج
التحكم في CNC يحافظ على معايير التشكيل ثابتة طوال المسار. يتم تعريف موضع التغذية، زاوية الانحناء، تسلسل التكوين، وأبعاد الضرب عدديا في البرنامج، بحيث تتبع الأجزاء الأولى والأخيرة من الإزاحة نفس ملف الحركة. تتراكم العمليات اليدوية بعض الاختلافات الصغيرة: حيث يضع المشغل السلك بشكل مختلف قليلا أو يطبق قوة مختلفة قليلا، ويظهر الفرق في الأبعاد النهائية. في الجهاز الأوتوماتيكي، يتغير التنوع من مهارة المشغل إلى التكرار الميكانيكي، وهو أمر أكثر قابلية للتنبؤ.
3. يدعم كفاءة إنتاجية أعلى
تأتي الكفاءة من عدة مرات: المعالجة الآلية تشغل دورة التشكيل بشكل مستمر، وتقليل التعامل ينقل الأجزاء من الملف إلى المنتج النهائي دون خطوات وسيطة، وتقليل التعديلات اليدوية يقلل من الوقت بين الدورات، والقدرة المستمرة على الإنتاج تحافظ على تشغيل الآلة عبر الملفات مع أقل قدر من اهتمام المشغل. يتم التحكم في معدل النقل بواسطة دورة الآلة وليس سرعة المشغل. أرقام التحسين الدقيقة تعتمد على القطعة والعملية الحالية، لذا يجب على المصنعين قياس أوقات دورتهم الخاصة بدلا من الاعتماد على الادعاءات العامة.
4. يتعامل مع هندسة الأسلاك الأكثر تعقيدا
ينسق التحكم متعدد المحاور في CNC عمليات التغذية، والثني، والدوران، والقطع، وغيرها من عمليات التشكيل في برنامج واحد، وهذا ما يجعل مكونات الأسلاك ثلاثية الأبعاد عملية للإنتاج. يجب تدوير الجزء الذي يحتوي على انحناءات في عدة مستويات، مثل سلك تعليق المقعد أو ذراع ربط الممسح، بين الانحناءات بحيث يتم تنفيذ كل انحناء في المستوى الصحيح. القيام بذلك يدويا باستمرار صعب لأن المشغل يجب أن يعيد وضع الجزء بدقة مع كل تغيير في المستوى. تقوم الآلة بنفس الدوران تلقائيا، ويتم إعداد الأدوات مرة واحدة.
5. يجعل الإنتاج أكثر قابلية للتكرار
التكرار مهم جدا لمصنعي B2B الذين يزودون المكونات في أنظمة الإنتاج الأكبر. المصنعون الأصليون وموردو الفئة 1 أو المستوى 2 يشغلون خطوطهم الخاصة في أوقات تاكت ثابتة ويتوقعون أن تتطابق المكونات التي تم تسليمها مع العينة المعتمدة ضمن التحمل، دفعة بعد دفعة. تدعم العملية القابلة للبرمجة ذلك بطريقة لا تستطيع العملية اليدوية تقديمها: يمكن إعادة تحميل نفس البرنامج لإعادة إنتاج الجزء، ويتم توثيق المعلمات لتدقيقات الجودة، وتقليل التفاوت بين التحولات. بالنسبة للموردين الذين يجب عليهم إثبات التحكم في العمليات، فإن التكرار هو ميزة مؤهلة بحد ذاتها.
متى يجب على المصنعين التحول من اليدوي إلى التحكم التلقائي في الأسلاك؟
لا يوجد حد عالمي يصبح فيه الأتمتة إلزاميا، لكن المعدات الأوتوماتيكية تستحق تقييما جادا عندما يزداد حجم الإنتاج، ويتم تصنيع نفس المنتجات مرارا وتكرارا، ويجب أن تبقى أبعاد المنتج ثابتة، ومتطلبات العمالة تصبح صعبة الإدارة، وتتطلب المكونات عمليات ثني متعددة، والإنتاج يحتاج إلى تحكم CNC قابل للبرمجة، ويجب أن تتطور السعة. هذه الظروف شائعة في سلاسل توريد السيارات، حيث تنمو الأحجام مع برامج العملاء وتشديد متطلبات الجودة.
قد يظل التشكيل اليدوي الخيار الصحيح عندما يكون حجم الإنتاج منخفضا جدا، وتكون المنتجات نماذج أولية، وتتغير هندسة المنتج باستمرار، ولا يمكن بعد تبرير الاستثمار بسبب عبء العمل. يستخدم العديد من المصنعين مزيجا من المادة: الآلات الأوتوماتيكية تحمل الأجزاء القابلة للتكرار ذات الحجم العالي، بينما تتعامل طاولة العمل اليدوية مع العينات والنماذج الأولية والمعدات الخاصة قصيرة المدى. يجب اتخاذ القرار منتجا بمنتج، وليس كخيار إما كل شيء أو لا شيء.
تطبيقات ثني الأسلاك الأوتوماتيكي في تصنيع السيارات
يعد تصنيع السيارات من أوضح الأمثلة على تطبيق انحناء الأسلاك التلقائي على نطاق الإنتاج. تحتوي أنظمة المقاعد، وآليات المساحات، وهياكل المركبات على عشرات المكونات الأسلاكية المشكلة، كل منها ينتج بكميات كبيرة مع تفاوتات دقيقة. التطبيقات أدناه مدعومة بمعلومات المنتج الفعلية لبيلان وتظهر كيف يتبع تكوين الجهاز المكون؛ يتوفر المزيد من السياق حولصفحة حل تشكيل الأسلاك لقطع غيار السيارات.
سلك إطار مقعد السيارات
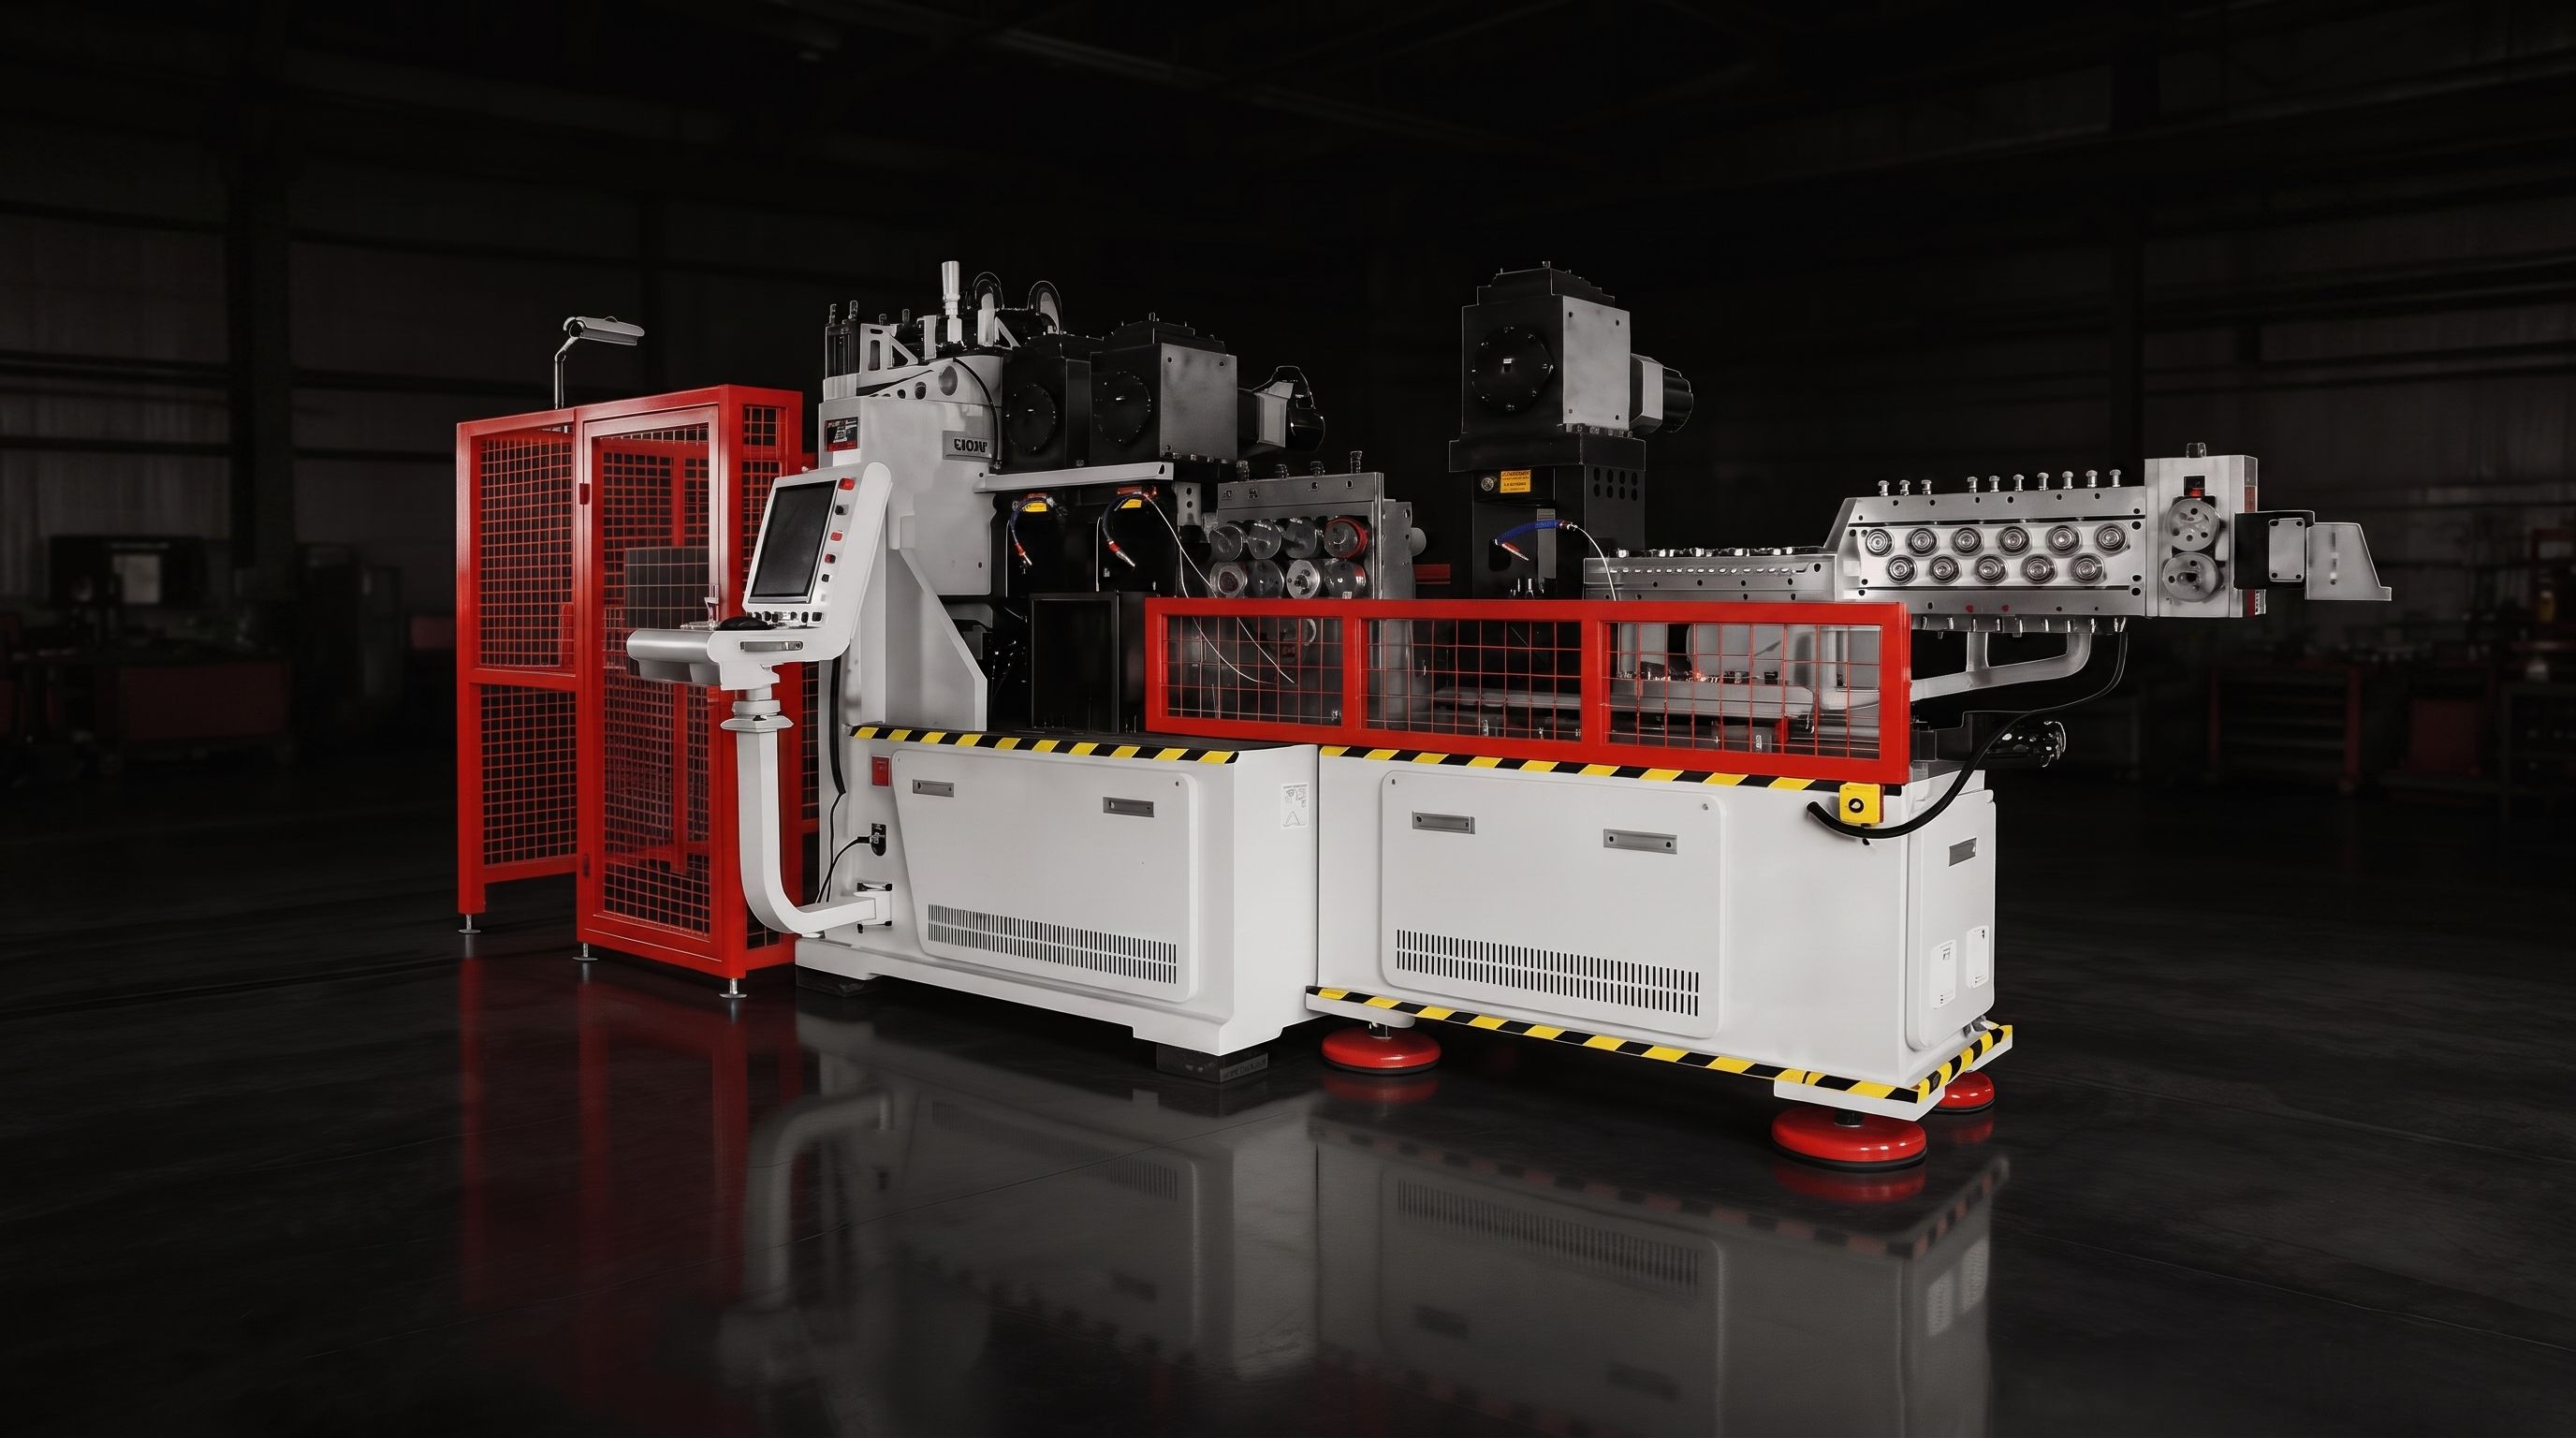
هياكل المقاعد وهياكل دعم المقاعد هي تجميعات أسلاك طويلة ومتناظرة: هياكل سلكية للمقاعد الخلفية، هياكل المقاعد الأمامية، والهياكل الداعمة التي تمنح المقاعد شكلها وقوتها. يجب أن تكون هذه الأجزاء متطابقة من الناحية البعدية على الجانبين الأيسر والأيمن. يشكلها بيلان باستخدام رأس BL-2T-15600، الذي يثني طرفي قطعة العمل الطويلة في دورة متزامنة واحدة، مما يحافظ على تناسق الجانبين ويقصر الدورة مقارنة بتشكيل كل طرف بشكل منفصل.
سلك دعم المقاعد الرغوية
يتم إنتاج أسلاك دعم المقاعد المصنوعة من الفوم ومكونات تعليق صغيرة القطر على محرك BL-3D-6250 ذو الستة محاور، المصمم لمعالجة الأسلاك ذات القطر الصغير. تستخدم نفس فئة الآلات أيضا لقضبان عوامة خزان الوقود، وهي مكون سلكي صغير دقيق يتطلب انحناءات دقيقة متعددة الطبقات. هذه الأجزاء صغيرة لكنها تتطلب هندسيا متطلبا، وهذا بالضبط المكان الذي يبرر فيه التحكم متعدد المحاور CNC الأتمتة بدلا من التشكيل اليدوي.
أذرع ربط مساحات السيارات
يتم إنتاج أذرع ربط المساحات علىآلة تشكيل ذراع ربط المساحات BL-YG-12A، آلة CNC ذات 12 محور تدمج عمليات التغذية، والثني، والتثقب، والقطع، والالتواء أو التشكيل. ذراع الربط الخاص بالمساحات ليس منتج ثني خالص: فهو يجمع بين الانحناء والملامح المثقوبة والمقاطع الملتوية في مكون واحد. القيام بكل هذه العمليات على جهاز واحد يتجنب التعامل مع وإعادة التثبيت التي تتطلبها عملية يدوية متعددة الخطوات.
مكونات شبكة الأسلاك في السيارات
تتطلب مكونات شبكة الأسلاك السياراتية، مثل هياكل الشبكة المستخدمة داخل إطارات المقاعد، نهج إنتاج مختلف. الآلة تشكيل شبكة الأسلاك الأوتوماتيكية BL-WG-2030Sيتعامل مع أسلاك فولاذية على شكل حرف W وسلك فولاذي ملفوف بالبلاستيك، مع تغذية تلقائية، وتشكيل الشبكة، والقطع، وإخراج المنتج النهائي مدمجة في آلة واحدة. وهو مثال متخصص على نفس المبدأ: حيث تستبدل الأتمتة التجميع اليدوي المتكرر بعملية تشكيل مستمرة، كما هو موثق فيدراسة حالة ثني ألواح شبكة مقاعد السيارات.
كم تكلفة الثني التلقائي للأسلاك؟
يعتمد استثمار المعدات على تكوين الآلة، ويتم التحكم في التكوين بواسطة التطبيق. العوامل الرئيسية للتكلفة هي عدد محاور CNC، نطاق قطر الأسلاك، نوع المادة، تعقيد المنتج، عمليات التشكيل المطلوبة، مستوى الأتمتة مثل المغذيات الأوتوماتيكية وجمع القطع، الأدوات، المعدات المساعدة، والقدرة الإنتاجية التي يجب أن تقدمها الآلة.
ونظرا لأن هذه العوامل تتفاعل، فإن مقارنة أسعار الشراء وحدها مضللة. الآلة ثنائية الأبعاد المدمجة للحوامل تكلف أقل من الآلة ذات الرأسين للإطارات الطويلة للسيارات، لكنها تخدم منتجات مختلفة. حدد متطلبات الإنتاج الكلية أولا، بما في ذلك الحجم، والنمو، والقطع، والتسوات، ثم قارن الآلات التي يمكنها فعلا إنتاج تلك القطع. الآلة التي تطابق التطبيق هي الآلة الاقتصادية.
كيفية تقييم عائد الاستثمار لآلة ثني الأسلاك الأوتوماتيكية
تبدأ حالة العمل الواقعية ببيانات الإنتاج الخاصة بالشركة المصنعة بدلا من مطالبات العائد على الاستثمار العامة. تشمل المدخلات متطلبات العمالة الحالية، حجم الإنتاج الحالي والمتوقع على مدى عمر المعدات، معدلات الخردة وإعادة العمل، العمالة المنفقة على المناولة اليدوية، وقت الدورة الحالية، تكلفة التناقضات، الطلب المستقبلي، والاستخدام المتوقع للآلات.
بمجرد جمعها، تصبح المقارنة ملموسة: يتم تجنب تكاليف العمالة وإعادة العمل، وتزن الإنتاجات الإضافية، وتحسينات الاتساق مقابل الاستثمار والأدوات ومساحة الأرضية. نظرا لأن كل مصنع له تكاليف عمالة وأحجام ومتطلبات جودة مختلفة، يجب أن تدار حالة العمل بناء على أرقامك الخاصة. يمكن لموردين مثل بيلان المساعدة في مطابقة الآلة، لكن القرار يجب أن يعتمد على بيانات الإنتاج الفعلية الخاصة بك.
كيفية اختيار آلة ثني الأسلاك الأوتوماتيكية المناسبة
اختيار الجهاز المناسب يتطلب توثيق القطعة والعملية قبل مقارنة النماذج. قائمة التحقق أدناه قياسية في تقييم معدات ثني الأسلاك.
- قطر السلك.طابق نطاقات الأسلاك اللينة والصلبة للآلة مع أكبر وأصغر قطر تنتجه. الجري على حافة نطاق منشور يدعو إلى تكوين مشاكل.
- مادة سلكية.الأسلاك اللينة، والأسلاك الصلبة، والفولاذ المقاوم للصدأ، والأسلاك المطلية والملفوفة بالبلاستيك تتصرف بشكل مختلف أثناء التغذية والثني. تأكد من أن الآلة والأدوات تناسب موادك.
- هندسة المنتج.الأجزاء المسطحة تناسب الأجهزة ثنائية الأبعاد؛ الأجزاء التي تحتوي على انحناء في عدة مستويات تتطلب قدرة ثلاثية الأبعاد متعددة المحاور. عد الطائرات قبل مقارنة الآلات.
- عدد محاور CNC.حدد عمليات التشكيل التي تحتاجها أجزائك واختر تكوين المحور الذي يغطيها، لا أكثر ولا أقل.
- حجم الإنتاج المطلوب.الأحجام المتوسطة والعالية تبرر التغذية التلقائية والدورات المستمرة؛ الأحجام المنخفضة جدا قد لا تفعل ذلك.
- دقة التغذية والثني.دقة التغذية تحدد مواقع الانحناء على طول السلك؛ دقة الانحناء تحدد الزوايا. حدد التحمل الذي تطلبه أجزائك.
- متطلبات الأتمتة.يقرر ما إذا كان الخط يجب أن يعمل بإشراف ضئيل، مما يحدد متطلبات المغذيات التلقائية، وجمع القطع، والمراقبة.
- الأدوات ومتطلبات التبديل.فكر في عدد مرات تغير المنتجات، ومدى سرعة تبديل الأدوات والبرامج، ودعم المورد لأدوات التطبيق المحددة.
المبدأ التوجيهي هو أن يتم اختيار الآلة وفقا للمكون الفعلي وعملية الإنتاج، وليس فقط اختيار الآلة التي تحتوي على أكبر عدد من المحاور. الفؤوس الإضافية تضيف القدرة ولكن أيضا التكلفة؛ التكوين الصحيح يتطابق مع عمليات التشكيل المطلوبة بهامش معقول.
حلول بيلان الأوتوماتيكية لثني الأسلاك CNC
تغطي مجموعة آلات التحكم التلقائي للأسلاك في بيلان السيناريوهات الرئيسية الموضحة في هذا الدليل، من التشكيل ثنائي الأبعاد المدمج إلى الانحناء ثلاثي الأبعاد صغير القطر وتشكيل الرأسين للمكونات الطويلة. تظهر الأجهزة أدناه كيف يتبع التكوين التطبيق.
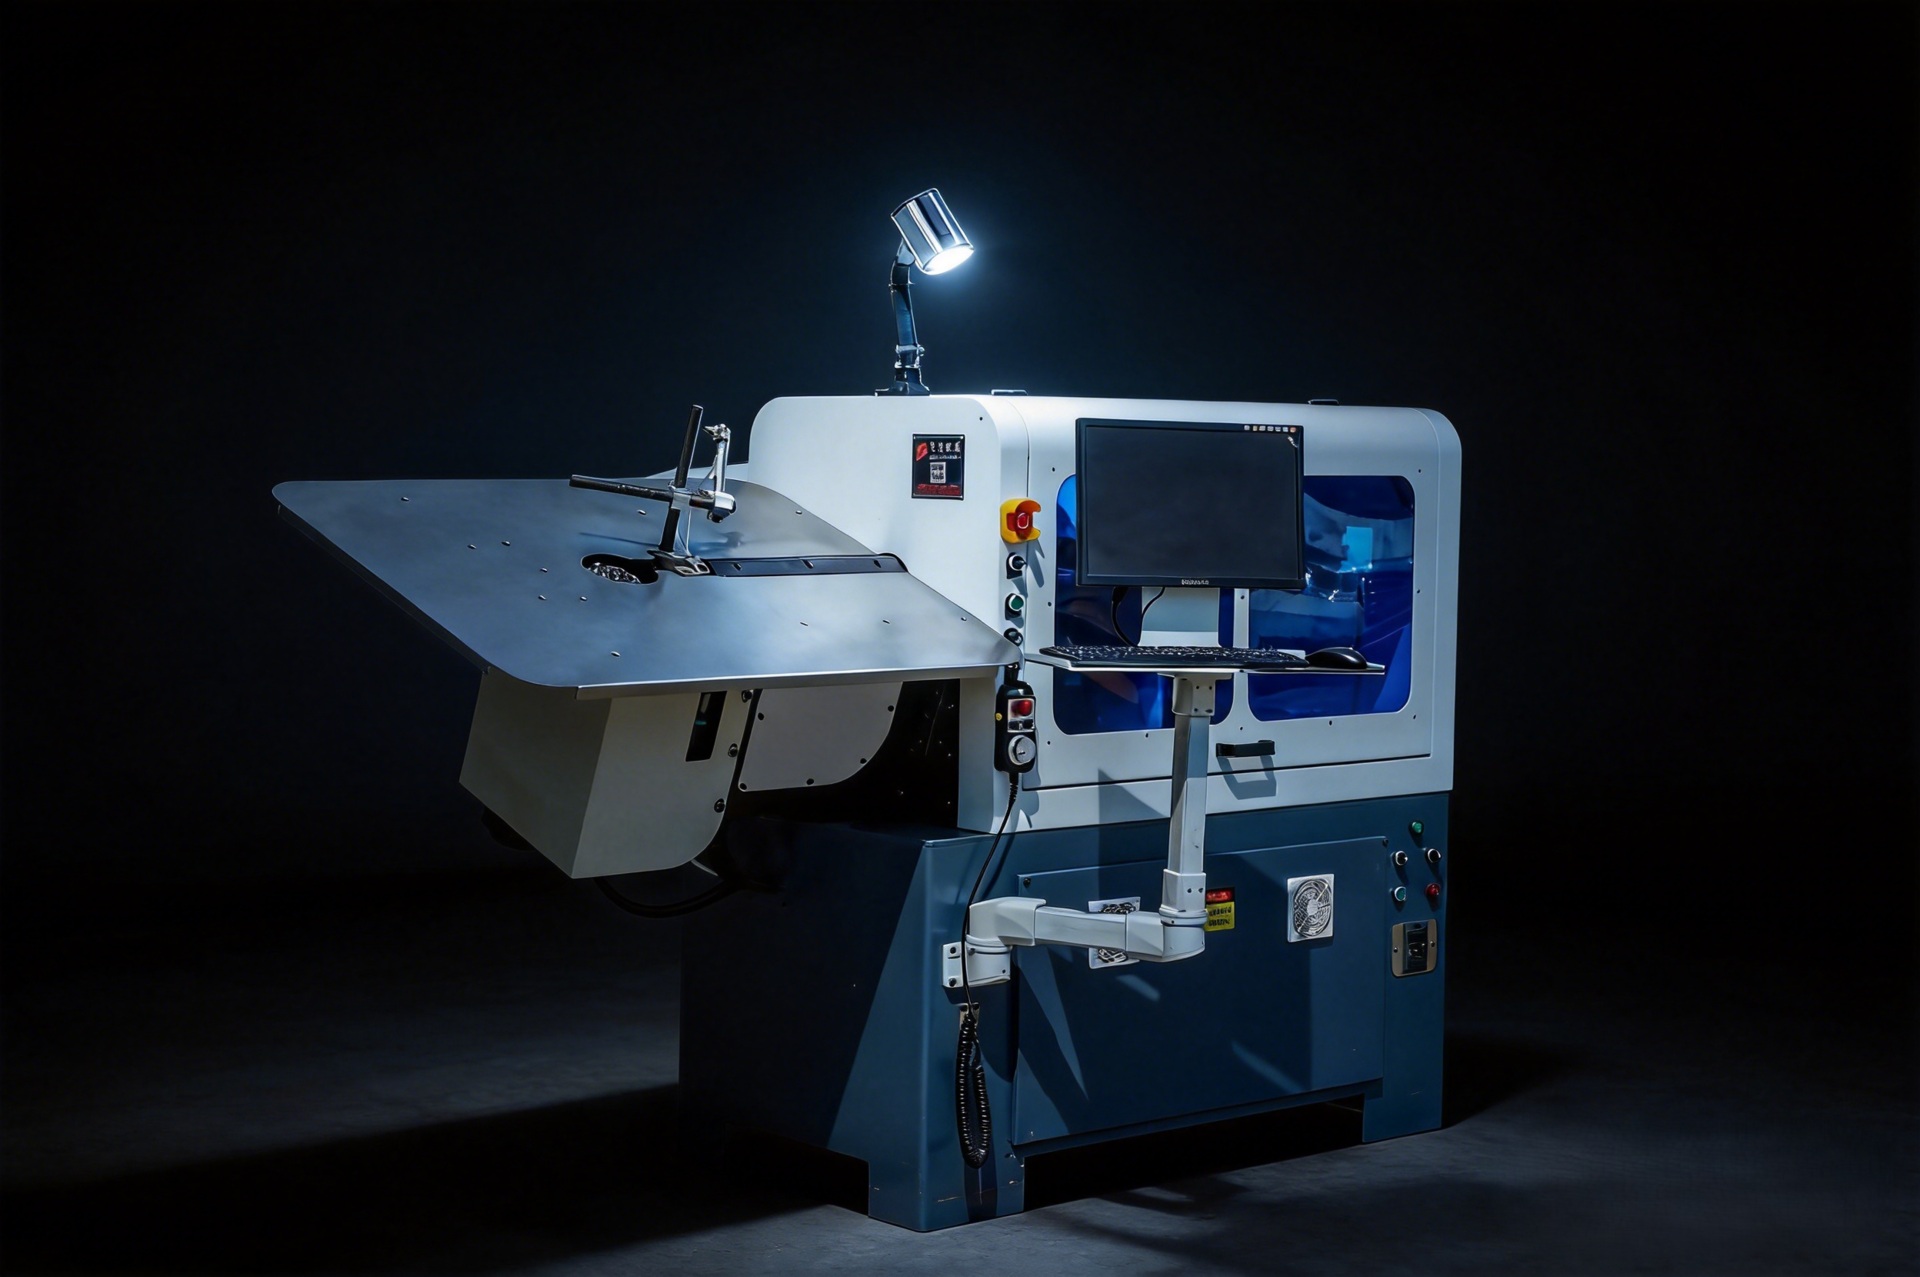
الBL-2D-3800هي آلة ثني أسلاك CNC ثنائية الأبعاد ثلاثية المحاور لمكونات الأسلاك المستوية. يعالج الأسلاك الناعمة من Φ3.0 إلى 8.0 مم والأسلاك الصلبة من Φ3.0 إلى 6.0 مم، مع سرعات تغذية تصل إلى 90 م/دقيقة ودقة تغذية ±0.1 مم، ويعمل بنظام 6.5 كيلوواط ومجهز بمغذي أسلاك تلقائي. بالنسبة للحوامل والمشابك وقطع الأثاث وأجزاء ثنائية الأبعاد الأخرى بأحجام متوسطة إلى عالية، فهي بديل مباشر للتشكيل اليدوي ذات معدل نقل وثبات أعلى.
الآلة ثني الأسلاك CNC ذات 6 محاور BL-3D-6250مصمم لمعالجة الأسلاك ذات القطر الصغير: سلك لين من Φ1.6 إلى 3.5 مم وسلك صلب من Φ1.6 إلى 2.5 مم، مع شوط انحناء 580 مم وقوة إجمالية 5.6 كيلوواط. يقوم التحكم متعدد المحاور بتنفيذ انحناءات ثلاثية الأبعاد معقدة مع الحفاظ على اتساق الأبعاد، مما يجعله خيارا عمليا لأسلاك دعم المقاعد الرغوية، وقضبان عوامة خزان الوقود، وغيرها من مكونات الأسلاك الصغيرة الدقيقة.
الBL-2T-15600هي آلة ثني الأسلاك CNC ذات 15 محور ورأس مزدوج لقطع العمل الطويلة والمتماثلة. يعالج الأسلاك اللينة من Φ3.0 إلى 6.0 مم والأسلاك الصلبة من Φ3.0 إلى 4.5 مم، بطول معالجة أقصى يبلغ 2000 مم وقدرة إجمالية 26.9 كيلوواط. يشكل الرأسان المتزامنان طرفي مكون في دورة واحدة، مما يحافظ على تطابق الجوانب في الأبعاد ويقلل من وقت دورة إطارات الأسلاك في المقاعد الخلفية ومكونات السيارات الطويلة المماثلة.
هل ثني الأسلاك التلقائي مناسب لإنتاجك؟
تستحق آلة ثني الأسلاك الأوتوماتيكية CNC التقييم إذا كان إنتاجك يتوافق مع عدة شروط أدناه:
- أنت تنتج مكونات الأسلاك بشكل متكرر، وليس كقطع منفردة.
- لديك طلبات متوسطة إلى عالية الحجم تبرر معدات تشكيل مخصصة.
- يحتاج عملاؤك إلى أبعاد متسقة من دفعة إلى أخرى.
- تريد تقليل العمليات اليدوية المتكررة والتنوع الذي تضيفه.
- تنتج هندسة أسلاك معقدة مع انحناءات في عدة مستويات.
- تحتاج إلى برمجة CNC مرنة للتعامل مع تغييرات المنتج بسرعة.
- تخططون لزيادة القدرة الإنتاجية في السنوات القادمة.
يعتمد القرار الصحيح على هندسة المنتج، ومواصفات الأسلاك، وحجم الإنتاج، ومستوى الأتمتة المطلوبة.يجب على الشركات المصنعة التي تجيبوا بنعم على معظم هذه النقاط أن تطلب تقييما للآلة مع رسومات القطع وبيانات الإنتاج، ومقارنة التكوينات بناء على أرقامها الخاصة.
الخاتمة
يمكن أن يظل تشكيل الأسلاك يدويا مفيدا للنماذج الأولية والإنتاج بكميات قليلة، ولا ينبغي لأي مصنع التخلي عنه عندما يكون الأداة المناسبة حقا. ولكن عندما يصبح الإنتاج قابلا للتكرار، وتزداد الحجم، ويصبح الاتساق مهما، فإن آلة ثني الأسلاك الأوتوماتيكية تقدم ما لا تستطيع العملية اليدوية تحمله: التكرار، الكفاءة، تقليل العمليات اليدوية، القدرة على التشكيل المعقد، وقابلية التوسع. المقارنة ليست حول أي طريقة هي الأفضل تماما؛ الأمر يتعلق بأي واحدة تتناسب مع هندسة منتجك، ومواصفات الأسلاك، وحجم الإنتاج، واحتياجات الأتمتة.
احصل على حل ثني الأسلاك الأوتوماتيكي CNC
شركة BELAN Machinery، مزود محترف لحلول تشكيل الأسلاك في السيارات.
إذا كنت تقيم انحناء الأسلاك التلقائي، ابدأ بتوثيق مواصفات الأسلاك ومتطلبات الإنتاج، ثمتواصل مع بيلانلمناقشتها والحصول على حل ثني أسلاك CNC أوتوماتيكي مناسب لتطبيقك.
تواصل مع بيلان للحصول على حل مخصص لتشكيل الأسلاكالأسئلة الشائعة
هل آلة ثني الأسلاك الأوتوماتيكية أفضل من التشكيل اليدوي؟
المعدات الأوتوماتيكية عادة ما تكون أكثر ملاءمة للإنتاج المتكرر من متوسط إلى عالي الحجم، حيث تكون الأبعاد المتسقة والدورات المستمرة هي الأهم. لا يزال التشكيل اليدوي عمليا للنماذج الأولية، والأعمال منخفضة الحجم، والمنتجات التي يتغير هندستها بشكل متكرر. الخيار الأفضل يعتمد على حجم الإنتاج، وتكرار المنتج، ومتطلبات الجودة بدلا من قاعدة شاملة.
ما هي المزايا الرئيسية لآلات ثني الأسلاك الأوتوماتيكية؟
المزايا الرئيسية هي أتمتة التغذية، وتحديد الموضع، والثني، والقطع؛ التكوين القابل للتكرار من الجزء الأول حتى الأخير؛ تقليل التشغيل اليدوي والتفاوت المعتمد على المشغل؛ كفاءة إنتاجية أعلى من خلال دورات مستمرة؛ وتشكيل هندسات معقدة متعددة المستويات يصعب إنتاجها يدويا بواسطة CNC المعتمد على ال CNC.
هل يمكن استخدام آلات ثني الأسلاك الأوتوماتيكية لمكونات السيارات؟
نعم. تستخدم آلات ثني الأسلاك CNC لمكونات أسلاك السيارات المختلفة، بما في ذلك هياكل المقاعد، هياكل أسلاك المقاعد الخلفية، أسلاك دعم المقاعد المصنوعة من الفوم، أذرع ربط المساحات وغيرها من التطبيقات المدعومة. تغطي آلات بيلان أسلاك إطار المقاعد بتشكيل برأسين مزدوجين، وأسلاك دعم صغيرة القطر مع آلات ذات 6 محاور، وأذرع ربط المساحات بعملية تشكيل متكاملة مكونة من 12 محورا.
كم تكلف آلة ثني الأسلاك الأوتوماتيكية؟
لا يوجد سعر واحد، لأن التكلفة تعتمد على تكوين الآلة، وعدد محاور CNC، ومواصفات الأسلاك، ومستوى الأتمتة، والأدوات ومتطلبات الإنتاج. يجب على المصنعين تقييم متطلبات الإنتاج الكلية، بما في ذلك الأحجام والأجزاء والتسوات، ومقارنة الآلات التي يمكنها فعليا إنتاج تلك القطع بدلا من مقارنة أسعار الشراء فقط.
كيف أعرف إذا كان إنتاجي جاهزا لأتمتة ثني الأسلاك؟
تقييم حجم الإنتاج، وقابلية تكرار المنتج، ومتطلبات العمالة، وتعقيد المنتج، ومتطلبات الجودة، والطلب المستقبلي على الإنتاج. إذا تم إنتاج نفس الأجزاء مرارا وتكرارا بكميات متوسطة إلى عالية، يجب أن تبقى الأبعاد ثابتة، وأصبحت العمليات اليدوية عنق زجاجة، فإن إنتاجك مرشح قوي لثني الأسلاك التلقائي.
هل يمكن لبيلان تخصيص حل ثني الأسلاك التلقائي؟
نعم. يمكن لبيلان أن توصي بتكوينات الآلات وحلول التشكيل بناء على مواصفات الأسلاك الخاصة بك، ورسومات المنتج، ومتطلبات الإنتاج، واحتياجات التطبيق. مشاركة الرسومات وبيانات الإنتاج تساعد في مطابقة فئة الآلة الصحيحة، وتكوين المحاور، والأدوات قبل الالتزام بالاستثمار.