


اسأل ورشة عمل تقوم بثني قضيب العازلة عما يستهلك ميزانية الخردة لديهم، ونادرا ما يكون الجواب هو الشقوق. إنها الكتلة — بثرة ترتفع من داخل المنعطف، تماما حيث لا يوجد للطلاء مكان يذهب إليه. أي شخص يستخدم PVC أو PA12 أو شريط الميكا علىآلة ثني قضيب التوصيللقد شاهدها. يبدو أن هذا الانتفاخ المطلي الذي يمنحني القضيب يبدو شيئا يجب أن تعيش معه جيدا. ليس كذلك. يمكن التنبؤ بالانتفاخ، وتقييده الهندسة، وإنهاؤه بخطوة تسخين محكومة عندما لا يزال واضحا.

لماذا يتكون الانتفاخ
عندما ينثني القضيب، يتدفق النحاس نحو داخل نصف القطر. النحاس يضغط بسعادة. الطلاء لا يعمل: لا يمكن ل PVC وPA12 وشريط الميكا الانضغاط، لذا يدفع النحاس المنحرف العزل للخارج ويتكون بثور على الوجه الداخلي للانحناء.
ثلاثة عوامل تحدد حجم الجهاز:
- نصف القطر الداخلي.كلما كان نصف القطر أضيق، زاد إزاحة النحاس لكل مليمتر من طول القضيب.
- صلابة الطلاء والالتصاق.ال PVC المثبت بشكل سيء ينتفخ بحرية أكبر من شريط الميكا المثبت جيدا.
- درجة حرارة البار.تركز القضبان الباردة الإزاحة في نقطة واحدة؛ تنشر القضبان الدافئة على الطلاء.

الأرقام التي نعمل من أجلها
على ألواح PVC-mica، معيار الإنتاج لدينا هو انتفاخ1.6 مم على جانب واحد على منحنيات مسطحةو1.5 مم على الانحناءات الرأسية. التحمل الصناعي الشائع هو 4 مم عبر كلا الجانبين، لذا تترك هذه القيم هامشا حقيقيا لملاءمة التجميع للعميل.
الهندسة التي توصلك إلى هناك هي نفس القاعدة التي نطبقها على كلآلة ثني قضيب التوصيل: حافظ على نصف القطر الداخلي عندعرض شريط مرة واحدة فيعلى الانحناءات المستوية، وسمك البار مرة واحدةعلى الانحناءات الرأسية. احترم نصف القطر ويتوزع النحاس المنحرف على طول القضيب بدلا من رفع الطلاء في نقطة معينة.
الإصلاح بأربع خطوات عندما لا يزال الانتفاخ يظهر
حتى مع الهندسة الصحيحة، تصل الدفعات مع التصاق أضعف من المواصفات، أو يفرض السحب العميل نصف قطر ضيق. إليك تسلسل إعادة العمل الذي نقوم به بالترتيب:
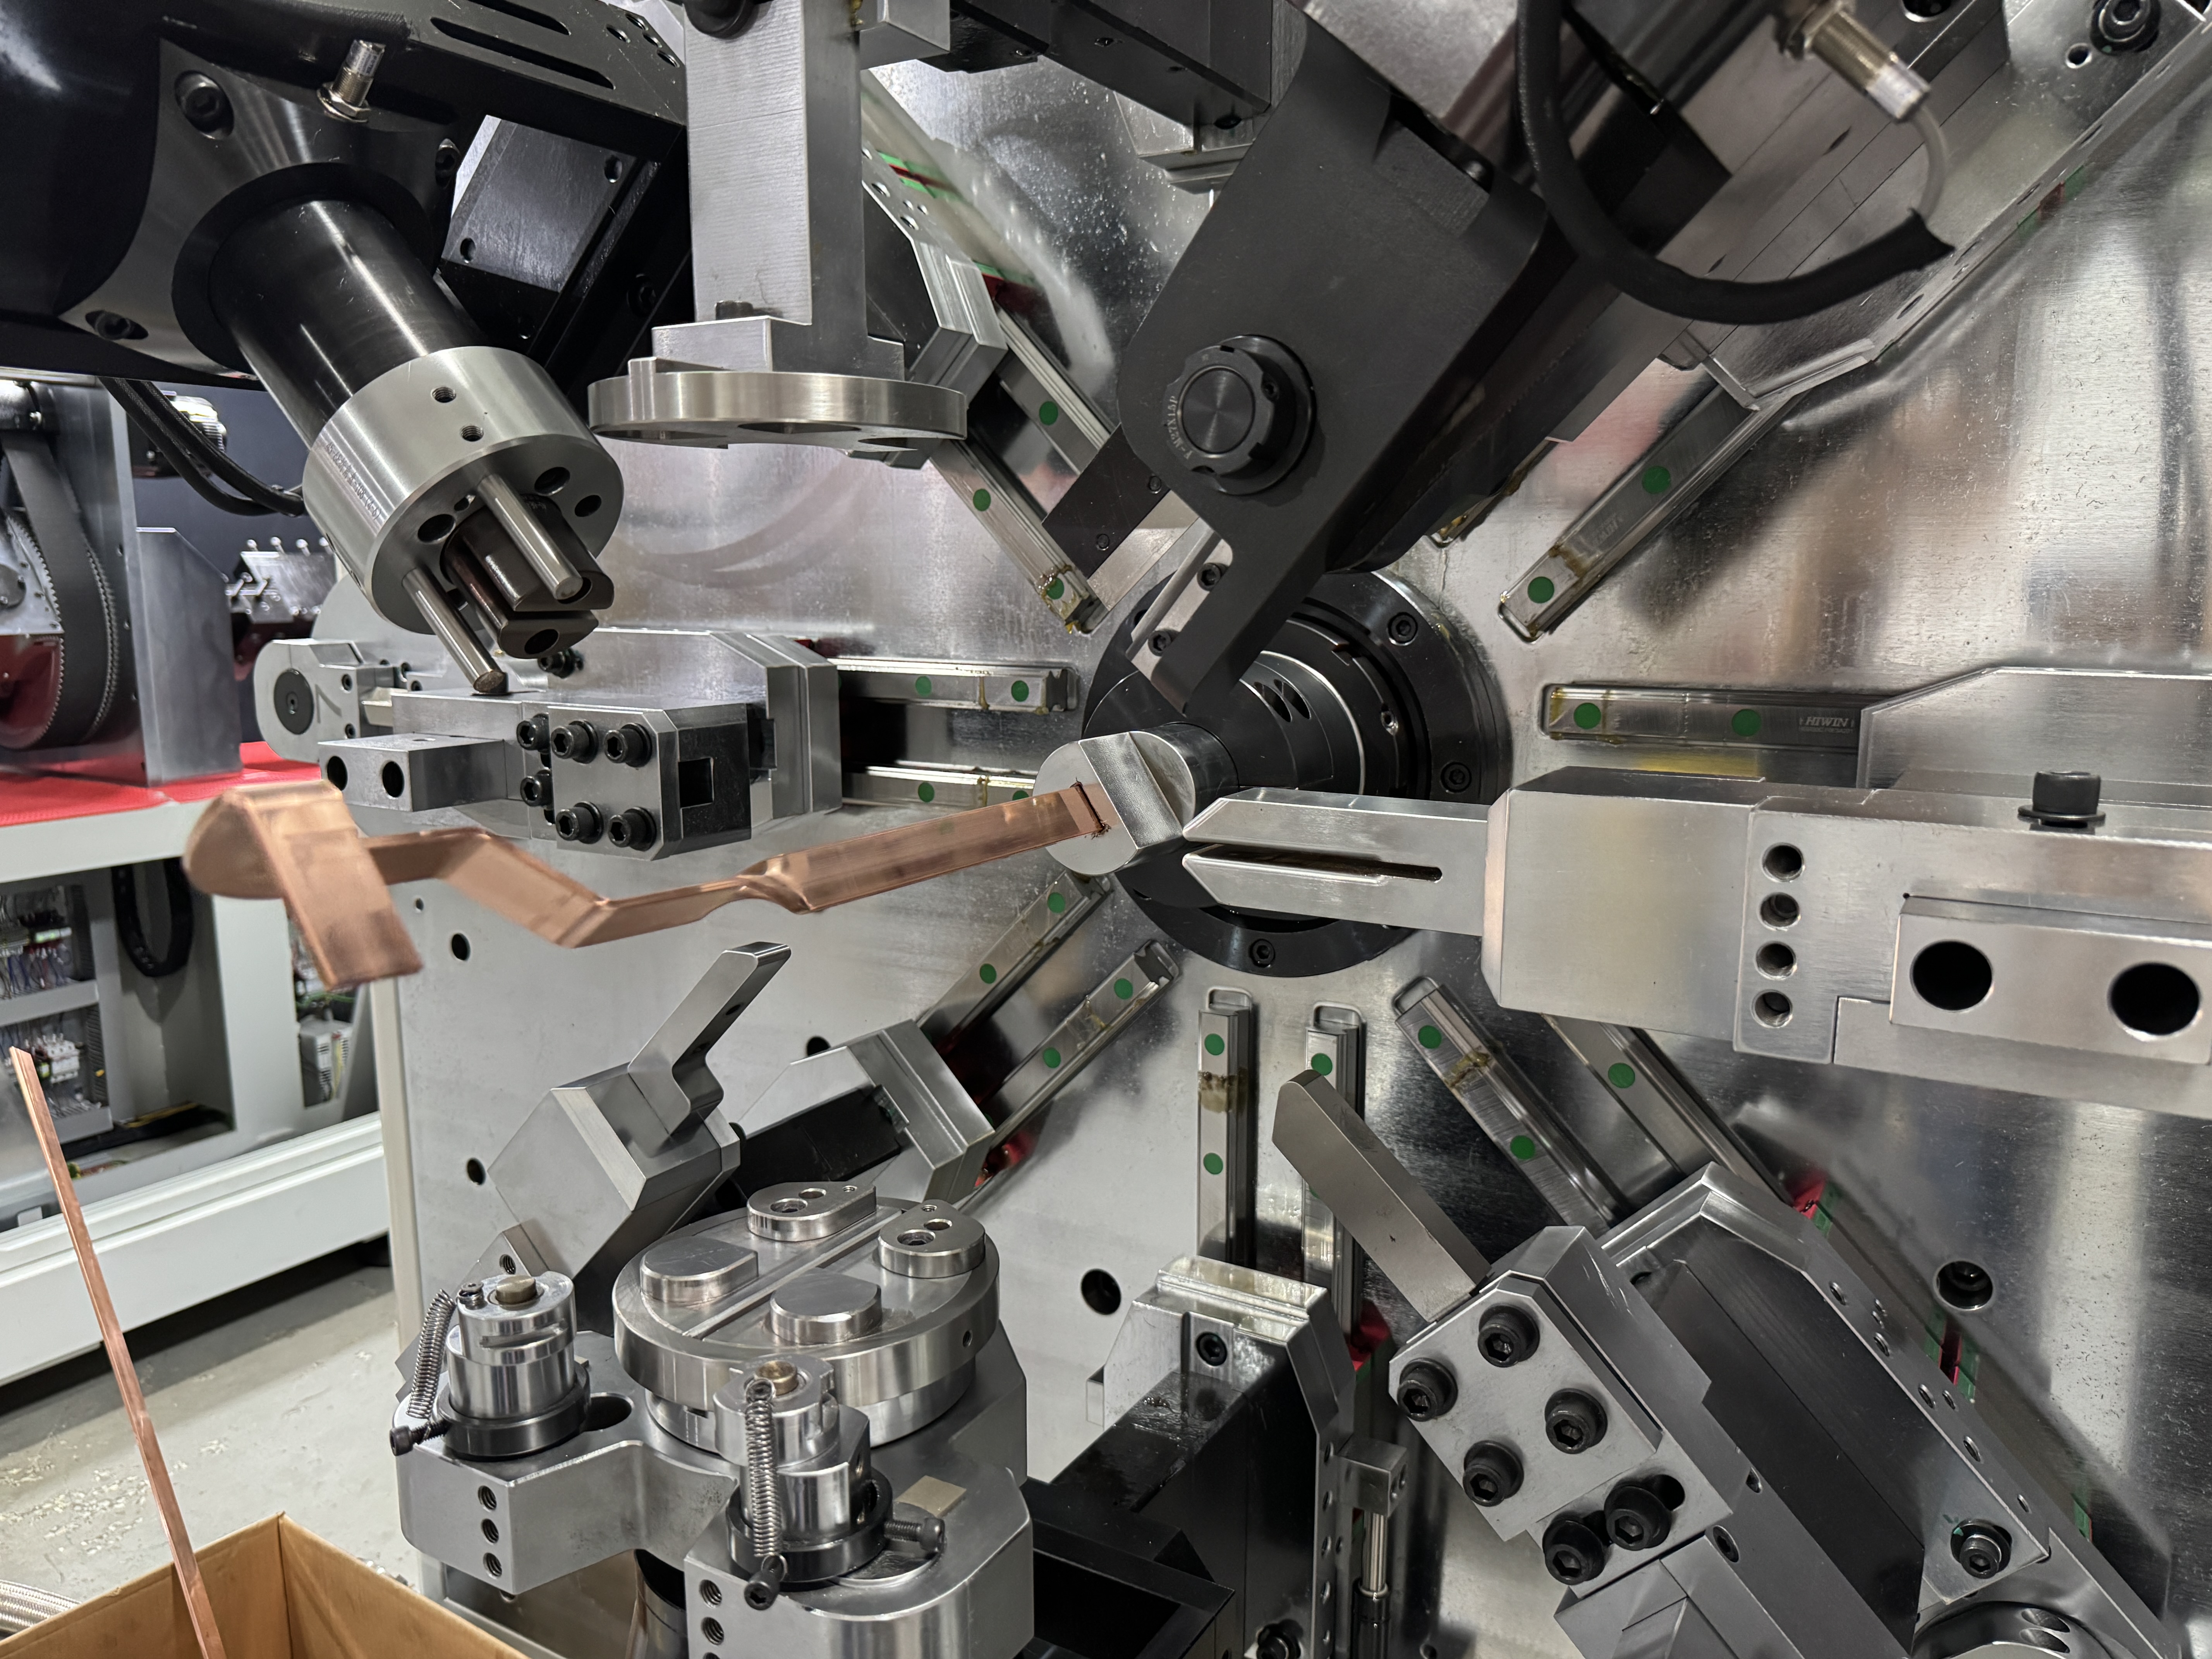
الخطوة 1 — احم البار أثناء الدخول.التغذية المتجزلة مع تلامس كامل التغليف تمنع الطلاء من التلف. القضيب الذي يصل إلى المنعطف مع إطارات العجلات سيصبح أكثر انتفاخا وتمزق أثناء إعادة العمل. جهاز BL-TP-45-6EL الخاص بنا، ب 13 محوراآلة ثني قضيب التوصيلمخصص لقضيب شريط الميكا بعرض يصل إلى 50 مم وسمك 7 مم، ويربط هذا المسار بتغذية مساعدة وفرد فرد — القضيب يحمل وليس يسحب.
الخطوة 2 — سخن مسبقا عند المنعطف.علىآلة ثني قضيب التوصيلمزود بوحدة تردد عالي عند المخرج، يتم تسخين البار قبل التكوين. الحرارة تجعل الطلاء مرنا، لذا يتمدد حول الإزاحة بدلا من أن يرفع بشكل حاد. في الPVC المثبت بشكل سيء، هذه الخطوة وحدها تزيل جزءا كبيرا من مشكلة الانتفاخ.
الخطوة 3 — ثبت الانتفاخ بشكل مسطح.بالنسبة للأجزاء التي لا تزال تظهر عليها ورمة، يمر شريط من الفولاذ المقاوم للصدأ فوق الانتفاخ ويثبته كماشة قفل. يقوم الشم بتوزيع الضغط بحيث يتم ضغط الطلاء وليس أن يثقب، بينما يسطح الطلاء مرة أخرى على النحاس.
الخطوة 4 — أضع فرن نفقي، ثم تبريده.الجزء المثبت يمر عبر فرن نفق عند100–130 درجة مئوية لمدة دقيقة إلى دقيقتينثم أخرج لتبريد المروحة. يتدفق الطلاء مرة أخرى على النحاس أثناء تسخنه ويثبت نعومة عند التبريد. إعادة تصميم مناسب لقضيب التوصيل في فرن النفق تترك المنطقة الإصلاحية مسطحة بصريا، ويجتاز الجزء اختبار العزل.
النظام مهم. إذا سخنت بدون شيم، أو المشبك بدون حرارة، فستستبدل الانتفاخ ببقعة مقشرة.
أوقف الانتفاخ قبل أن يتشكل
درجة الفرن تعمل، لكنها عمل — ويتراكم العمل عبر الوردية. الترتيب الاقتصادي للعمليات:
| الأولوية | الحدث | التأثير |
| 1 | نصف قطر الداخل ≥ 1× عرض (مسطح) / ≥ 1× سمك (عمودي) | يمنع معظم الانتفاخ |
| 2 | تغذية متتبعة، تلامس كامل اللف | لا يوجد ضرر مسبق، قبضة موحدة |
| 3 | تسخين مسبق عالي التردد عند الانحناء | طبقة مطاطية، كتلة أصغر |
| 4 | شيم مقاوم للصدأ + فرن نفق، 100–130 درجة مئوية | يستعيد الباقي |
المتاجر التي تدير الأولوية من 1 إلى 3 كمعيار نادرا ما تحتاج إلى الأولوية 4 أكثر من الحين والآخر. على جهاز مهيأ بشكل صحيحآلة ثني قضيب التوصيل، إصلاح الانتفاخ مصمم في الغالب وليس إصلاحه بعد ذلك.
اقرأ رفضك الخاص
قم بترتيب مرفوضي هذا الأسبوع حسب وضع الفشل، وكل نمط يشير إلى خطوته المفقودة الخاصة. الانتفاخ فقط — نصف القطر ضيق جدا لذلك القضيب. انتفاخ مع التبييض — وصل البار باردا أو تم تخطي التسخين. التقشر بالقرب من المنعطف — الطلاء تضرر أثناء الدخول، لذا تحقق من مسار التغذية أولا. نمط الفشل يخبرك بأي خطوة يفتقدك خطك قبل أن تنفق قرشا على أدوات إعادة التصميم.
أرسل لنا رسماتك
الانتفاخ هو مشكلة عملية وليست خاصية للقضيب المعزول. أرسل إلى BELAN مواصفات البار والرسم ذو نصف قطر ضيق. سنشغل التسلسل الكامل علىآلة ثني قضيب التوصيل، قس الانتفاخ على الأجزاء النهائية، ثم أعدها مع معايير العملية. شركة BELAN Machinery، مزودك الخبير لحلول تشكيل الأسلاك في السيارات.

