


في الخريف الماضي، أرسل مورد موصلات طرد رسم وسأل إذا كان هناكآلة ثني قضيب التوصيليمكنهم إدارة عائلة الحانة الخاصة بهم. أرسلت تخطيطا لتسعة عشر جهازا. ظنوا أنني فتحت الرابط الخطأ. تلك الخلية الآن تطلق شريطا مكتملا كل 75 إلى 85 ثانية، والمحطة التي سألوا عنها أولا هي محطة واحدة داخلها.

ابدأ بعدد البار الأسبوعي، وليس بالآلة
معظم الورش تتعامل مع هذا القرار بالعكس، ثم تكتشف أن التكلفة تقع في أعلى وأسفل الجهاز.
اتبع قضيبا واحدا: يخرج من جهاز الفرد، ثم يحمل إلى منشار، ثم مكبسة، ثم إلى متحكم في الجهاز. كل حمل يضيف علامة تحكم على سطح مطلية، طبقة من تراكم التحمل، وساعة عمل لا يقتبس أحد. كلما ابتعد القضيب، زاد سعر العيب في العارضة.
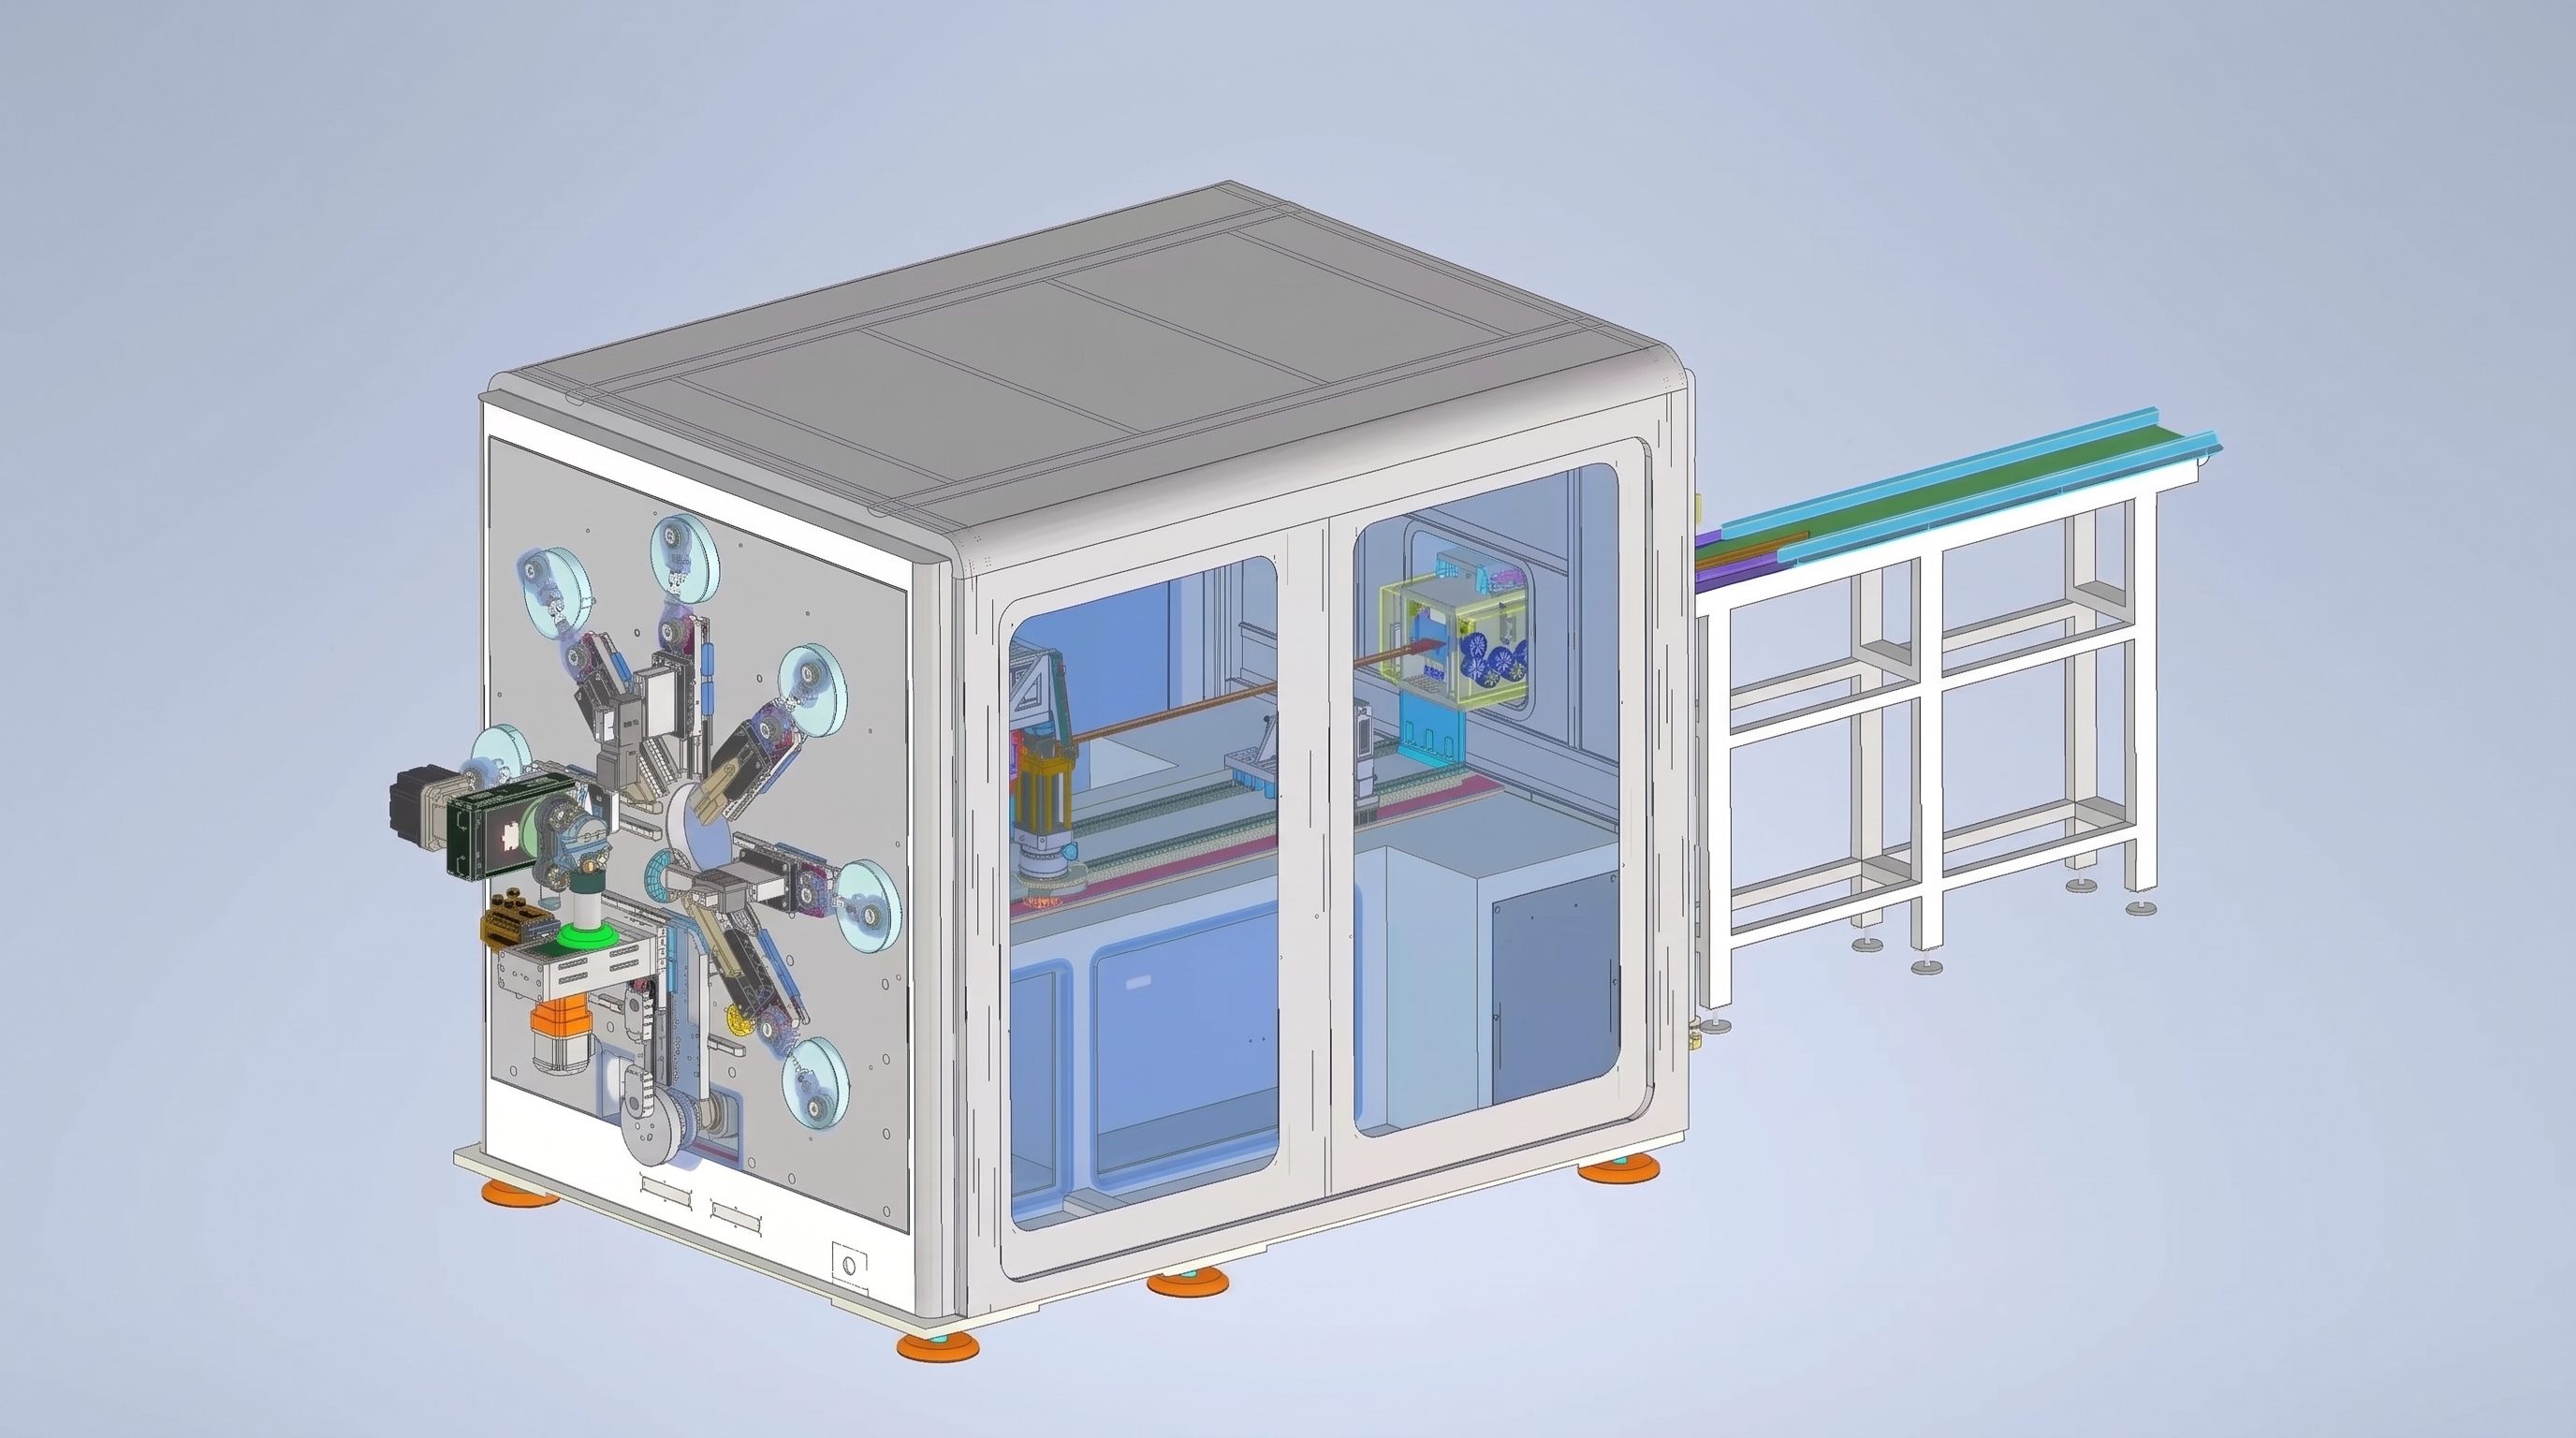
الخلية التي بنيناها تمتد بمساحة 30 مترا في 12.25 متر — 367.5 متر مربع — مع تسعة عشر آلة مرتبطة بروبوتات ذات ستة محاور. لا يد بشرية تلمس الجزء بين المحطات.
ماذا تفعل المحطات التسعة عشر
| مجموعة المحطات | المعدات | ما تقدمه |
| 1 | تغذية الملف، تقويم، قطع، علامة ليزر | طول قطع 800–3000 مم مع رمز تتبع |
| 2 | النقل عبر الروبوت ذو الستة محاور | القضيب لا يلمس مقعدا أبدا |
| 3 | تقشير الطرفين | نحاس عار بحجم 10–100 مم في كل طرف |
| 4 | ثقب مزدوج الطرف، 60 طن | تشكل كلا الطرفين في ضربة واحدة |
| 5 | إزالة الحواف بالفرشاة | أربعة وجوه مزودة |
| 6 | تنظيف البلازما / الثلج الجاف | المعدن العاري عند وصلة اللحام |
| 7 | اللحام النهائي، كلا الطرفين | محطتان، ممر واحد |
| 8 | الانحناء، 13 محورا | الانحناءات المسطحة، الحوافية، والتواء |
| 9 | الانحناء التصحيحي | زاوية التشطيب قبل الإطلاق |
| 10 | تفريغ الروبوت | من القضبان المنتهية إلى الرفوف |
نطاق عمل الخلية: 50–240 مم² مقطع، عرض 15–40 مم، سمكه 2–6 مم.
انحناء بعد لحام، ولماذا هذا الترتيب ثابت
ما يصل إلى رأس الانحناء لم يعد مسطحا
هنا تكمن معظم تصاميم الخطوط. يحمل القضيب الذي يصل إلى المحطة الثامنة بالفعل أطراف ملحومة من كلا الطرفين، وسطح منظف بالبلازما ورمز ليزر. لم يعد وجه التثبيت مستطيلا نظيفا — بل أصبح خرزة لحام، جذر نهائي، انتقال تقشير.
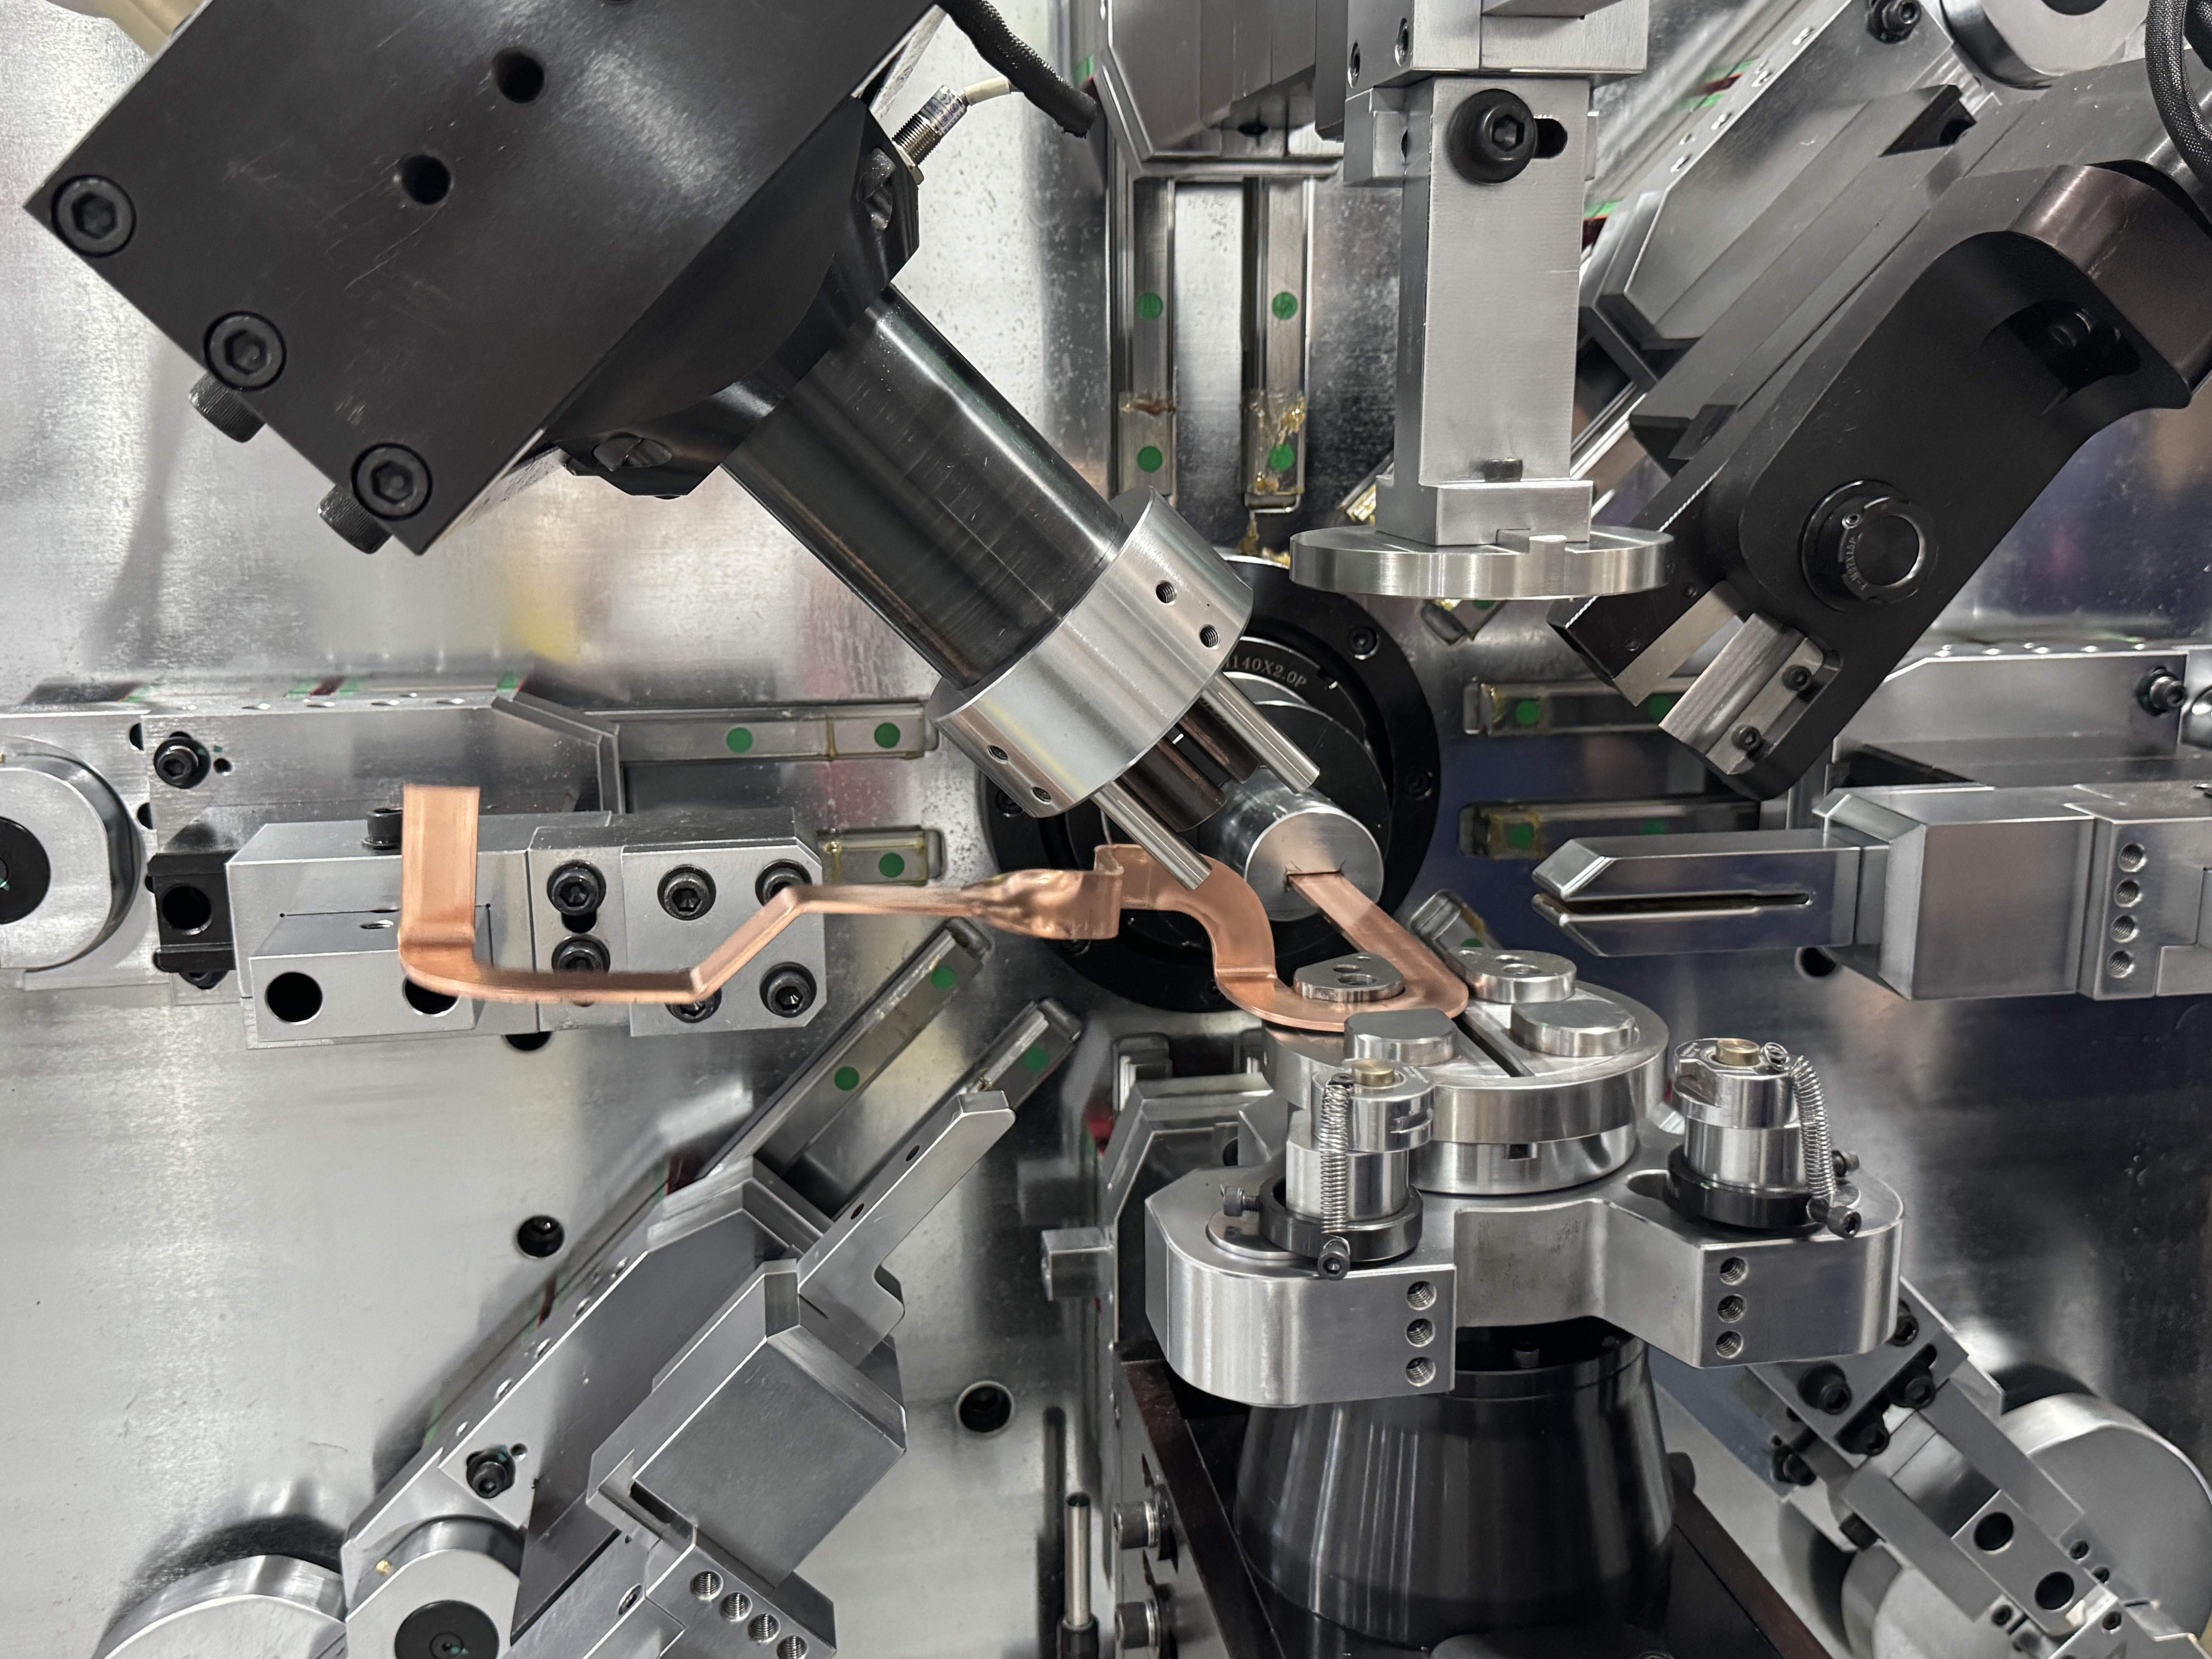
ينزلق قبضة التلامس النقطي على تلك الهندسة، مما يؤدي إلى سحق اللحام. التغذية بالحزام المجنزرة تكسب مكانتها هنا تتجاوز حماية الطلاء: فهي تنشر قوة التثبيت عبر وجه القضيب بالكامل وتدور حول اللحام والطرف. الآلة ثني قضيب التوصيلفي المحطة الثامنة لا يمكن تشغيل قضيب ملحوم على قبضة ضغط.
الانحناء التصحيحي هو محطة وليس منضدة إعادة عمل
على شريط 2.4 متر، يظهر انحراف الزاوية المتراكم على سبع محطات في أعلى النهر عند المنعطف. محطة تجهيز مخصصة تنظف النقطة في حوالي ثانيتين: القياس، الدفع، الإطلاق. بدون تلك المحطة، يخرج قضيب خارج الزاوية من الخط، وينضم إلى منصة وينتظر الفني التركيب. التدفق المستمر يتوقف عند هذا الحد.
من أين تأتي الفترة من 75 إلى 85 ثانية
انظر إلى المحطات بشكل فردي: تقويم 30 ثانية، ثقب 40 ثانية، لحام 50 ثانية، ثني 75 ثانية. شغل هذه الأربعة على التوالي وستصل بالفعل إلى 195 ثانية. تصل المحطة إلى 75–85 ثانية لأن الدورات تتداخل — حيث تستعد المحطة التاسعة بينما لا تزال المحطة الثامنة تتشكل.
سعر التداخل: أبطأ محطة تحدد الإيقاع. على هذا الخط، أبطأ محطة هي المنعطف. هذا يجعل العامل الخارق قرارا للسعة، وليس شراء راحة. الوحدة الأبطأ من اللحام تهدر اللحام؛ السكك السريع بكثير من البقية يهدر رأس المال.
يجب أن يبقى مستوى الدقة أيضا صامدا: تكرار ±0.2° عند الانحناءات 90°، وخطأ تغذية ±0.1 مم عند 300 مم، ومواجهة محملة بدورة 100,000 قبل أي سفينة ماكينة. على خلية تنتج مئات القضبان يوميا، تقوم آلة واحدة غير مستقرة بإلغاء التنظيف واللحام الذي تم في المحطات الست التي تسبقها.
عندما تتغلب آلة واحدة على تسعة عشر
الخط المتكامل ليس حلا عالميا. ينجح عندما تعمل عائلة أو اثنتان من الحانات بكميات كبيرة، أسبوعا بعد أسبوع. توسيع مزيج المنتجات أو تقليص حجم الدفعة، فإن التكاليف الإضافية عبر تسعة عشر محطة تستهلك زيادة معدل الإنتاجية.
| نقطة القرار | تركيبات الخط | تركيب الأجهزة المستقلة |
| المجلد الأسبوعي | آلاف الحانات، عائلة واحدة | عشرات إلى مئات، متقلب |
| مزيج المنتجات | عائلة أو عائلتان، أقسام ضيقة | العديد من العائلات، مدفوعة بالنظام |
| أنواع الطلاء | واحد أو اثنان (PA12، ميكا) | التبديل المتكرر |
| اللحام | لحام الطرفيات داخل المبنى، حجم كبير | الاستعانة بمصادر خارجية أو يدوية |
| مساحة الأرضية | 350 متر مربع مستمر | استثمار محكم ومتدرج |
المسار المستقل يبدو هكذا: واحد ب 16 محوراآلة ثني قضيب التوصيلمثل TP-DL-45-6E، بعرض 12.0–45.0 مم وسماكة 2.0–6.0 مم، مع تغذية مجنزرة ووحدة تقويم، مشغل واحد يشغل جهازين. حيث يتغير خليط وطلاءات النحاس والألمنيوم كثيرا، يكون المحور الثلاثة عشرآلة ثني قضيب التوصيليغطي BL-TP-50-7E 15–45 مم نحاس عند 1.0–7.0 مم و15–50 مم من الألمنيوم عند 1.0–8.0 مم، مع تعديل الضغط بدلا من تغيير العجلات.
المراحل تعمل بشكل أفضل: ابدأ بالفرد، القطع، والثني، ثم أضف التقشير، والتثقيب، واللحام عندما يبرر الحجم ذلك. أرخص من خلية كاملة تعمل بنصف الحمل.
ما أحتاجه قبل أن أرسم المخطط
- رسومات القضبان: القسم، العرض، السمك، الطول المطور، عدد الانحناء
- حجم الصوت الأسبوعي ونمط التبديل لكل عائلة بار
- الطلاء: نحاس عاري، PA12، PVC-ميكا، ألمنيوم
- مواصفات الطرفية وعملية اللحام: فوق الصوتية، الليزر، TIG
- الأرضية المتاحة، الطول بالعرض، تباعد الأعمدة، ارتفاع الرافعة
- وقت الدورة المستهدف، وما إذا كان المخرج يغذي تجميع الحزمة أو معدات التبديل
- المعدات الموجودة التي يجب امتصاصها داخل الخلية
مع هذه العناصر السبعة يمكنني إرجاع طاولة دراجات محطة بمحطة ومخطط طابق، وليس بريدا إلكترونيا بنعم يمكننا ذلك.
إذا لم يصل مستوى الصوت إلى الحد المطلوب، فلا تجبره على ذلك. أرسل الرسومات والعدد الأسبوعي أولا — سنتحقق مما إذا كان هناك عدد واحدآلة ثني قضيب التوصيلتحمل الحمولة. إذا كان كذلك، اشتر جهازا واحدا. إذا لم يكن كذلك، نتحدث عنخط إنتاج القضيبوبناءخلية تصنيع قضيب التوصيل NEVحول عائلات الحانات، وليس حول الكتالوج. شركة BELAN Machinery، مزودك الخبير لحلول تشكيل الأسلاك في السيارات.


