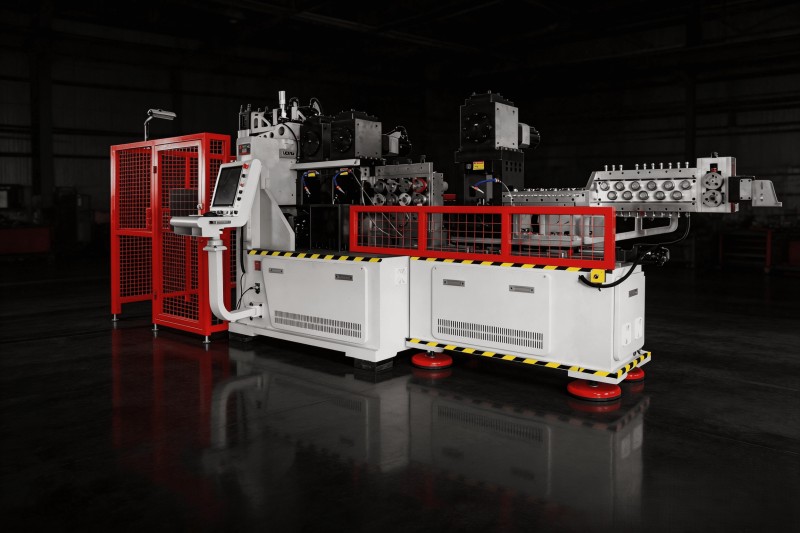
متعلقات العادم هي مكونات أسلاك تستخدم في أنظمة عادم السيارات لدعم وعزل أنبوب العادم عن جسم المركبة. تتطلب بعض تصاميم هواة العادم أكثر من مجرد ثني الأسلاك: قد تشمل عملية التصنيع تغذية الأسلاك، أو الانحراف المحلي أو الاتجاه، والثني، والانحناء، والانحناء، والقطع. يؤدي أداء هذه العمليات عبر آلات منفصلة إلى مراحل في التعامل وتحديد المواقع والإعداد التي يمكن أن تؤثر على الكفاءة والاتساق. تعالج آلات التوجيه والثني المتكاملة CNC هذه المشكلة من خلال دمج العمليات المطلوبة في سير عمل إنتاج آلي واحد، مما يقلل من التعامل الوسيط ويحافظ على تسلسل التشكيل تحت السيطرة المنسقة. تشرح هذه المقالة سبب حاجة متعلقات العادم إلى توجيه، وما هي المشاكل التي تظهر عند فصل التوجيه عن الانحناء، وكيف يتم التكاملحل تشكيل الأسلاك في السياراتيمكن أن يبسط العملية.
ما هو علاقة العادم للسيارات؟
حاملة عادم السيارات هي مكون سلكي أو قضيبي يربط نظام العادم بالجزء السفلي من هيكل المركبة، عادة عبر عوازل مطاطية. دورها هو دعم وزن أنبوب العادم، وامتصاص الاهتزاز، والحفاظ على نظام العادم في الوضع الصحيح طوال فترة تشغيل المركبة. نظرا لأن علاقة العادم هي مكون هيكلي، يجب أن تبقى شكله وأبعادها متسقة من جزء إلى آخر حتى يتناسب العازل بشكل صحيح ويبقى محاذاة العادم ضمن التحمل.
قد تتطلب تصاميم هوارات العادم المختلفة تسلسلات تشكيل مختلفة. بعض التصاميم تستخدم شكل سلك منحني بسيط، بينما تتضمن أخرى جزءا موضعيا سميكا، أو رأس مرتفع، أو ميزة نهائية معينة لا يمكن إنتاجها بالثني فقط. هندسة الحظيرة، وقطر السلك، ووجود أي ميزة رأس كلها تحدد العمليات التصنيعية المطلوبة وبأي ترتيب يجب تنفيذها.
لماذا تتطلب بعض علاقات العادم توجيها قبل الانحناء؟
لفهم سبب حاجة بعض علاقات العادم إلى اتجاه قبل الانحناء، يساعد التمييز بين عمليتين مختلفتين لتشكيل الأسلاك تنتج ميزات هندسية مختلفة جدا.
انحناء الأسلاك
يغير ثني الأسلاك شكل السلك عن طريق تطبيق القوة في نقاط محددة لخلق زوايا أو منحنيات أو حلقات. يبقى مقطع السلك العرضي دون تغيير تقريبا؛ فقط مساره عبر الفضاء هو المعدل. الانحناء هو العملية الأساسية لإنتاج الهندسة العامة لعلاقة العادم، بما في ذلك أذرع الدعم، حلقات التثبيت، ومنحنيات الفراغ.
اتجاه الأسلاك / الإزعاج
رأس الأسلاك، ويسمى أيضا التحرك، هو عملية موضعي لتشكيل المواد تضغط السلك في موضع محدد لإنشاء قسم أكثر سمكا، أو رأس، أو ميزة مكبرة. على عكس الانحناء، يغير الاتجاه المقطع العرضي للمادة في موقع التشكل. تستخدم هذه العملية عندما يتضمن تصميم مصراع العادم طرفا موضعيا سميكا، أو خاصية توقيف، أو رأس يتصل بعازل مطاطي أو حامل تثبيت.
تتطلب بعض تصاميم هواة العادم عملية تشكيل مواد محلية قبل ثني السلك، لأن موضع التوجيه بالنسبة لنقاط الانحناء هو جزء من هندسة المكونات. إذا تم ثني السلك أولا ثم توجيهه في مصباح منفصل، فقد يتغير الموضع المرجعي لعملية الاتجاه، ويصبح التحكم في العلاقة بين المقطع ذو الرأس وهندسة الانحناء أصعب في التحكم. أداء التوجيه قبل الانحناء، ضمن نفس العملية المنسقة، يساعد في الحفاظ على العلاقة البعدية بين هذه الميزات.
ما هي المشاكل التي قد تحدث عندما يتم تنفيذ التوجيه والانحناء بشكل منفصل؟
عند إجراء التوجيه والانحناء على آلات منفصلة، يجب نقل مكون السلك بين العمليات. هذا الفصل يطرح عدة تحديات عملية تؤثر على كفاءة الإنتاج واتساق المنتج.
يتطلب الأمر معالجة مواد إضافية في كل مرة يتم فيها نقل المكون من آلة التوجيه إلى آلة الثني. يجب التقاط القطعة ونقلها وتحميلها في تركيبة مختلفة، مما يضيف وقت عمل وإنتاج دون إضافة قيمة للمكون نفسه. هناك حاجة إلى تحديد المواقع الثانوية لأن الآلة الثانية تضع نقطة مرجعية خاصة بها، والتي قد لا تتطابق تماما مع الموقع الذي حددته الآلة الأولى. يمكن أن يؤدي ذلك إلى اختلاف الأبعاد بين موضع الاتجاه وهندسة الانحناء.
تعني مراحل الإعداد المتعددة أن كل آلة يجب أن تكون مهيأة وجاهزة بشكل مستقل، وأي تغيير في مواصفات المنتج يتطلب تعديلات على كلا الجهازين. هناك حاجة إلى مزيد من مشاركة المشغل لإدارة النقل، والتحقق من التموضع، والحفاظ على الجودة عبر عمليتين منفصلتين. يصبح سير العمل الإنتاجي بشكل عام أطول، مع فرص أكبر للتنوع بين الخطوات.
كيف يبسط التصنيع المتكامل للرأس والآلة المنحنية الإنتاج
تجمع آلة التشكيل والتشكيل المتكاملة CNC بين عمليات التشكيل المطلوبة في سير عمل إنتاج آلي واحد. عادة ما يكون التسلسل التالي:توصيل الأسلاك → الاتجاه/إزعاج → الانحناء → المنعطف → قطع → المكون النهائي. من خلال إبقاء هذه العمليات داخل نفس الجهاز وتحت نفس التحكم في CNC، تلغي العملية التعامل الوسيط وتحافظ على مرجع ثابت طوال فترة الإنتاج.
عدد أقل من خطوات التموضع الثانوية
نظرا لأن السلك يبقى في نفس الجهاز من خلال التغذية عبر القطع، فلا حاجة لإعادة وضعه بين الاتجاه والانحناء. ينسق التحكم CNC موقع كل عملية، لذا فإن موقع الاتجاه ومواقع الانحناء يشتركان في مرجع مشترك، مما يقلل من التفاوت البعدي الذي قد ينشأ من التموضع الثانوي.
تشكيل أكثر اتساقا
باستخدام معلمات CNC التي تتحكم بها مثل طول التغذية، وموقع الاتجاه، وزاوية الانحناء، والانعطاف، يتم تشكيل كل مكون وفقا لنفس القيم المبرمجة. يساعد ذلك في الحفاظ على الاتساق في أبعاد القسم الرأسي، وزوايا الانحناء، والهندسة العامة للمنتج من جزء إلى آخر.
تقليل التحكم اليدوي
تقلل العملية المتكاملة من عدد المرات التي يجب فيها تحميل المكون يدويا وتفريغه ونقله بين الأجهزة. يتغير دور المشغل من التعامل مع الجزء بين العمليات إلى مراقبة دورة الإنتاج الآلي، مما يقلل من وقت العمل المرتبط بمعالجة المواد.
سير عمل إنتاج أكثر كفاءة
من خلال دمج الاتجاه، والانحناء، والانحناء، والقطع في سير عمل مستمر واحد، تصبح دورة الإنتاج بشكل عام أكثر سلاسة. الوقت الموفر من التخلص من التعامل الوسيط، والتموضع الثانوي، ومراحل الإعداد المتعددة يساهم في عملية إنتاج أكثر كفاءة لطلبات حاملات العادم متوسطة وعالية الحجم.
تنسيق العمليات أسهل
عندما تدار جميع العمليات من خلال نفس نظام CNC، يصبح تنسيق العمليات مركزيا. تغيير مواصفة المنتج يعني تحديث البرنامج بدلا من إعادة تكوين عدة أجهزة. يتم إدارة تسلسل العمليات، والتوقيت بين الخطوات، والعلاقة بين الاتجاه والانحناء ضمن نظام تحكم واحد، مما يبسط كل من الإعداد ومراقبة الجودة.
العوامل الرئيسية عند اختيار آلة تشكيل مقابض العادم
اختيار آلة تشكيل الهواة المناسبة يعتمد على المنتج ومتطلبات الإنتاج المحددة. يجب تقييم العوامل التالية قبل اتخاذ القرار.
قطر السلك
يجب أن يتطابق نطاق معالجة الأسلاك في الآلة مع مادة العاصفة الفعلية. الآلة المصممة لسلك Φ6.0–12.0 مم لا يمكنها معالجة حاملة Φ14.0 مم، والآلة المصنفة ل Φ6.0–14.0mm قد توفر مرونة أكبر للمكونات الأكبر. قطر السلك يؤثر مباشرة على القوة المطلوبة للاتجاه والانحناء، لذا يجب تصنيف الآلة حسب حجم المادة المستخدمة في الإنتاج.
قوة المادة
ترتبط قوة الشد مباشرة بقدرة التشكيل. يتطلب السلك عالي القوة قوة أكبر لكل من الوجه والانحناء، ويجب تصميم الآلة لتحمل تصنيف مقاومة الشد للمادة. إذا تجاوز السلك قوة الشد المصنفة للآلة، فقد تتأثر جودة التشكيل أو قد تتضرر الأدوات.
متطلبات العنوان
ليست كل علاقات العادم تتطلب توجيها. يجب على المصنعين تحديد ما إذا كان تصميم المكون يتضمن قسما مائلا أو مقطعا باتجاه الرأس، ومكان وضع عملية التوجيه على طول السلك، وما هو تسلسل التشكيل المطلوب. إذا كان هناك حاجة للتوجيه، يجب أن تدعم الآلة الاضطراب كعملية متكاملة وليس كعملية منفصلة.
هندسة الانحناء
عدد الانحناءات، ومواقع الانحناءات، ومتطلبات المنعطفات، وأبعاد المنتج العامة كلها تؤثر على اختيار الآلة. الهندسة المعقدة ذات الانحناءات المتعددة في مستويات مختلفة قد تتطلب المزيد من محاور CNC وتنسيقا أكبر بين العمليات، بينما قد تحتاج الهندسات الأبسط إلى محاور أقل.
حجم الإنتاج
حجم الإنتاج يؤثر على مستوى الأتمتة المطلوبة. بالنسبة لطلبات حاملات العادم متوسطة وعالية الحجم، يمكن لآلة CNC متكاملة مع تغذية تلقائية وتشكيل منسق أن تدعم الإنتاج المستمر. بالنسبة للأعمال ذات الأحجام المنخفضة أو النماذج الأولية، قد لا يكون الاستثمار في الأتمتة الكاملة مبررا، وقد يكون الإعداد الأبسط أكثر ملاءمة.
قدرة المعالجة المتكاملة
يجب على المصنعين تقييم ما إذا كان يمكن تنسيق التغذية، والتوجيه، والانحناء، والانحناء، والقطع ضمن نفس عملية الإنتاج. القدرة على دمج هذه العمليات هي الميزة الأساسية لآلة تشكيل الهواة العادم، لذا فإن تأكيد دعم الجهاز لمجموعة العمليات المطلوبة أمر ضروري قبل الشراء.
BL-3D-DT51200 لإنتاج هواة العادم
الBL-3D-DT51200هي آلة CNC ذات 8 محاور متكاملة للرأس والثني مصممة لمكونات الأسلاك التي تحتاج إلى قلب قبل الانحناء. يعالج الأسلاك بقطر يتراوح بين Φ6.0–12.0 مم وقوة شد ≤500 نيوتن، بقدرة إجمالية 67.5 كيلوواط ووزن آلة 10,500 كجم.
تدمج الآلة تغذية الأسلاك، أو إحداث الاتجاه، أو الانحناء، والانحناء، والانحناء، والقطع في سير عمل إنتاج منسق واحد. وهذا يجعله مناسبا لحاملات عادم السيارات، وقضبان دعم غطاء المحرك، ومكونات الأسلاك الأخرى التي تتطلب تشغيل اتجاه محلي قبل الانحناء. يقوم التحكم CNC ذو 8 محاور بتنسيق موقع وتسلسل كل عملية، مع الحفاظ على مرجع ثابت من التوصيل عبر مخرج المكون النهائي.
BL-3D-DT51400 لمكونات الأسلاك ذات القطر الأكبر
الBL-3D-DT51400وهي أيضا آلة CNC متكاملة ذات 8 محاور مع توجيه وثني الألياف (CNC)، بنطاق معالجة أسلاك أكبر يتراوح بين Φ6.0–14.0 مم ونفس تصنيف قوة الشد ≤500 نيتن. تبلغ طاقتها الإجمالية 72.1 كيلوواط ووزن الآلة 15,500 كجم.
نطاق معالجة الأسلاك الأكبر يجعلها مناسبة لمكونات الأسلاك ذات القطر الأكبر والتي تتطلب توجيها وثنيا مدمجا. يعتمد التكوين المناسب على قطر السلك، وخصائص المادة، وهندسة المنتج، ومتطلبات الإنتاج. ليس BL-3D-DT51400 خيارا أفضل عالميا من BL-3D-DT51200؛ تم تصميمه للمكونات التي تقع ضمن نطاق معالجته الموسع. يجب أن يكون الاختيار بين الاثنين بناء على مواصفات الأسلاك الفعلية ورسومات المنتج، وليس على افتراض أن النطاق الأكبر هو الخيار الأفضل دائما.
ما هي المكونات الأخرى في السيارات التي يمكن استخدامها للتوجيه والانحناء المدمجين؟
لا تقتصر عملية التوجيه والانحناء المتكاملة على معصي العادم. نفس مبدأ التصنيع، الذي يجمع بين الاضطراب والانحناء ضمن سير عمل منسق واحد، ينطبق على مكونات أسلاك السيارات الأخرى التي تتطلب تشغيل اتجاه محلي قبل الانحناء. استنادا إلى معلومات منتجات بيلان، تشمل التطبيقات المناسبة قضبان دعم غطاء المحرك، ومكونات ربط السيارات، ومكونات أسلاك أخرى حيث يجب تشكيل جزء سميك أو ميزة رأس قبل تسلسل الانحناء.
العامل الأساسي ليس اسم المنتج بل تسلسل التشكيل: إذا كان المكون يتطلب توجيها وانحناءا، وإذا كان يجب التحكم في موقع المقطع الرأسي بالنسبة لهندسة الانحناء، يمكن لآلة متكاملة أن تساعد في الحفاظ على تلك العلاقة. يجب تقييم ملاءمة مكون معين بناء على رسوماته ومواصفات المواد والعمليات المطلوبة.
التشكيل والانحناء بين آلة متكاملة مقابل معالجة منفصلة
تلخص المقارنة التالية الفروقات العملية بين أداء التوجيه والانحناء كعمليات منفصلة واستخدام آلة متكاملة.
| العامل | العمليات المنفصلة | التوجيه والانحناء المتكامل |
|---|---|---|
| العنوان | التشغيل المنفصل | مدمج |
| الانحناء | التشغيل المنفصل | مدمج |
| التعامل مع المواد | المزيد | تم تقليلها |
| التموضع | إعدادات متعددة | العملية المنسقة |
| تنسيق العمليات | أكثر تعقيدا | مركزية |
| سير العمل الإنتاجي | متعدد المراحل | أكثر انسيابية |
كيفية تحديد ما إذا كانت الآلة المتكاملة مناسبة لإنتاجك
قبل الاستثمار في آلة توجيه وثني متكاملة، يجب على المصنعين تقييم إنتاجهم وفقا لقائمة التحقق التالية:
- هل يتطلب المكون توجيها قبل الانحناء؟إذا تضمن التصميم قسما مائلا أو مقطعا متقطعا، يمكن لآلة متكاملة تنسيق وضعيات التوجيه والانحناء.
- ما هو قطر السلك؟يجب أن يغطي نطاق معالجة الآلة حجم المادة الفعلي.
- ما هي قوة المادة؟يجب أن تكون قوة شد السلك ضمن القدرة المصنفة للماكينة.
- كم عدد عمليات الثني المطلوبة؟يجب أن يكون عدد محاور CNC كافيا لهندسة المنتج.
- هل يتطلب المنتج الانزلاق؟تأكد من أن الجهاز يدعم عملية المنعطف إذا كان التصميم يتضمن ذلك.
- ما هو حجم الإنتاج؟الأحجام الأعلى تبرر الاستثمار في الأتمتة المتكاملة.
- هل يمكن دمج عمليات متعددة؟تحقق من أن التغذية، والتوجيه، والانحناء، والانحناء، والانحناء، والقطع يمكن تنسيقها في عملية واحدة.
- ما مستوى الأتمتة المطلوب؟مطابقة مستوى الأتمتة مع حجم الإنتاج ومزيج المنتجات.
يجب اختيار الجهاز الصحيح وفقا لهندسة المنتج الفعلي وتسلسل التكوين، بدلا من اختيار الآلة ذات المواصفات الأكبر. الجهاز الذي يتوافق مع متطلبات المكونات سيحقق نتائج أفضل من الجهاز الذي يمتلك قدرات لا تستخدم أبدا.
الخاتمة
بالنسبة لحاملات العادم ومكونات أسلاك السيارات الأخرى التي تتطلب كلا من التحرك والثني، يمكن لعملية توجيه وثني CNC المتكاملة أن تبسط الإنتاج من خلال دمج عمليات تشكيل متعددة في سير عمل واحد منسق. تشمل الفوائد تقليل التموضع الثانوي، وتشكيل أكثر اتساقا، وتقليل التعامل اليدوي، وسير عمل إنتاج أكثر سلاسة. من خلال إبقاء تغذية الأسلاك، والاتجاه، والثني، والانحناء، والانحناء، والقطع داخل نفس الجهاز وتحت نفس التحكم في CNC، يمكن للمصنعين الحفاظ على تحكم أفضل في العلاقة البعدية بين القسم الرأسي وهندسة الانحناء.
الاتصالبيلانلمناقشة رسومات هواقة العادم، ومواصفات الأسلاك، ومتطلبات الإنتاج.
شركة BELAN Machinery، مزود محترف لحلول تشكيل الأسلاك في السيارات.
الأسئلة الشائعة
ما هي آلة تشكيل حامل العادم؟
آلة تشكيل محامل العادم هي معدات CNC مصممة لإنتاج علاقات عادم السيارات من الأسلاك. قد يجمع بين عمليات التوجيه، والثني، والانحناء، والقطع في عملية متكاملة واحدة، بحيث يمكن تشكيل المكونات التي تتطلب عملية انحناء محلية قبل الثني دون نقل القطعة بين آلات منفصلة.
لماذا يتطلب موضوع العادم توجيها قبل الانحناء؟
تشمل بعض تصاميم محامل العادم قسما موضعيا سميكا، أو رأس، أو ميزة تداخل تتصل بعازل مطاطي أو حامل تثبيت. يتم إنشاء هذه الميزة عن طريق توجيه أو تحريك السلك في موقع محدد. تنفيذ التوجيه قبل الانحناء، ضمن نفس العملية المنسقة، يساعد في الحفاظ على العلاقة البعدية بين قسم الرأس وهندسة الانحناء.
ما هي ميزة دمج التوجيه والانحناء في آلة واحدة؟
دمج الاتجاهات والانحناء في آلة واحدة يلغي التعامل الوسيط مع المواد، ويقلل من التموضع الثانوي، ويحافظ على مرجع ثابت طوال تسلسل التشكيل. ينسق التحكم CNC موقع الاتجاه، وزوايا الانحناء، والانعطاف، مما يساعد على تحسين ثبات الإنتاج وتبسيط سير العمل العام مقارنة بتنفيذ العمليات بشكل منفصل.
ما هو قطر السلك الذي يمكن أن تعالج BL-3D-DT51200؟
يعالج BL-3D-DT51200 أسلاكا بقطر يتراوح بين Φ6.0–12.0 مم، بقوة شد ≤500 نيوتن. إنها آلة CNC متكاملة ذات 8 محاور للرأس والانحناء مصممة لاستخدام تعليقات عادم السيارات ومكونات الأسلاك الأخرى التي تحتاج إلى تعديل قبل الانحناء.
ما الفرق بين BL-3D-DT51200 و BL-3D-DT51400؟
الفرق الأساسي هو نطاق معالجة الأسلاك. يتعامل BL-3D-DT51200 مع أسلاك Φ6.0–12.0 مم، بينما يتعامل BL-3D-DT51400 مع أسلاك Φ6.0–14.0 مم، مما يجعله مناسبا للمكونات ذات القطر الأكبر. كلاهما آلات CNC متكاملة ذات 8 محاور مع تصنيف قوة شد ≤500 نيوتن. يعتمد التكوين المناسب على قطر السلك الفعلي ومتطلبات المنتج، وليس على افتراض أن النطاق الأكبر أفضل بشكل عام.
هل يمكن تخصيص آلة رأس وثني متكاملة لمكونات أسلاك السيارات الأخرى؟
تعتمد الملاءمة على هندسة المكونات، والمادة، وأبعاد الأسلاك، وتسلسل التشكيل المطلوب. إذا كان المكون يتطلب توجيها قبل الانحناء ويقع ضمن نطاق معالجة الآلة، يمكن تطبيق العملية المتكاملة. يمكن لبيلان أن توصي بتكوينات الآلات المناسبة وحلول التشكيل بناء على رسومات المنتج، ومواصفات المواد، ومتطلبات الإنتاج.