


مقدمة
حتى عندما تتبع آلة ثني الأسلاك CNC الزاوية المبرمجة بدقة، يمكن للجزء النهائي قياس بضع درجات بعيدا عن الهدف بمجرد تحرير السلك. بالنسبة للمصنعين الذين يستخدمون أسلاك إطار المقاعد، أو أسلاك الرغوة، أو مكونات الربط، أو أجزاء الأسلاك ذات الحجم العالي، فإن هذا مصدر دائم للانحراف البعدي، وإعادة العمل، وعدم الاتساق من دفعة إلى دفعة.
السبب هو الارتداد النابض: التعافي المرن الذي يحدث في السلك بعد إزالة قوة الانحناء. الربيعية هي سلوك مادي، وليس خطأ من المشغل، ولا يمكن تعديلها — لكنها يمكن قياسها وتعويضها والسيطرة عليها بشكل متسق. يشرح هذا الدليل أينالركاب النابض في تثني الأسلاك CNCتأتي من العوامل التي تؤثر عليها، والأساليب العملية التي تحافظ على دقة الانحناء وتشكيل الاتساق تحت السيطرة في العصر الحديثآلات ثني الأسلاك CNC.
ما هو سبرينغباك في ثني الأسلاك باستخدام CNC؟
عندما يتم ثني سلك مستقيم حول أداة، يتم شد الجزء الخارجي من الانحناء بينما يتم ضغط الداخل. جزء من هذا التشوه بلاستيك (دائم) وجزء آخر مرن. الجزء البلاستيكي يعطي السلك شكله الجديد؛ الجزء المرن هو طاقة مخزنة تستعيد عند تحرير قوة الانحناء، لذا يرتخي الانحناء قليلا.
في الواقع، قد يندفع السلك المبرمج على 90 درجة ويسترق عند 87 أو 88 درجة، وقد يفتح نصف قطر القطر المتشكل أكبر قليلا من نصف قطر الأداة. الجزء منحني — لكن ليس تماما حسب الهندسة التي طلبها البرنامج.
تختلف كمية الاسترداد من مادة لأخرى: فعادة ما يستعيد السلك الفولاذي المرسوم بقوة أكثر من سلك مطوي طري بنفس القطر، ويمكن لكل من سلك الزنبرك والفولاذ المقاوم للصدأ والفولاذ منخفض الكربون أن يتصرف بشكل مختلف تحت ظروف انحناء متطابقة. فهم هذا هو نقطة البداية للسيطرة عليه.
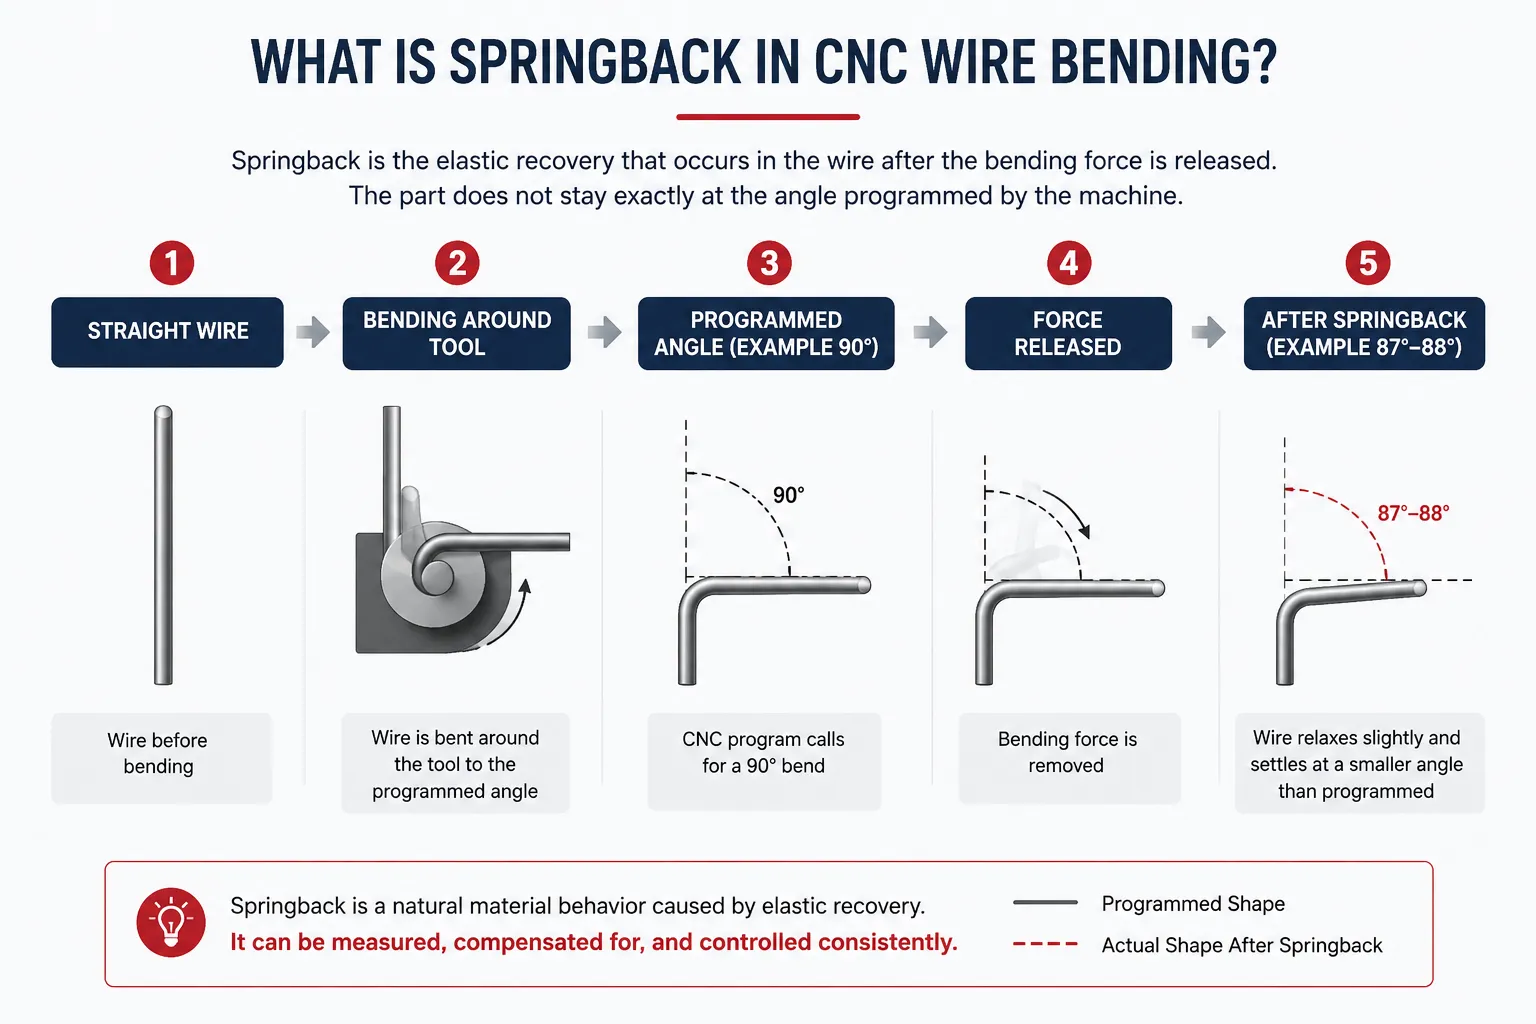
لماذا يحدث الارتداد النابض أثناء انحناء الأسلاك؟
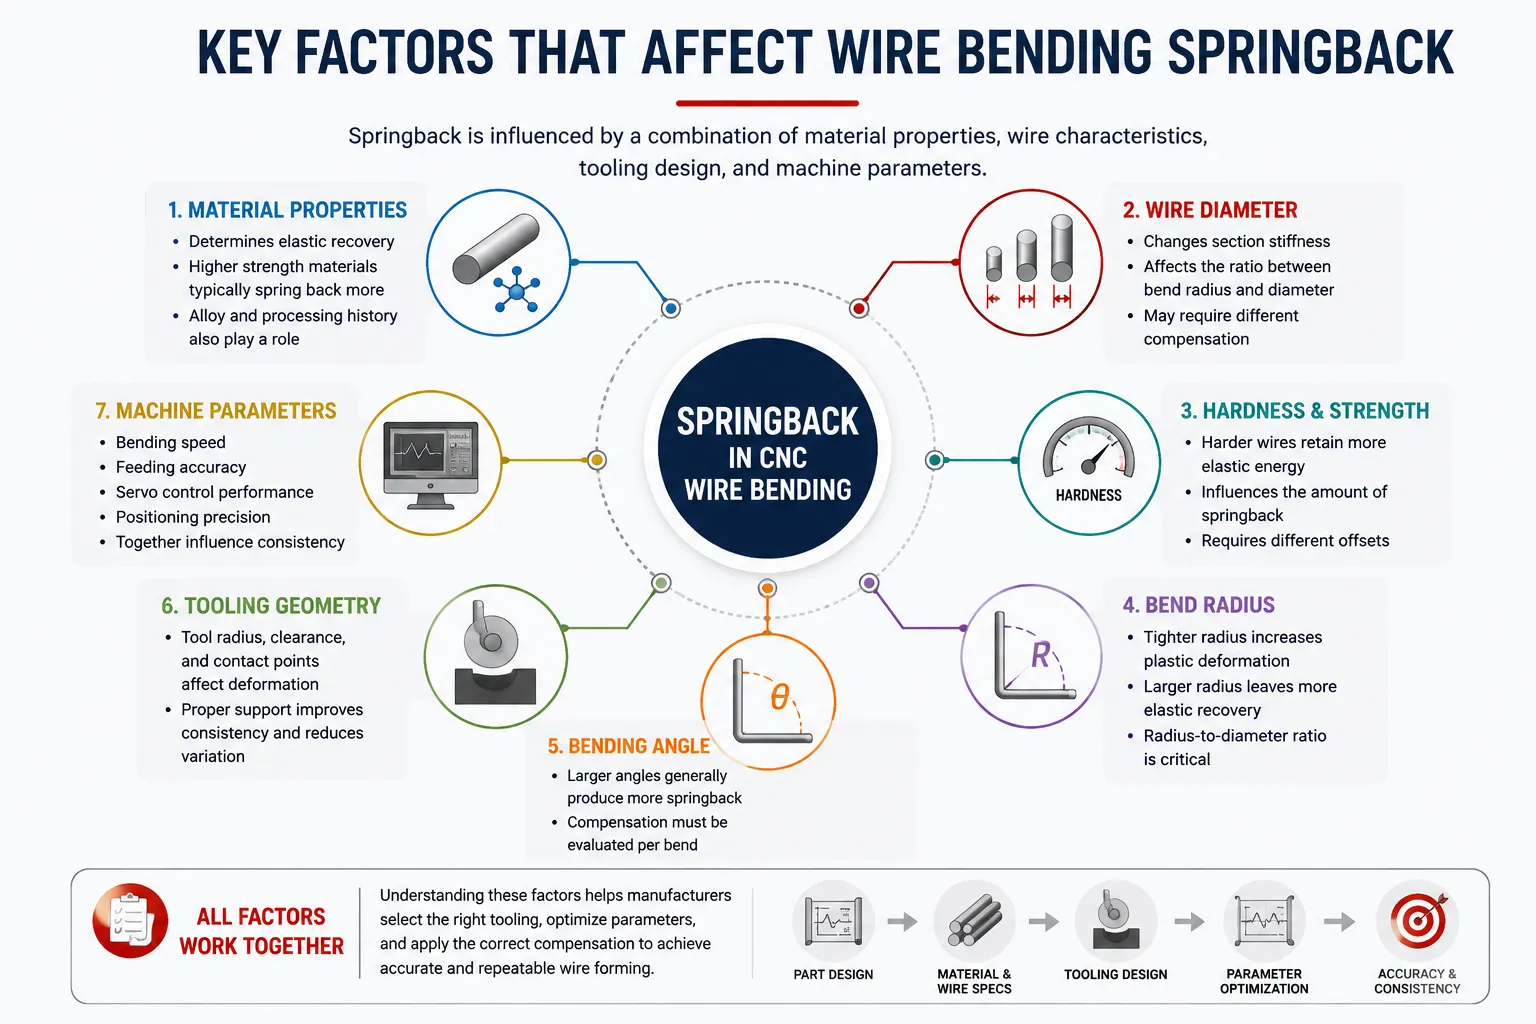
ينبع الارتداد في الجزء المرن من التشوه، لكن حجم هذا الجزء يعتمد على مزيج من عوامل المادة والعملية:
خصائص المادة وصلابتها.المواد الصلبة وذات القوة الأعلى عادة ما تحتفظ بطاقة مرنة أكبر أثناء التشكيل، مما يمكن أن يؤدي إلى استعادة أكبر بعد إزالة الحمل. تعتمد الكمية الدقيقة على السبيكة، ودرجة التوفير، وتاريخ المعالجة، لذا قد لا ينثني سلكان متطابقان بصريا بشكل متطابق.
قوة الشد والانضمام.المواد ذات قوة الخضوع الأعلى مقارنة بالصلابة عادة ما تظهر مقاومة ارتداد أكبر، لأن الجزء الأكبر من التشوه يبقى مرنا. لذا قد تحتاج نفس هندسة الجزء إلى تعويض مختلف عند تغير درجة السلك.
قطر السلك.القطر يغير صلابة قسم السلك، والنسبة بين نصف قطر الانحناء والقطر تحديدا تحدد مقدار الاسترجاع المرن المبني في الانحناء — وهو متغير عملية وليس مجرد بعد رسم.
نصف قطر الانحناء وزاوية الانحناء.عادة ما يؤدي نصف القطر الضيق إلى دفع المزيد من المقطع إلى تشوه بلاستيك، بينما يمكن لأنصاف النصف قطر والزوايا الأكبر أن تترك استعادا مرنا أكبر نسبيا. لذا يجب تقييم التعويض انحناءا تلو الآخر، وليس من المادة وحدها.
هندسة الأدوات وطريقة التشكيل.طريقة دعم السلك وتقييده ولفه أثناء التشكيل تؤثر على مدى تشوهه المتوقع. يمكن أن تنتج طرق التشكيل المختلفة وتخطيطات الأدوات سلوك استرداد مختلف على نفس الجزء.
سرعة الانحناء ومعايير الجهاز.سرعة التشكل، ودقة التغذية، وسلوك تحديد المواقع كلها تؤثر على مدى استمرارية وصول السلك إلى الهندسة المطلوبة. عادة ما يكون تأثيرها أقل من العوامل المادية، لكنه لا يزال يساهم في التنوع في دقة العمل.
العوامل الرئيسية التي تؤثر على انحناء الأسلاك في الزنبرك الخلفي
يلخص الجدول أدناه العوامل الرئيسية وما يعنيه كل منها في أرضية الإنتاج:
| العامل | كيف يؤثر ذلك على سبرينغباك | اعتبارات التصنيع |
|---|---|---|
| المادة | يحدد خاصية الاسترداد المرنة للانحناء | حافظ على تدرج السلك وثبات التمبير بين الدفعات |
| قطر السلك | تغيرات صلابة القسم وشدة التشوه | إعادة التحقق من صحة التعويض عند تغير القطر |
| الصلابة | عادة ما تحتفظ الأسلاك الأكثر صلابة باستعادة مرونة أكبر | اطلب شهادات المواد واختبر كل قطعة جديدة |
| نصف قطر الانحناء | تؤثر نسبة نصف القطر إلى القطر على الاسترداد النسبي | توازن الشكل، الأدوات ومتطلبات التعب |
| زاوية الانحناء | يتناسب التعويض مع الزاوية التي يتم تشكيلها | حدد الإزاحات لكل منعطف، وليس لكل جزء |
| الأدوات | يؤثر على كيفية تقييد السلك أثناء التشكيل | افحص من أجل التآكل؛ إعادة المعايرة بعد التغييرات |
| معلمات CNC | زاوية التحكم، التغذية، واتساق الحركة | وثق مجموعات معلمات مثبتة لإعادة الاستخدام |
كيف يؤثر الربض على دقة تشكيل الأسلاك
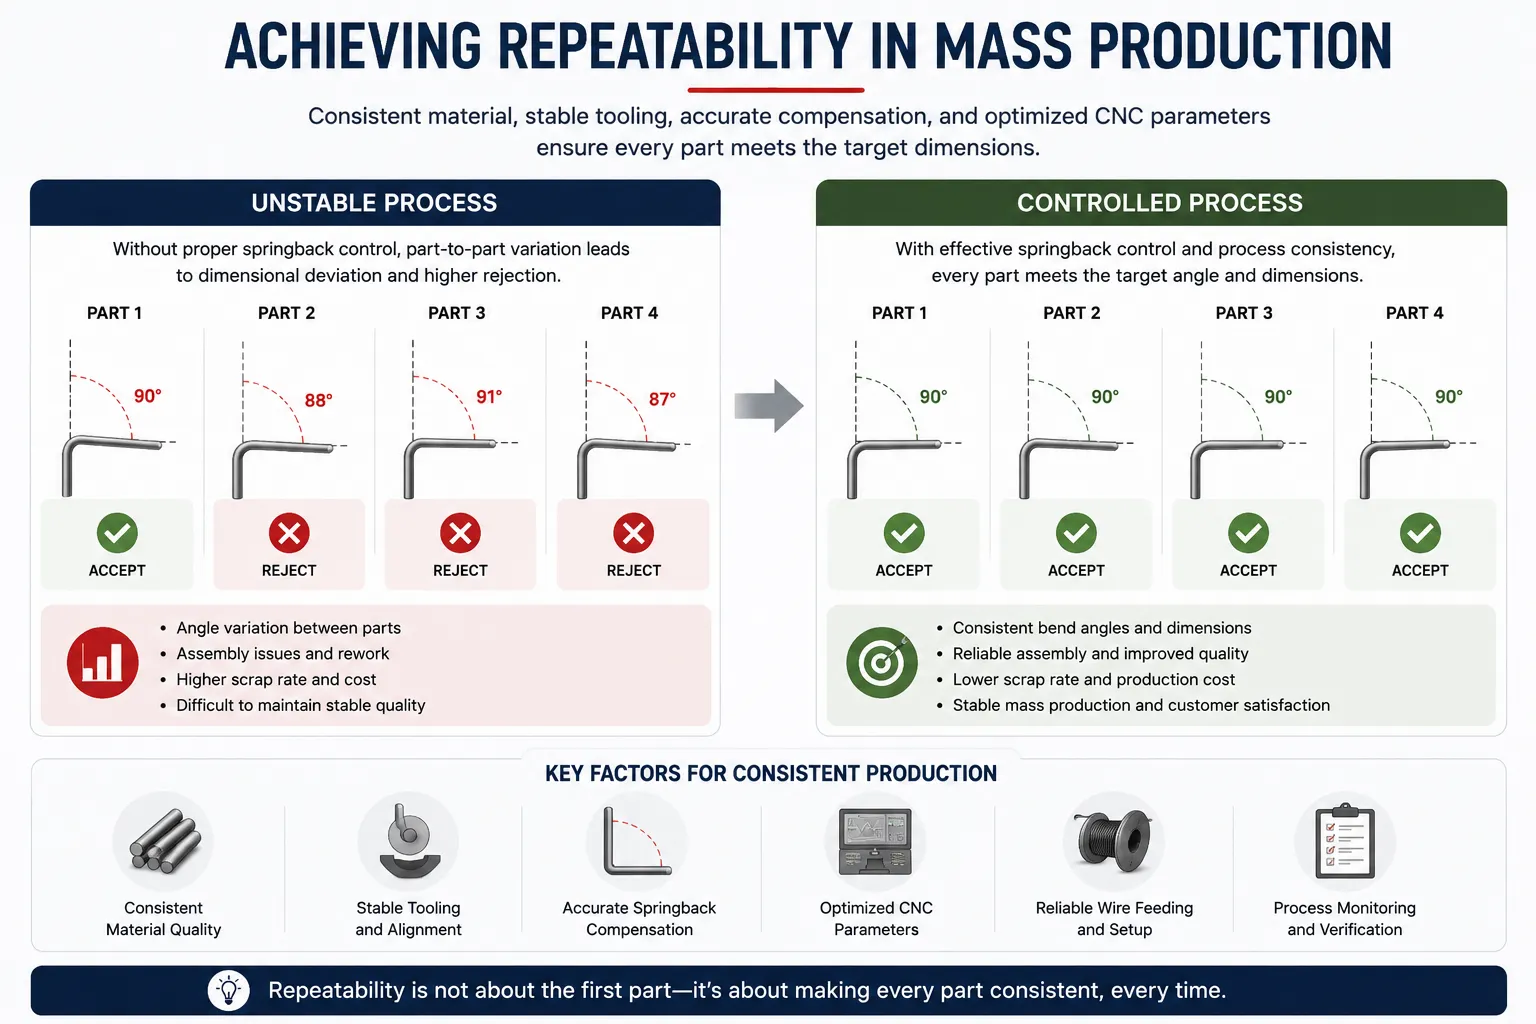
إذا ترك الزنبرك غير مدار، يظهر الارتداد بعدة طرق: زوايا الانحناء تتجاوز التحمل، والأبعاد العامة تنحرف، وتظهر مشاكل في التجميع عندما يجب تركيب الأجزاء لتركيب القوالب أو تركيبات اللحام أو مكونات التزاوج. ترتفع معدلات الرفض، ويقضي المشغلون وقتا في التصحيح اليدوي الذي كان يجب أن تتعامل معه عملية التكوين.
التحدي الأكبر في الإنتاج الكبير ليس في جزء واحد خارج التحمل — بل هو التفاوت الجزئي المختلف. عندما تتغير قطع المواد، أو تآكل الأدوات، أو يتم تعديل المعلمات بناء على الإحساس بدلا من البيانات، تصبح دقة ثني الأسلاك غير مستقرة من تحول إلى آخر. بالنسبة لمنتجات الأسلاك B2B، فإن الاتساق — التكرار — هو ما يميز المورد المقبول عن المورد الصعب.
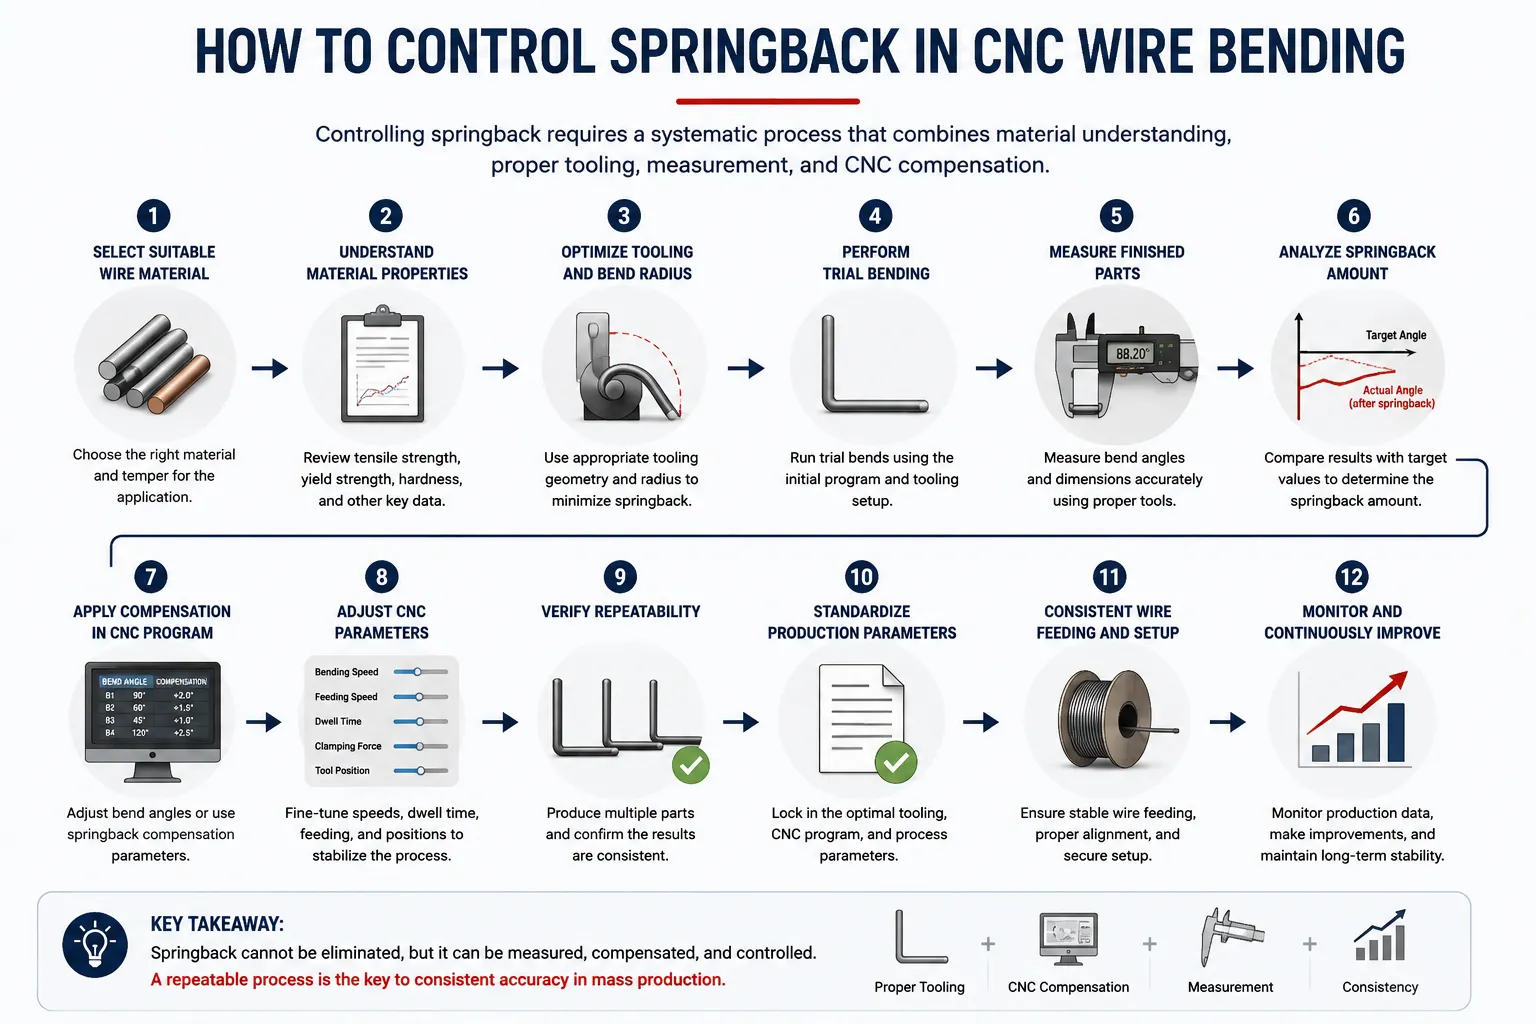
كيفية التحكم في الارتداد النابض في ثني الأسلاك CNC
التحكم في Springback هو سير عمل وليس إعدادا واحدا. كل طريقة تتناول جزءا مختلفا من المشكلة، وتشكل معا عملية قابلة للتكرار:
1. اختر مادة الأسلاك المناسبة.يبدأ الارتداد النابض المتسق بمادة متناسقة. حدد الدرجة السطحية، ودرجة التوتر، وحالة السطح بوضوح، وتجنب خلط القطع خلال فترة إنتاج واحدة.
2. فهم خصائص المواد قبل البرمجة.احصل على بيانات الصلابة والشد للسلك المستخدم فعليا. قد لا ينتقل تعويض المادة المرجعية إلى قطعة أخرى، لذا اعتبر كل مادة جديدة نقطة انطلاق جديدة.
3. تحسين نصف قطر الانحناء.نصف القطر يؤثر على مقدار التشوه المتبقي مرنة. التصميم يوازن بين سهولة التشكيل، وعمر الأدوات، والمتطلبات الوظيفية بدلا من الاعتماد افتراضيا على أكبر نطاق متاح.
4. تحسين هندسة الأدوات.الأدوات تحدد كيفية دعم السلك وتقييده أثناء التشكيل. الأدوات المتناسقة تجعل التشوه أكثر قابلية للتنقع، مما يجعل تعويض النوابض أكثر استقرارا.
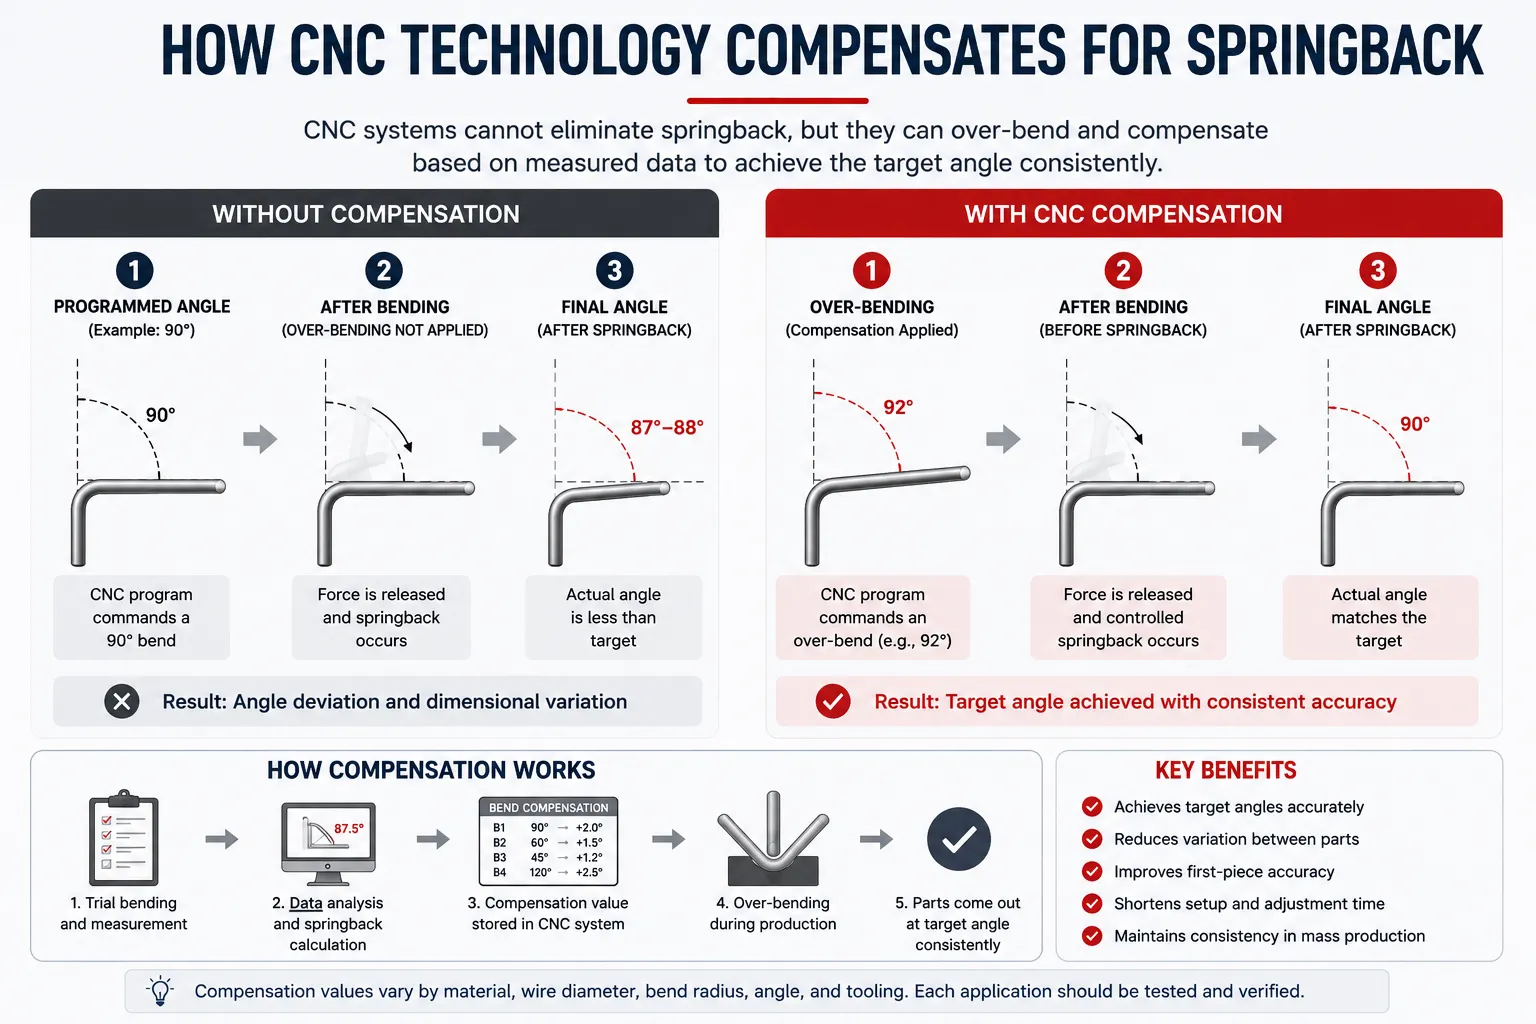
5. استخدم الانحناء الزائد عند الحاجة.إذا انحنى الانحناء بشكل موثوق إلى الخلف درجتين، فإن الانحناء قليلا بعد الهدف يسمح للجزء بالتعافي على بعد الرسم — وهو أمر صالح فقط عندما يكون الاسترداد متسقا.
6. تحديد معايير تعويض الارتداد.ابن إزاحة موثقة لكل منعطف بناء على النتائج المحسوسة بدلا من الافتراضات. عامل هذه القيم كبيانات عملية تنتمي إلى رقم الجزء.
7. ضبط معايير ثني CNC.تتفاعل معايير زاوية الانحناء، والتغذية، والحركة مع سلوك استعادة المادة؛ ضبطها على السلك الفعلي وتسجيل النتيجة يحول التجربة والخطأ إلى عملية محددة.
8. قم بتجربة التحكم في الاختبار.تكشف الانحناء التجريبي للمادة الأولى باستخدام سلك الإنتاج كيف يتصرف المادة قبل الالتزام بالدفعة الكاملة — وهو أمر ضروري كلما تغيرت المادة أو الأدوات أو الهندسة.
9. قياس الأجزاء النهائية.تحقق من الزوايا والأبعاد باستخدام طرق القياس المناسبة — مثل مقاييس الزوايا، التركيبات، أو قياس الرؤية حسب التسامح. القياس يغلق الحلقة بين الارتداد المتوقع والارتداد الفعلي.
10. تسجيل وتوحيد معايير الإنتاج.بمجرد أن تنتج مجموعة معلمات أجزاء متوافقة، قم بإغلاقها. تجعل المعلمات الموثقة النتائج قابلة للتكرار عبر المشغلين والنوبات، وتقصر التبديل عند أوامر التكرار.
11. حافظ على تغذية الأسلاك بشكل منتظم.يتغير تغير التغذية حيث يبدأ كل انحناء، مما يغير الهندسة الفعالة حتى عندما تكون الزوايا صحيحة. التغذية المتسقة تحمي دقة تشكيل الأسلاك بشكل عام.
12. استخدم التنسيق متعدد المحاور عند الحاجة.تنثني أجزاء الأسلاك ثلاثية الأبعاد المعقدة في عدة مستويات، ويمكن لكل مستوى أن يحمل سلوك استعادة خاص به. الحركة المنسقة متعددة المحاور في العصر الحديثآلات ثني الأسلاك ثلاثية الأبعاديحافظ على تسلسل التكوين الكامل متسقا بدلا من التعامل مع كل انحناء بشكل منفصل.
كيف تساعد تقنية CNC في تعويض الربيع.
للتوضيح: تقنية CNC لا تلغي الارتداد النابض. لا يوجد نظام تحكم يغير طريقة تخزين المعادن للطاقة المرنة. ما تفعله أنظمة CNC هو تزويد المصنعين بالأدوات اللازمة لإدارة الظاهرة بدقة أكبر بكثير مما تسمح به الطرق اليدوية.
تسمح معلمات الانحناء القابل للبرمجة للمهندسين بتطبيق زاوية تعويض محسوسة على كل انحناء، بينما تطبق الحركة التي يتم التحكم بها بواسطة السيرفو بنفس الطريقة في كل دورة. التغذية المتكررة وتحديد المواقع الدقيقة يحافظان على ثبات هندسة الانحناء — وبالتالي سلوك الارتداد النابض — متسقا من جزء إلى آخر، بينما يعني تخزين المعلمات أن الإعداد المثبت يمكن استدعاؤه بدقة بدلا من إعادة بنائه من الذاكرة. لذا تساعد أنظمة CNC المصنعينقيس، وتعويض، والتحكم بشكل متكررSpringback — بالضبط ما يتطلبه الإنتاج بكميات كبيرة. آلات مثلآلات ثني الأسلاك CNC ذات الرأس الدوارتطبيق هذه المبادئ في التشكيل المستمر، حيث يدعم التلامس المتسق للأدوات والدوران المتحكم به دقة الانحناء المستقرة.
دور الأدوات في التحكم في الزنبرك
الأدوات هي المكان الذي تلتقي فيه نظرية الارتداد بالسلك الفعلي. هندسة الأدوات تحدد كيفية لف المادة ودعمها وإطلاقها، لذا يمكن لمجموعتين من الأدوات المختلفة أن تنتج استرجاع مختلفا بشكل ملحوظ على نفس الجزء. الأدوات المخصصة المطابقة لأنصاف انحناء المنتج وقطر السلك تجعل التشوه — وبالتالي قيم التعويض — أكثر قابلية للتنبؤ.
حالة الأدوات مهمة بقدر أهمية التصميم. الأدوات البالية أو التالفة تغير الهندسة الفعالة لكل منعطف، لذا فإن قيمة التعويض التي كانت صحيحة عند الإعداد تختفي بهدوء من صلاحيتها. قاعدة عملية: كلما تم تغيير أو إصلاح أو تآكل الأدوات، أعد التحقق من الأجزاء الأولى قبل إطلاق الدفعة.
كيفية تحسين قابلية التكرار في الإنتاج الضخم
في الإنتاج الضخم، ينجح أو يفشل التحكم في الارتداد عند التكرار. تحافظ عليه عدة عادات: الحفاظ على انتظام إمداد الأسلاك وقابلية للتتبع إلى الساحة؛ قم بقياس العينات للأجزاء أثناء التشغيل، ليس فقط أثناء الإعداد؛ الحفاظ على الأداة وفق جدول زمني بدلا من الفشل؛ وحماية مجموعات المعلمات المثبتة من التعديلات العشوائية. عندما يظهر الانحراف، استجب بالبيانات — قس، قارن مع خط الأساس المسجل، وعدل التعويض عمدا.
تنطبق هذه الممارسات على جميع الأنواعحلول تشكيل الأسلاك الصناعيةمن كل المقاييس: العملية المستقرة تنتج أجزاء مستقرة، ويجب أن يجعل كل تدخل العملية أكثر استقرارا، لا أقل.
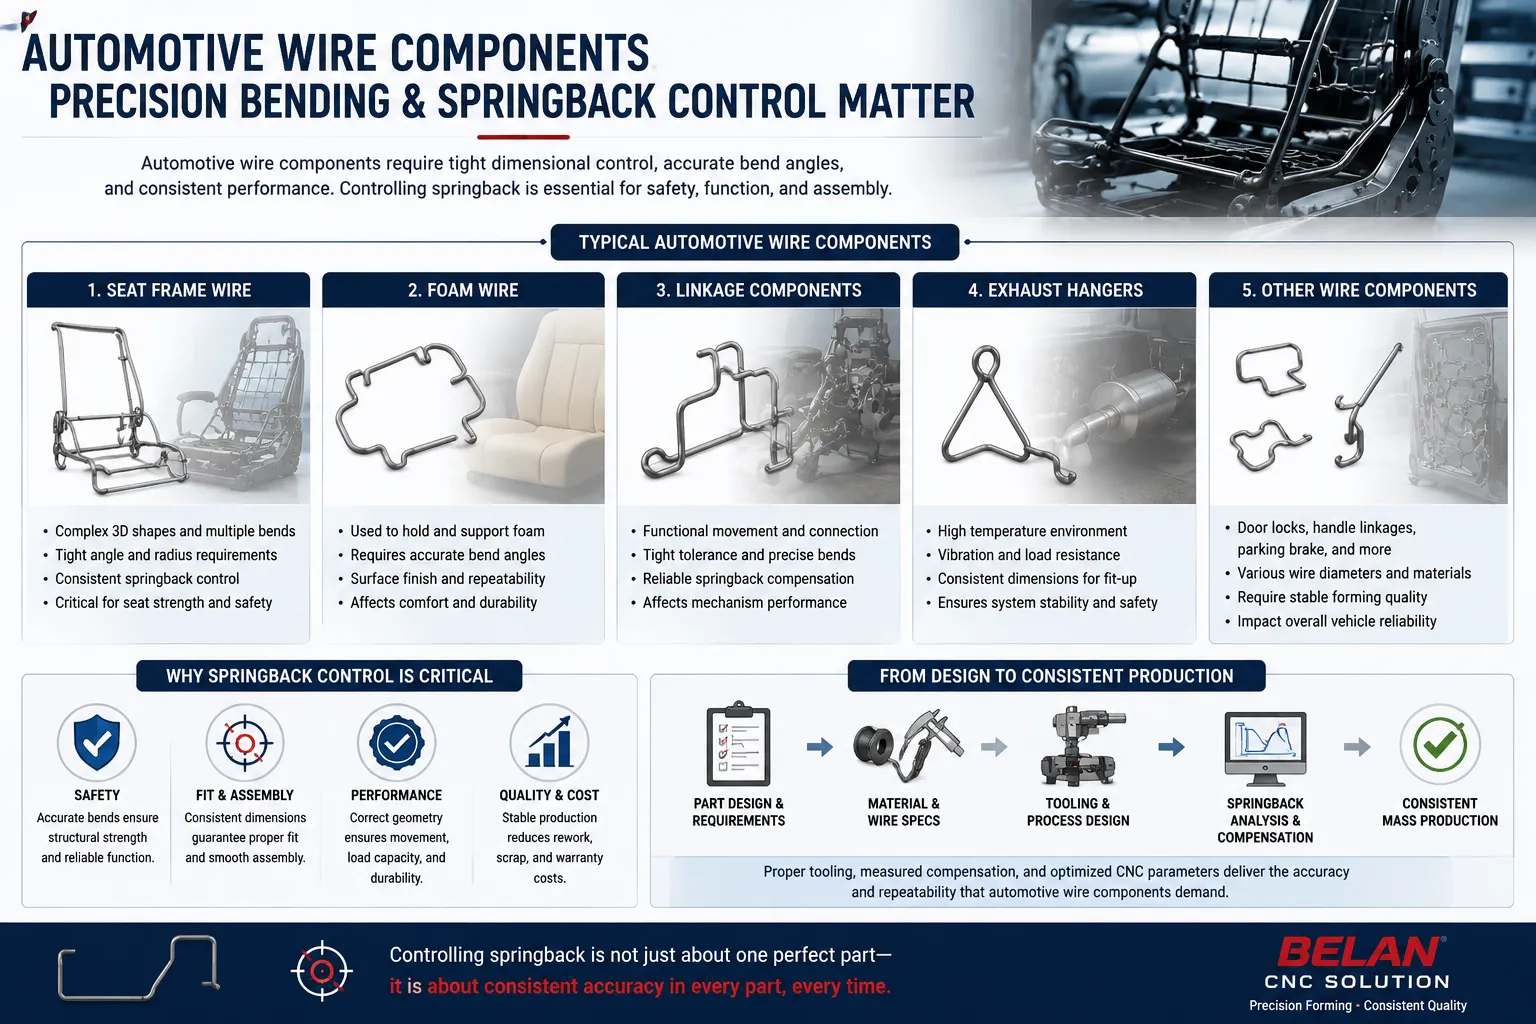
اعتبارات عملية لمكونات أسلاك السيارات
مكونات أسلاك السيارات — سلك إطار المقعد، سلك الرغوة، هياكل دعم المقاعد، مكونات الربط وحاملة العادم — تنتج بأحجام تتطلب الاتساق بشكل صارم. يتم تجميع العديد منها في تركيبات أو ملحومة في تجميعات فرعية، بحيث ينتقل الانحراف البعدي في عنصر سلكي واحد إلى التجميع بأكمله، وسلك إطار المقعد الذي يختلف قليلا لكل جزء يمكن أن يبطئ الخط بأكمله.
لهذا السبب التحكم في النوابض النابضة مهم في إنتاج السيارات: الهدف ليس فقط قطعة ضمن التسامح اليوم، بل عملية تحافظ على التسامح عبر آلاف الدورات ومجموعات المواد وفترات الأدوات. المصنعون الذين يقومون بتقييمحل تشكيل الأسلاك في السياراتلذا يجب أن نسأل كيف يتم التحقق من دقة الانحناء وثبات التشكيل — وليس فقط ما يمكن للآلة فعله على جزء عرضي.
قائمة التحقق من التحكم في الزنبرك لثني الأسلاك CNC
- ☐ تحقق من خصائص مادة الأسلاك (الدرجة، التوتر، الشهادات)
- ☐ تأكد من قطر السلك والتسامح
- ☐ راجع نصف قطر الانحناء مقابل حدود التشكيل والأدوات
- ☐ تقييم هندسة الأدوات وحالتها
- ☐ حدد معايير تعويض الارتداد النابض لكل انحناء
- ☐ قم بتجربة الثني باستخدام سلك الإنتاج
- ☐ قس الأجزاء النهائية مقابل أبعاد الرسم
- ☐ معايير الإنتاج المثبتة والمحددة
- ☐ التحقق من التكرار خلال عملية إنتاج عينة
- ☐ توحيد العملية النهائية وإعادة التحقق منها بعد أي تغيير
كيفية تقييم حل ثني الأسلاك CNC للتحكم في النوابض
عندما يكون التحكم في النوابض ضروريا لقطع الغيار، قيم الجهاز بناء على القدرات التي تدعمه مباشرة: دقة السيرفو وقابلية التكرار؛ كيف يتم برمجة وتخزين زوايا الانحناء وقيم التعويض؛ ما إذا كان يمكن مطابقة الأدوات مع هندسة منتجك؛ هل يمكن للمورد اختبار ثني العينات باستخدام السلك الفعلي؛ وما هو الدعم الفني المتاح بعد التركيب. المورد الذي يطلب رسوماتك، ومواصفات الأسلاك، والتسامحات قبل التوصية بتكوين يقيم المشكلة بشكل صحيح: تعويض الارتداد يمكن التحقق فقط من المادة والقطعة الحقيقية.
لماذا تختار آلات BELAN لتشكيل الأسلاك باستخدام CNC؟
تقوم شركة BELAN Machinery بتصنيع معدات ثني الأسلاك CNC متعددة المحاور وحلول تشكيل الأسلاك تركز على تطبيقات السيارات. تجمع آلات BELAN بين التحكم متعدد المحاور في CNC، وبرمجيات ذكية تشمل تعويض النابض بمساعدة الذكاء الاصطناعي، وأدوات مخصصة متوافقة مع المنتج — وهي العناصر الثلاثة التي حددها هذا المقال كعناصر أساسية للتحكم في النوابض الخلفي. تعمل BELAN أيضا من مواصفات الأسلاك الفعلية للعميل ورسومات المنتجات: يتم اختبار تشكيل الأجزاء والتحقق من المعايير قبل التوصية بالحل، بحيث يتم إثبات دقة الانحناء على جزئك بدلا من الادعاء بشكل عام.
الخاتمة
الزنبرك في ثني الأسلاك CNC ليس عيبا أو خطأ في آلة — بل هو سلوك المادة الذي يجب أن تأخذه في الاعتبار كل عملية تشكيل أسلاك. يأتي التحكم الناجح في النوابض من مطابقة المواد، هندسة الأسلاك، الأدوات، معايير الانحناء، القياس، والتعويض كنظام واحد موثق. لا يمكن لتقنية CNC إزالة الفيزياء، لكنها تمنح المصنعين المعايير القابلة للبرمجة، ودقة التموضع، واتساق العمليات لتعويض الارتداد النابض بشكل موثوق — جزء بعد جزء، دفعة بعد دفعة، لأساس إنتاج مكونات الأسلاك المستقر والقابل للتوسع.
الأسئلة الشائعة
ما الذي يسبب ارتداد الارتداد في ثني الأسلاك CNC؟
ينتج الربع الارتقاعي بسبب الجزء المرن من التشوه. عندما يتم تحرير قوة الانحناء، يستعيد السلك جزءا من ذلك التشوه، فتفتح الزاوية النهائية قليلا خارج الزاوية المبرمجة. كمية الاسترداد التي تحدث تعتمد على المادة، القطر، نصف قطر الانحناء، الزاوية، والأدوات.
كيف تؤثر صلابة المادة على الزنبرك عند انحناء الأسلاك؟
المواد الأكثر صلابة عادة ما تحتفظ بطاقة مرنة أكبر أثناء التشكيل، مما يؤدي إلى استعادة أكبر بعد الانحناء. لذلك قد تحتاج الأسلاك الصلبة إلى قيم تعويض أكبر، ولا ينبغي افتراض أن التعويض الذي ينشأ على السلك الطري ينتقل إلى منحدر أقل.
هل يمكن لآلات ثني الأسلاك CNC أن تعوض الارتداد النابض؟
نعم — لكن بالتعويض، وليس بالاستبعاد. يتم برمجة إزاحة مقاسة في كل منعطف بحيث يستعيد الجزء البعد المستهدف. مع حركة سيرفو قابلة للتكرار، وتغذية متسقة، ومعلمات مخزنة، ينطبق هذا التعويض بنفس الطريقة على كل دورة، مما يجعل النتائج قابلة للتكرار أثناء الإنتاج.
كيف تؤثر الأدوات على النوابض الخلفية؟
هندسة الأدوات تحدد كيفية دعم السلك وتقييده أثناء التشكيل، مما يؤثر على مدى تشوه وتعافيه بشكل متوقع. الأدوات المطابقة لأنصاف وقطر المنتج تجعل التعويض أكثر استقرارا، بينما الأدوات البالية أو غير المتناسقة تسبب انحراف النابض — لذا يجب أن تؤدي تغييرات الأدوات إلى إعادة قياس الأجزاء الأولى.
هل يؤثر قطر السلك على النوابض المرتدة؟
يمكن ذلك. القطر يغير صلابة قسم السلك، وتؤثر نسبة نصف قطر الانحناء والقطر على مقدار الاسترداد المرن المبني في الانحناء. أي تغيير في القطر هو حالة عملية جديدة تتطلب انحناءات تجريبية جديدة وقيم تعويض.
كيف يمكن للمصنعين تحسين دقة ثني الأسلاك؟
ابدأ بمادة متسقة، ثم ابن سير عمل منضبط: تجربة الانحناء باستخدام أسلاك الإنتاج، القياس مقابل الرسم، توثيق معايير التعويض، ومجموعات معلمات CNC مقفلة. تحسين الدقة ليس مجرد تعديل واحد وأكثر ارتباطا بجعل العملية بأكملها قابلة للتكرار.
كيف يمكن التحكم في الارتداد النابض أثناء الإنتاج الضخم؟
تعامل مع الأمر كنظام عملية مستمر: حافظ على اتساق قطع الأسلاك، قم بقياس العينات أثناء التشغيل، حافظ على الأدوات وفق جدول زمني محدد، وأعد التحقق من المعلمات بعد أي تغيير في المادة أو الأدوات أو الهندسة. عندما يظهر الانحراف، قم بضبط التعويض بناء على بيانات القياس وليس على حكم المشغل فقط.
هل تحتاج مساعدة في التحكم في ارتداد النوابض في عملية تشكيل الأسلاك لديك؟
شركة BELAN Machinery، مزود محترف لحلول تشكيل الأسلاك في السيارات. أرسل لنا رسومات منتجاتك أو عيناتك. يمكن لفريقنا الهندسي تقييم مادة الأسلاك لديك، ومتطلبات التشكيل، واعتبارات الأدوات، واحتياجات التحكم في النوابض لمساعدتك في تحديد حل مناسب لتشكيل الأسلاك CNC.
تواصل مع بيلان لتقييم الجدوىموارد ذات صلة
- آلات ثني الأسلاك CNC— معدات ثني الأسلاك CNC متعددة المحاور مصممة لتشكيل دقيق وقابل للتكرار.
- حلول تشكيل الأسلاك الصناعية— حلول تطبيقية لإنتاج مكونات الأسلاك الصناعية المتسقة.
- حل تشكيل الأسلاك لقطع غيار السيارات— حلول تشكيل الأسلاك لإطارات المقاعد، وسلك الرغوة، ومكونات الربط حيث يكون الاتساق البعدي أمرا حاسما.
- ما هي مزايا آلة ثني الأسلاك ثلاثية الأبعاد؟— كيف يدعم التشكيل ثلاثي الأبعاد متعدد المستويات هندسة الأجزاء المعقدة واتساق العملية.
- كيفية اختيار آلة ثني الأسلاك CNC— دليل اختيار كامل لتقييم الآلات والأدوات وخيارات الأتمتة.


