


دليل التكلفة والتكوين
تكلفة آلة ثني القضيب: ما الذي يدفع السعر فعليا
اقتباسان يقولان كلاهما "آلة ثني القضيب" يمكن أن يختلفان بفارق كبير — ونادرا ما تكون الفجوة تتعلق بالعلامة التجارية. يأتي من سبعة خيارات تكوين لا يراها معظم المشترين مفصلة.
الإجابة المباشرة:يتم تحديد عرض آلة ثني القضيب بشكل رئيسي بناء على عدد المحاور، تصميم نظام التغذية، سعة التقويم، دقة القطع، حزمة الأدوات، خيارات الفحص، ومستوى الأتمتة — بهذا الترتيب من التأثير. اسم العلامة التجارية أقل أهمية مما يتوقعه المشترون. لمقارنة عرضين بشكل عادل، اطلب من كل مورد أن يحدد نفس السبعة عناصر بشكل منفصل حسب أبعاد الشريط الخاص به، ونوع الطلاء، ووقت الدورة المستهدفة. الاقتباس الذي يذكر فقط رقم الطراز والإجمالي لا يمكن مقارنته بعرض يشرح التكوين.
في هذا المقال
لماذا يختلف اقتباسان لجهاز 'واحد'
عادة ما يرسل المشترون نفس السحب إلى ثلاثة موردين ويتوقعون ثلاثة أرقام متشابهة. ما يعود بدلا من ذلك هو فارق يبدو غير منطقي. ليس غير عقلاني — بل هي ثلاث آلات مختلفة تحمل نفس العلامة.
السبب هو أن "آلة ثني قضيب النقل" تصف نتيجة، وليس تكوين. ينتج كل من مقابض محطة واحدة ب12 محورا وخلية مقسمة ب16 محورا مع إزالة اللفائف، والتقويم، وقطع السيرفو، وتفريغ الروبوت أحزمة ناقلة مثنية. تختلف في عدد العمليات التي يتم استيعابها، وكمية العمل المؤتمتة، ومقدار مخاطر الجودة التي تزيلها من المشغل. كل من هذه الفروقات له سعر محدد، وإذا لم يذكرها العرض السعر، فإن المجموع لا يخبرك كثيرا.
هناك أيضا مصدر ثان أكثر هدوءا للاختلاف: افتراض المورد حول موادك. الماكينة التي تم اقتباسها لقضيب النحاس العاري ليست الآلة التي تحتاجها لقضيب مطلي ب PVC أو مغموس. يفرض القضيب المطلي قرارات حول ضغط التلامس، والتسخين المسبق، ومسار التغذية لا يشملها تكوين القضيب العاري ببساطة. إذا كان هناك موردان افتراضا مختلفا بشأن الطلاء، فلن تلتقي أرقامهما أبدا — ولن يسد أي تفاوض تلك الفجوة.
قبل أن تقارن الأسعار، قم بتثبيت المدخلات.اكتب مقطع الشريط العرضي، وطبقة التوفير، ونوع الطلاء وسمكنه، وهندسة الانحناء التي تستخدمها فعليا، والأجزاء المستهدفة لكل تغيير. أرسل نفس الورقة لكل مورد. العروض المبنية على مدخلات مختلفة ليست عروضا متنافسة.
عرض السائقين السبعة خلف آلة ثني القضيب
عند الترتيب حسب مدى تحريك الرقم عادة، هذه هي القرارات التي تميز بين عرض الاقتباس والآخر.
| السائق | ما الذي تدفع مقابله فعليا | ما الذي يغيره على الأرض |
|---|---|---|
| 1. عد المحور وحرية الرأس | عدد محاور السيرفو، وما إذا كان رأس الانحناء يدور، وعدد المستويات التي يمكن أن يتشكل فيها | أي الهندسات ممكنة في معالجة واحدة — انحناء مسطح، انحناء عمودي، شكل U، شكل S، أشكال ملتوية أو منحرفة |
| 2. تصميم نظام التغذية | نوع المسار، البكرات أو المشبك — ومنطقة التلامس التي يضعها كل واحد على القضيب | سلامة السطح على القضيب المطلي، الانزلاق تحت الحمل، ومعدل الرفض الذي تحتفظ به طوال عمر الآلة |
| 3. قدرة الإزالة والتقويم | تصنيف الحمل لرف اللفك وعدد محاور تصحيح التقويم المدمجة | هل يمكنك تشغيل الملف على الإطلاق، وهل يتم تصحيح ذاكرة الملف قبل أن تصل إلى الانحناء |
| 4. دقة القطع والتحكم في الطول | وحدة قطع السيرفو ومدى تحمل الطول الذي يمكن أن تحمله طوال فترة الإنتاج | سواء كان الطول المقطوع عملية محكومة أو مشكلة لاحقة — ارتفاع الشفرات، إعادة العمل، التركيب عند التجميع |
| 5. حزمة الأدوات وتصميم التبديل | كم عدد مجموعات الأدوات المشمولة، وما إذا كانت المعلمات المحفوظة ستنجو من تغيير المنتج | دقائق التبديل لكل منتج، وكم من هذا الوقت يكون تصحيحا ماهرا وليس تبديل ميكانيكي |
| 6. الفحص والوضع على العلامات والتتبع | فحوصات الزاوية أو الأبعاد الداخلية، وتحديد القطع، والرفض التلقائي للأجزاء الخارجة عن التحمل | سواء تم إثبات الجودة لكل جزء أو أخذ عينة منها، وما إذا كان بإمكانك الإجابة على استفسار تتبع العميل دون البحث اليدوي في السجلات |
| 7. مستوى الأتمتة والتعامل مع المراحل النهائية | التفريغ التلقائي، دمج الناقل، الالتقاط والوضع الآلي، وربط الخطوط | عدد المشغلين لكل وردية وما إذا كانت الآلة تنهي العملية أو تغذي العملية التالية |
اثنان من هذه النقاط يستحقان اهتماما إضافيا لأنهما يستهان بهما باستمرار.
تصميم التغذيةهو الذي يسبب أغلى المفاجآت. تلامس عجلات الدوارة القضيب عند نقاط؛ ينشر المغذي من نوع المسار الاتصال على مساحة واسعة. على القضيب المعزول، هذا الفرق هو ما إذا كان الطلاء سينجو من الرحلة إلى رأس الانحناء. الماكينة التي تتلف الطلاء بسمك 2 مم ستكلفك أكثر في الرفض خلال ثلاث سنوات من التوفير الذي حققته عند الشراء. هيكل التغذية ليس بندا ثانويا — فهو المكان الذي ينشأ منه جزء كبير من الخردة، ومن المفيد القراءة عنالاختلافات بين القضبان، والبكرة، وتغذية التثبيتقبل أن توقع على أي شيء.
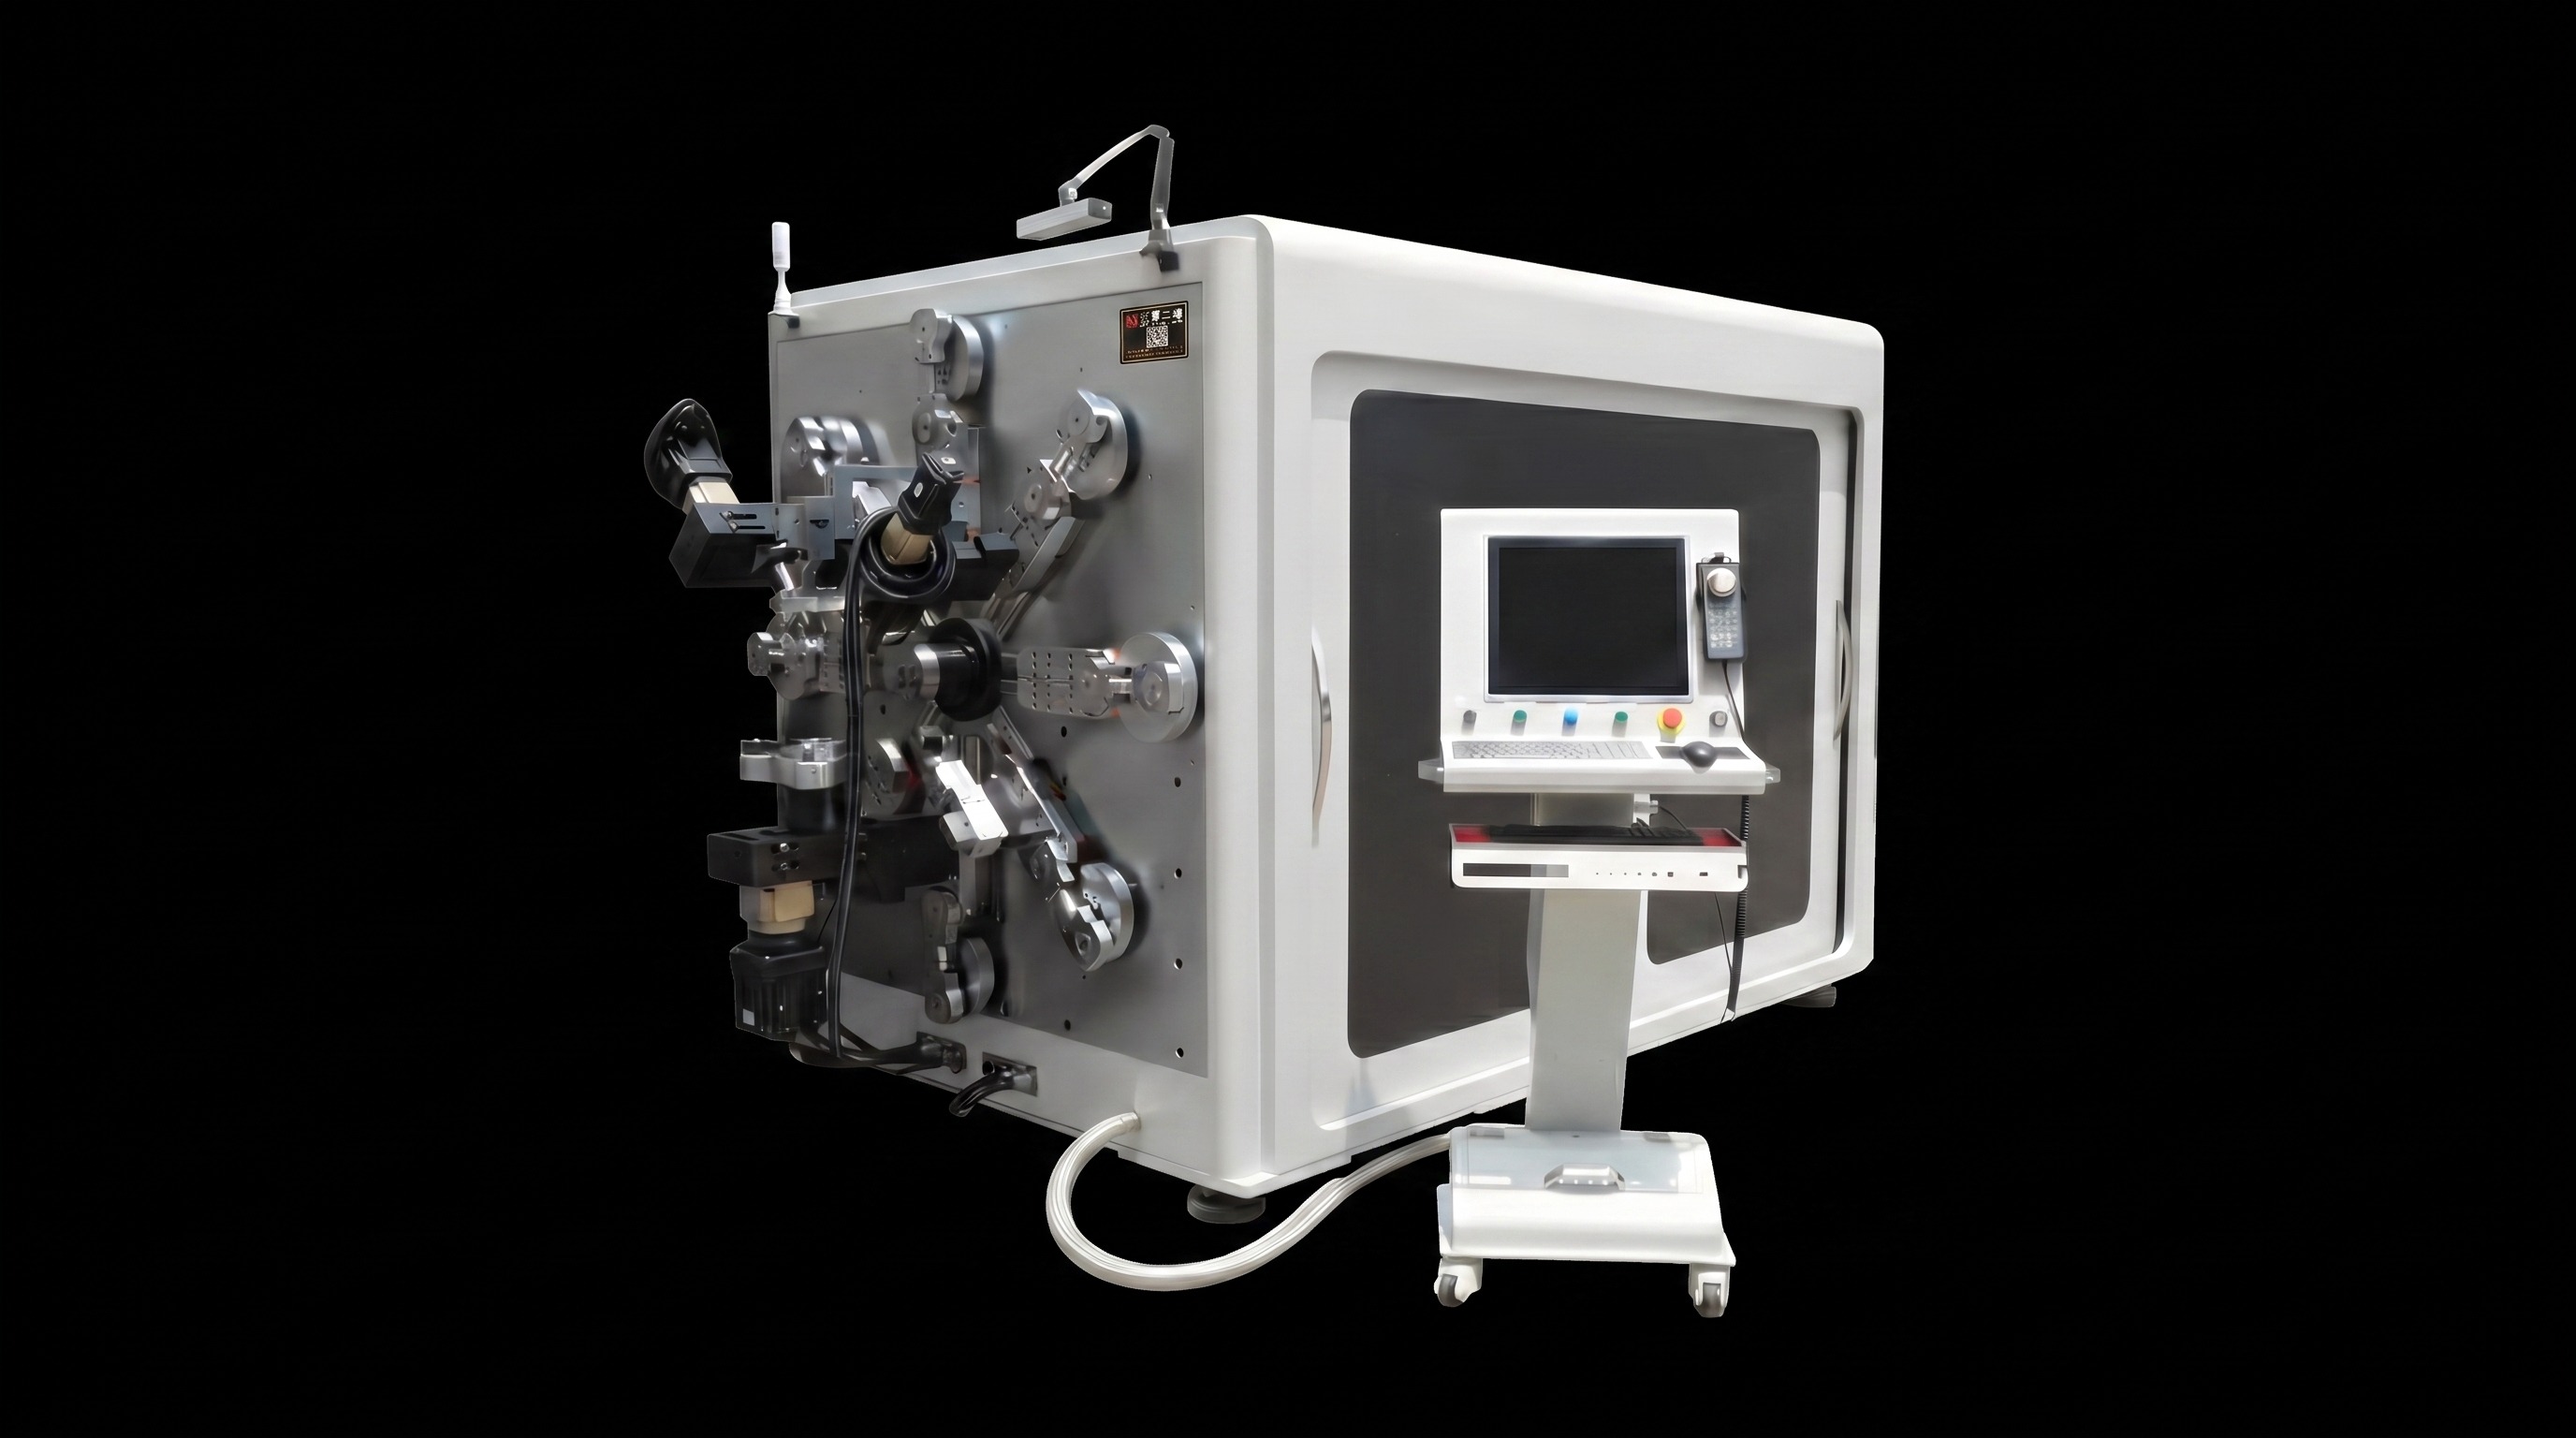
الأدوات والتغييرهو الذي يحد من قدرتك بهدوء. يمكن للآلة أن تكون سريعة في الدورة ولا تزال تخسر التحول بسبب التغيير. ما يهم هو ما إذا كانت وحدة التقويم وبرنامج الانحناء يخزنان إعداداتهما لكل منتج، حتى لا يحتاج تكرار العمل إلى إعادة معايرة. التعديل التدريجي مع بيانات التصحيح المحفوظة يزيل فئة كاملة من وقت التوقف؛ بدونه، كل تغيير في المنتج هو إعداد جديد يقوم به أكثر شخص خبرة.
ثلاث مستويات تكوين، وما الغرض من كل واحدة منها
بدلا من التسوق حسب نطاق السعر، من الأفضل التسوق حسب الوظيفة التي يجب على الجهاز القيام بها. ثلاثة مستويات تغطي معظم الاستفسارات الحقيقية.
المستوى 1 — انحناء محطة واحدة
حوالي 12 محورا مع تغذية ثابتة، ثني، وقطع في محطة واحدة — فئة BL-TP-30-5E. القضيب يصل مقطوع مسبقا أو من مغذي بسيط.
الملاءمات:نطاق منتجات ضيق، أحجام دفعات متوسطة، هندسات تهيمن عليها الانحناءات المسطحة والعمودية، وورش حيث يوجد المشغل متمركزا بالفعل عند الآلة.
المستوى 2 — متعدد المحاور، قادر على الطلاء
13 محورا وما فوق، محركات سيرفو مستقلة، تغذية من نوع المسار، سعة تحميل أعلى، معلمات إعداد محفوظة لكل منتج.
الملاءمات:مواصفات مختلطة، قضيب معزول أو مطلي بالغوص، متطلبات سطح ضيق، وتغيير المنتج بشكل متكرر.
المستوى 3 — خط التشكيل المتكامل
الانحناء المقسم ب 16 محورا — سلسلة TP-DL — بالإضافة إلى إزالة اللفائف، والتقويم، وقطع السيرفو، والفحص والتفريغ الآلي في عملية واحدة مستمرة.
الملاءمات:الإنتاج المستمر بكميات كبيرة، التشغيل بدون طاقم، والعملاء الذين يراجعون إمكانية التتبع.
الانتقال من المستوى الثاني إلى المستوى الثالث ليس نسخة أكبر من نفس الآلة. إنه تغيير في ما تشتريه: بدلا من آلة ثني تحتاج إلى مادة جاهزة في الأعلى، أنت تشتري عملية تأخذ الملف من طرف وأجزاء نهائية من الطرف الآخر. على خط ناقل التوصيل الأوتوماتيكي بالكامل من النحاس والألمنيوم، يعني ذلك وجود مزيل كهربائي يتعامل مع ملفات تتراوح بين 500–2000 كجم، ومجموعات بكرات تقويم كثيفة تصحح الانحناء الأفقي والعمودي على كلا المحورين، وتغذية مسار تغطي بالكامل تحمي غلاف عازل بقطر 2 مم، ورأس ثني قادر على دوران ±180° للأشكال المسطحة والعمودية على شكل U وS. قطع السيرفو يحافظ على طول التحمل داخل ±0.2 مم، والتفريغ التلقائي الذي يمكنه نقل القطع إلى روبوت ذو ستة محاور. كل واحدة من هذه المحطات هي بند من الفئة الأولى، ولهذا السبب بالضبط لا يمكن مقارنة عرض الفئة الثالثة بمجموع من المستوى الأول.
ما لا يتضمنه سعر الآلة
رقم الشراء هو الجزء الظاهر من التكلفة. أربعة عناصر تجلس خارجها وتقرر كم تكلفك الآلة سنويا.
- تحليل عمر الآلة.المجموعة المرفقة تغطي منتجاتك الأولى. كل هندسة جديدة بعد ذلك هي أداة جديدة، وتسعير الأدوات الخاص بالمورد يستحق السؤال عنه مسبقا.
- التكليف والتدريب.غالبا ما يتم اقتباس عمليات التركيب، وتصحيح الأخطاء من المرحلة الأولى، وتدريب المشغلين بشكل منفصل. اسأل عما إذا كان التدريب متاحا في الموقع وكم عدد الأيام المشمولة.
- خردة تصحيح.كل منتج جديد يستهلك البار قبل أن يصبح نظيفا. أما على النحاس المطلي فهذه المادة ليست رخيصة، والتكوين الذي يخزن بيانات الإعداد لكل منتج يقلل ذلك بشكل كبير عند تكرار المهام.
- الشهادة والتوثيق.إعلانات CE، الملفات الفنية، والكتيبات الخاصة باللغة تحمل تكلفة. إذا بعت في السوق الأوروبية، فهذا ليس اختياريا — بل هو الفرق بين آلة يمكنك تشغيلها قانونيا وأخرى لا يمكنك تشغيلها.
أضف إلى ذلك تكلفة التكوين الخاطئ، وهو أكبر عنصر مخفي على الإطلاق. الآلة التي تشترى من المستوى الخطأ لا تفشل بصوت عال؛ تؤدي بشكل ضعيف لسنوات، إما لأنها لا تستطيع تصنيع القطع التي تحصل على طلباتها لاحقا، أو لأنك دفعت مقابل سعة لا تستخدمها أبدا. هذا هو الحساب الذي يستحق القيام به قبل طلب الشراء، وليس بعده.
ما الذي تظهره المشاريع الحقيقية عن قرارات التكوين
حجج التكوين أسهل في التسوية باستخدام أدلة الإنتاج مقارنة بأوراق المواصفات. توضح حالتان من توصيلات BELAN نفسها كيف يقيم المشترون هذا فعليا.
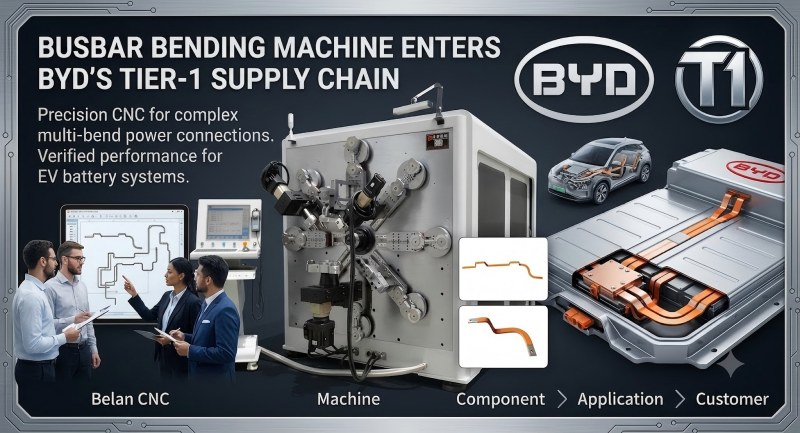
عندماتم تسليم 32 آلة ثني قضيب الحمل عبر خمس قواعد إنتاجفي دونغقوان، شنزن، شيآن، تشنغتشو وتشانغشا، لم يكن التقييم أبدا عن أقل سعر للآلات. الدخول في سلسلة توريد من المستوى الأول للطاقة الجديدة يتطلب موثوقية تقنية، واستقرارا تشغيليا طويل الأمد، وقدرة على التوصيل الجماعي، ونظام جودة ناضج، ودعما موثوقا بعد البيع. السؤال الحاسم على هذا المقياس هو ما إذا كانت الآلة المئة تتصرف مثل الأولى — مما يدفع المواصفات نحو تكوينات مستقرة وقابلة للتكرار بدلا من التكوينات الدنيا القابلة للتطبيق. إذا كنت تشتري أكثر من وحدة واحدة، أو تتوقع ذلك، فهذا هو المحور الذي يجب أن يهيمن على قرارك: الاتساق بين الأجهزة أغلى من القدرة في جهاز واحد.
الحالة الثانية تتعلق بتكرار الأوامر. عندما قدمت MANDO طلبا ثانيا للوحدة بعد مناقصات تنافسية، وذلك بعد نشر نفس حل قضبان الألمنيوم الآلي في مشاريع LEONI، تجاوز القرار "هل يمكن لهذه الآلة معالجة القطعة". ما يقيمه المشترون المتكررون هو ما إذا كانت المعدات تندمج في نظام الإنتاج: القدرة على التشغيل المستمر، اتساق الأبعاد، فحص الجودة في الخط، تحديد القطع، التعامل التلقائي مع الأجزاء المعيبة، تبديل المنتج السريع، والتوافق مع سير عمل إدارة الجودة الحالي. هذه هي بالضبط العناصر التي تقع في النصف العلوي من جدول سائقي التكلفة — وهي أيضا العناصر التي لا تظهر أبدا في السعر الرئيسي.
الدرس العملي من الاثنين: المشترون الذين يوسعون أسطولهم لاحقا يحددون نظام التغذية، والفحص، وتصميم التغيير بعناية أكبر على الآلة الثانية مقارنة بالأولى. يمكنك الآن تخطي منحنى التعلم هذا بتحديدها بشكل صحيح.
سبعة أسئلة تجعل العروض قابلة للمقارنة
أرسل هذه القائمة مع استفسارك. الموردون الذين يجيب بدقة عادة هم من تتطابق أجهزتهم مع عروض السعر الخاصة بهم.
- ☐ كم عدد محاور السيرفو، وهل يمكن لرأس الانحناء أن يدور — وأي من الهندسات التي أعمل عليها تتطلب الدوران؟
- ☐ أي هيكل تغذية مشمول، وما هو ضغط التلامس الذي يضعه على الطلاء عند سمك الكم الخاص بي؟
- ☐ ما هو تصنيف حمل جهاز إزالة الكوايلر، وكم عدد محاور تصحيح التقويم المدمجة؟
- ☐ ما مدى تحمل وحدة القطع خلال فترة كاملة، وهل يتم التحكم بها بواسطة سيرفو؟
- ☐ كم عدد مجموعات الأدوات المشمولة، وهل تستمر معايير الإعداد عبر تغيير المنتج؟
- ☐ ما هي وظائف الفحص والتتبع، وما تكلفة الوظائف الاختيارية؟
- ☐ ما الذي يستثني بالضبط — التركيب، أيام التدريب، الأدوات التي تتجاوز المجموعة الأولى، ووثائق الشهادة؟
الأسئلة الشائعة
كم تكلفة آلة ثني قضيب النقل؟
لا يوجد رقم واحد ذي معنى، لأن نطاق التكوين واسع جدا. تختلف آلة المحطة الواحدة وخط مدمج من ملف إلى جزء نهائي بعدة مرات، وليس ببضع مئة بالمئة. بدلا من طلب رقم، اطلب من كل مورد أن يحدد سعر العناصر السبعة الخاصة بك بشكل منفصل — حينها تخبرك المقارنة بشيء.
هل عدد المحاور الأعلى أفضل دائما؟
لا. المحاور تكلف المال وتضيف تعقيد التحكم. هي تدفع تكاليفها فقط عندما تحتاجها هندساتك — أشكال متعددة المستويات، الأقسام الملتوية، أو أجزاء تصنعها حاليا في خطوتين للتعامل. إذا كانت منتجاتك مسطحة ومنحنية عمودية على مقطع عرضي مستقر، فإن دفع ثمن ستة عشر محورا هو دفع مقابل قدرة لن تستخدمها.
لماذا يغير قضيب التوصيل المطلي المواصفات كثيرا؟
لأن الطلاء هو الجزء الأكثر تضررا بسهولة قبل حدوث الانحناء. تضغط بكرات التلامس عند نقاط محددة؛ يقوم مغذي المسار بتوزيع الاتصال. في القضيب المغلف ب PVC أو PA12 أو الميكا، يظهر هذا الفرق على شكل تشققات في الطلاء، أو انتفاخ الوجه الداخلي، أو خدوش متوازية على طول مسار التغذية — عيوب تبدو كمشاكل انحناء لكنها تبدأ من الخلف.
هل يجب أن أشتري آلة ثني أم خط كامل؟
يعتمد ذلك على مكان بدء المادة وأين يجب أن تذهب أجزائك. إذا وصل البار مقطوعا مسبقا وكانت مستويات الصوت متوسطة، فإن استخدام آلة بمحطة واحدة هو الاستثمار المناسب. إذا كنت تستخدم ملفات الملف أو تحتاج إلى تشغيل بدون مأهول، أو إذا كان العميل يراجع قابلية التتبع لكل جزء، فعادة ما يكون الخط أرخص لكل جزء طوال عمره رغم الرقم الأولي الأعلى.
ما هو أكثر خطأ في التكوين شيوعا؟
تحديد رأس الثني بعناية والتعامل مع نظام التغذية كمعيار. تصميم التغذية يحرز جودة السطح، وسلوك الانزلاق، وحصة كبيرة من الخردة على القضيب المطلي — وهو أصعب شيء يمكن تعديله لاحقا. يستحق هذا الموضوع اهتماما كبيرا في التحقيق مثل عدد المحور.
هل يمكنني الحصول على عرض سعر دقيق من رسم واحد فقط؟
الرسم هو بداية، وليس استفسارا. للاقتباس بدقة، يحتاج المورد إلى المقطع العرضي والطبقة الكهربائية، نوع الطلاء وسماكته، أحجام الدفعات، الأجزاء المستهدفة لكل تغيير، وعدد مرات تغيير المنتج. بدون هذه المعلومات، أي رقم تحصل عليه هو افتراض — وسيفترض الموردون المختلفون بشكل مختلف.
أرسل مواصفات الشريط الخاصة بك، واحصل على تكوين يمكنك مقارنته
أخبرنا بالمقطع العرضي، الطلاء، الهدف الناتج وتردد التبديل. سنقسم العرض حسب السبعة السائقين أعلاه، حتى تتمكن من مقارنته بأي عرض آخر سطرا بسطر. شركة BELAN Machinery، مزود محترف لحلول تشكيل الأسلاك في السيارات.
تواصل مع بيلان لتقييم الجدوىموارد ذات صلة


