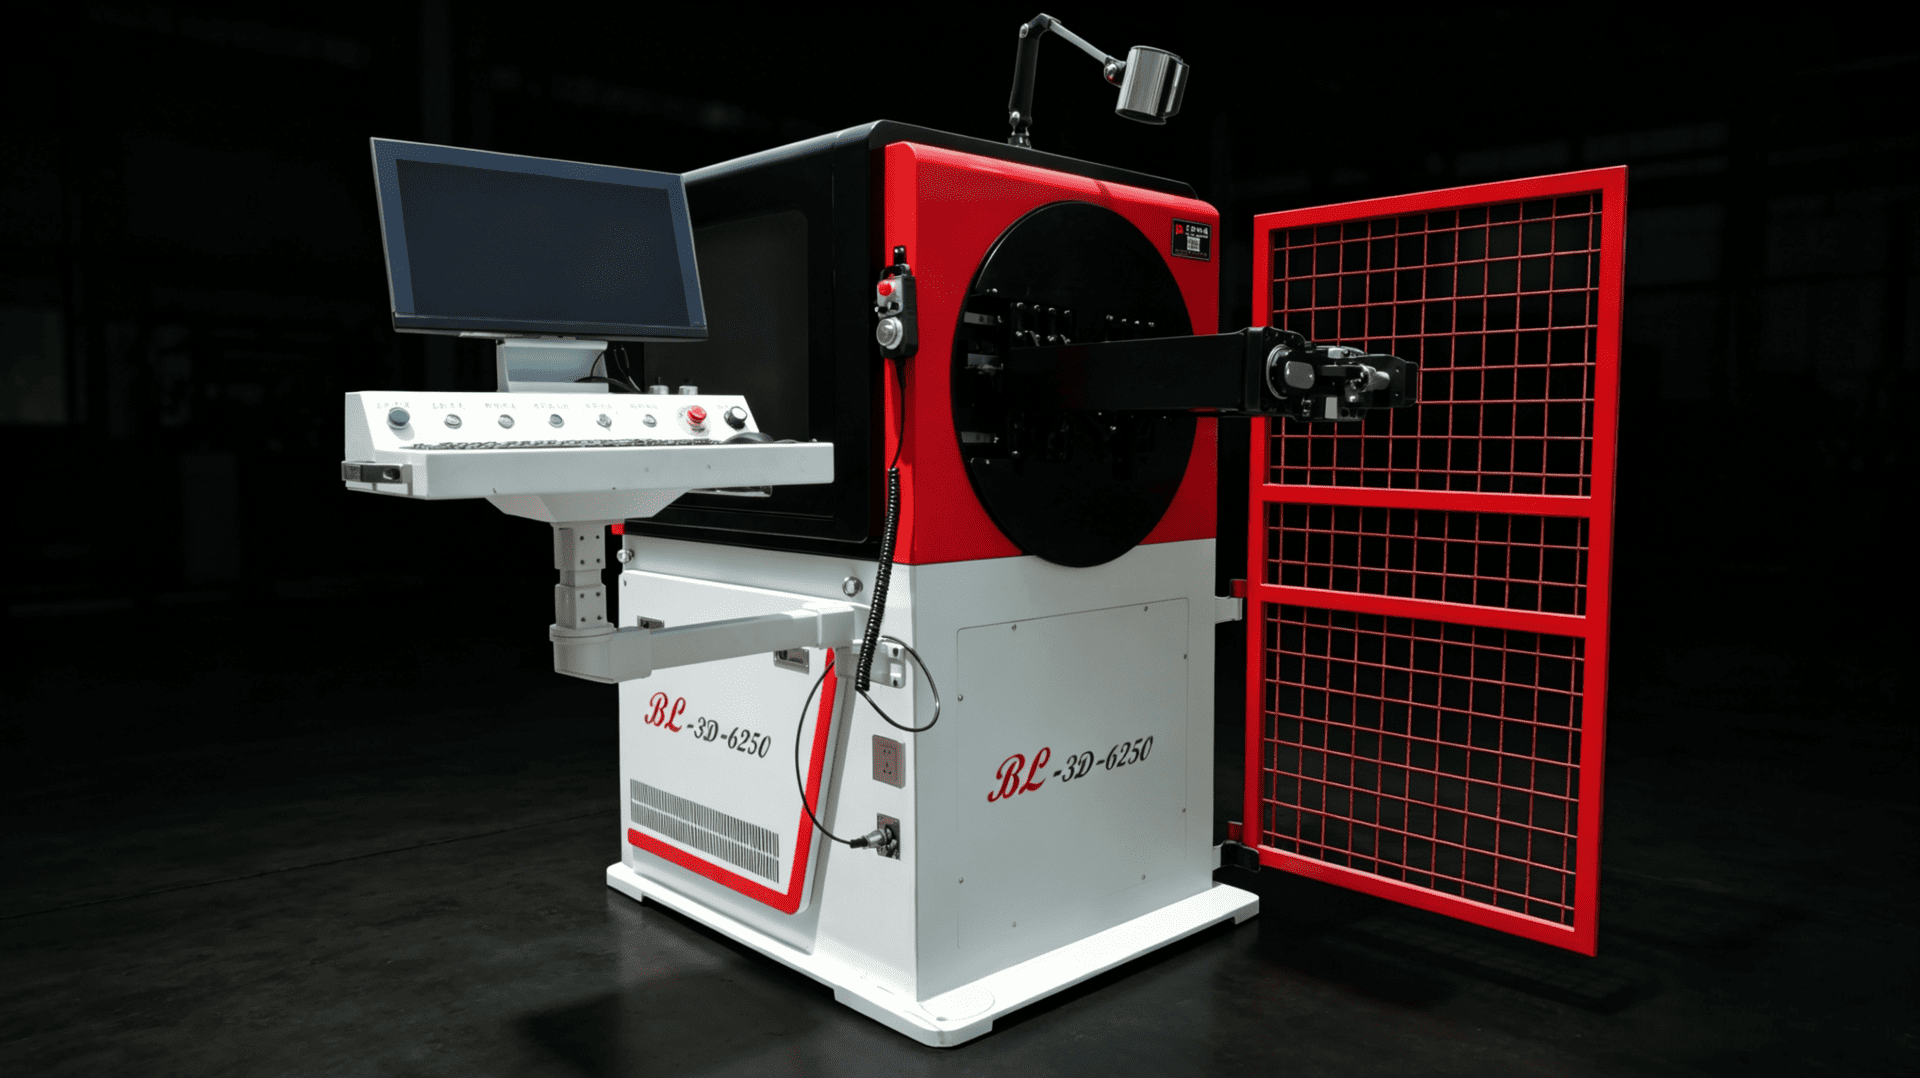
يجب أن تعيد مكونات أسلاك مقاعد السيارات إنتاج نفس ملفات الانحناء مع تلبية متطلبات المعالجة لمنتجات مختلفة. عند الاختيارتشكيل أسلاك المقاعدتحتاج المعدات والمصانع إلى مراعاة كل من هيكل الآلة وكيفية تعلم مشغليها طرق الإعداد والتعديل.بيلانطورBL-3D-6250لهذا النوع من المكونات. في زيارة التدريب إلى وودبريدج البرازيل، سافر فني من الصين إلى مصنع العميل، جامعا بين تطبيق المعدات والتعلم العملي.
لماذا التشكيل المستمر مهم لقطع أسلاك السيارات
عند التغذية والثني والقطع كعمليات منفصلة، يجب وضع قطع العمل أو وضعها مرة أخرى بين الخطوات. في الإنتاج الدفعي، تستغرق هذه المهام الداعمة وقتا وتضيف عمليات تسليم يجب إدارتها.
مع المعالجة الآلية، يمكن لموظفي الإنتاج التركيز بشكل أكبر على تأكيد البرنامج، وفحص العينات، وحالة الآلة. يعتمد الناتج المتسق على تنسيق عمليات المعالجة، وظروف المواد، وطرق التشغيل.
لذا يجب تقييم قيمة الانحناء الآلي لسلك رغوة مقاعد السيارات — وهي مكونات الأسلاك الفولاذية المستخدمة في رغوة مقاعد السيارات — عبر العملية بأكملها. يجب أن تعمل عملية تغذية المادة، وتشكيل الملف المنحني، والقطع كلها معا حول نفس الجزء.
ربط ثني الرأس الدوار بالتغذية والقطع
تنظيم العمليات المستمرة للأجزاء المتكررة
الBL-3D-6250يجمع بين هيكل انحناء الرأس الدوار مع تغذية وقطع تلقائي لمعالجة مكونات الأسلاك الفولاذية. يساعد دمج هذه العمليات معا في تقليل الحاجة لنقل قطع العمل الجزئية بين آلات منفصلة ويؤسس عملية مستمرة للأجزاء المتكررة.
عند التقييمتشكيل أسلاك المقاعدالمعدات، اختر منتجات تمثيلية تغطي الميزات الرئيسية للثني. الأجزاء ذات أطوال مقاطع مستقيمة مختلفة، أو اتجاهات الانحناء أو الأشكال المحلية قد تتطلب تسلسلات تشكيل وترتيبات أدوات مختلفة.
تأكيد أداء المعالجة باستخدام عينات فعلية
يمكن للعمليات المستمرة أن تقلل من التعامل بين خطوات العملية، لكن هذا وحده لا يحدد مخرجات منتج معين. هندسة الأجزاء، ومتطلبات المواد، والفحص كلها تؤثر على تخطيط الإنتاج.
نهج أكثر فائدة هو صنع أجزاء تجريبية باستخدام مواد ورسومات العميل، وتسجيل الحالة النهائية وإعدادات المعالجة، ثم مناقشة السعة المستهدفة. يربط هذا تقييم المعدات بمتطلبات الشراء المحددة.
التحكم في البرنامج وتخطيط ورشة عمل مدمج
احتفظ ببرامج المنتجات لتكرار الطلبات
يستخدم BL-3D-6250 التحكم CNC والتحكم في السيرفو لتنسيق عمليات المعالجة ويدعم إدارة برامج المنتج. توفر البرامج المؤكدة أساسا للتحضير للإنتاج لاحقا، مما يجعل إعدادات المنتجات المختلفة أسهل في التمييز والإدارة.
يجب إدارة البرامج المخزنة مع المواد والأدوات ومراجعة المنتج. قبل استدعاء برنامج للإنتاج، تأكد من الظروف الحالية وافحص القطعة الأولى. لا ينبغي تطبيق إعدادات لمراجعة سابقة أو مادة مختلفة دون التحقق.
خطط لخلية تشكيل مركزة
يساعد هيكل النموذج المدمج المصانع على تنظيم منطقة معالجة مركزة. خطط المساحة حول موضع رف المواد، واتجاه التشغيل، وجمع القطع النهائية لتقليل الحركة غير الضرورية.
عند شراء معدات معالجة أسلاك مقاعد السيارات، تحقق من التحميل والصيانة ومساحة تدفق المواد بالإضافة إلى أبعاد الآلة الرئيسية. يؤثر التخطيط العملي على كيفية التغييرات اليومية للمواد، والفحوصات، والخدمة.
تقييم الملاءمة لكل منتج
يستخدم BL-3D-6250 بشكل أساسي لمكونات أسلاك رغوة المقاعد في السيارات. اعتمادا على متطلبات المنتج، قد يتم أيضا تقييم أجزاء أسلاك فولاذية أخرى، مثل قضبان عوامة خزان الوقود. التطبيقات المختلفة لها ملفات انحناء ومتطلبات أبعاد مختلفة، لذا يجب تأكيد المادة والأدوات وتسلسل التشكيل بشكل منفصل.
إذا كان واحداتشكيل أسلاك المقاعدمن المتوقع أن تغطي الآلة عدة أجزاء، وتوفر مواصفات المواد، والرسومات، والتسامحات الحرجة، ومزيج المنتجات معا. استخدم تجارب نموذجية لتحديد الأدوات التي تحتاج إلى تغيير، والبرامج التي يمكن الاحتفاظ بها، وما هي الفحوصات المطلوبة بعد تغيير المنتج.
نطاق التطبيق المحدد بوضوح يساعد المصنع في تخطيط الطلبات وتطوير المنتجات المستقبلية. تكمن قيمة اختيار المعدات في مطابقة الجهاز مع مزيج المنتجات الفعلي، بدلا من السعي فقط للحصول على وظائف أكثر أو نطاق معالجة أوسع.
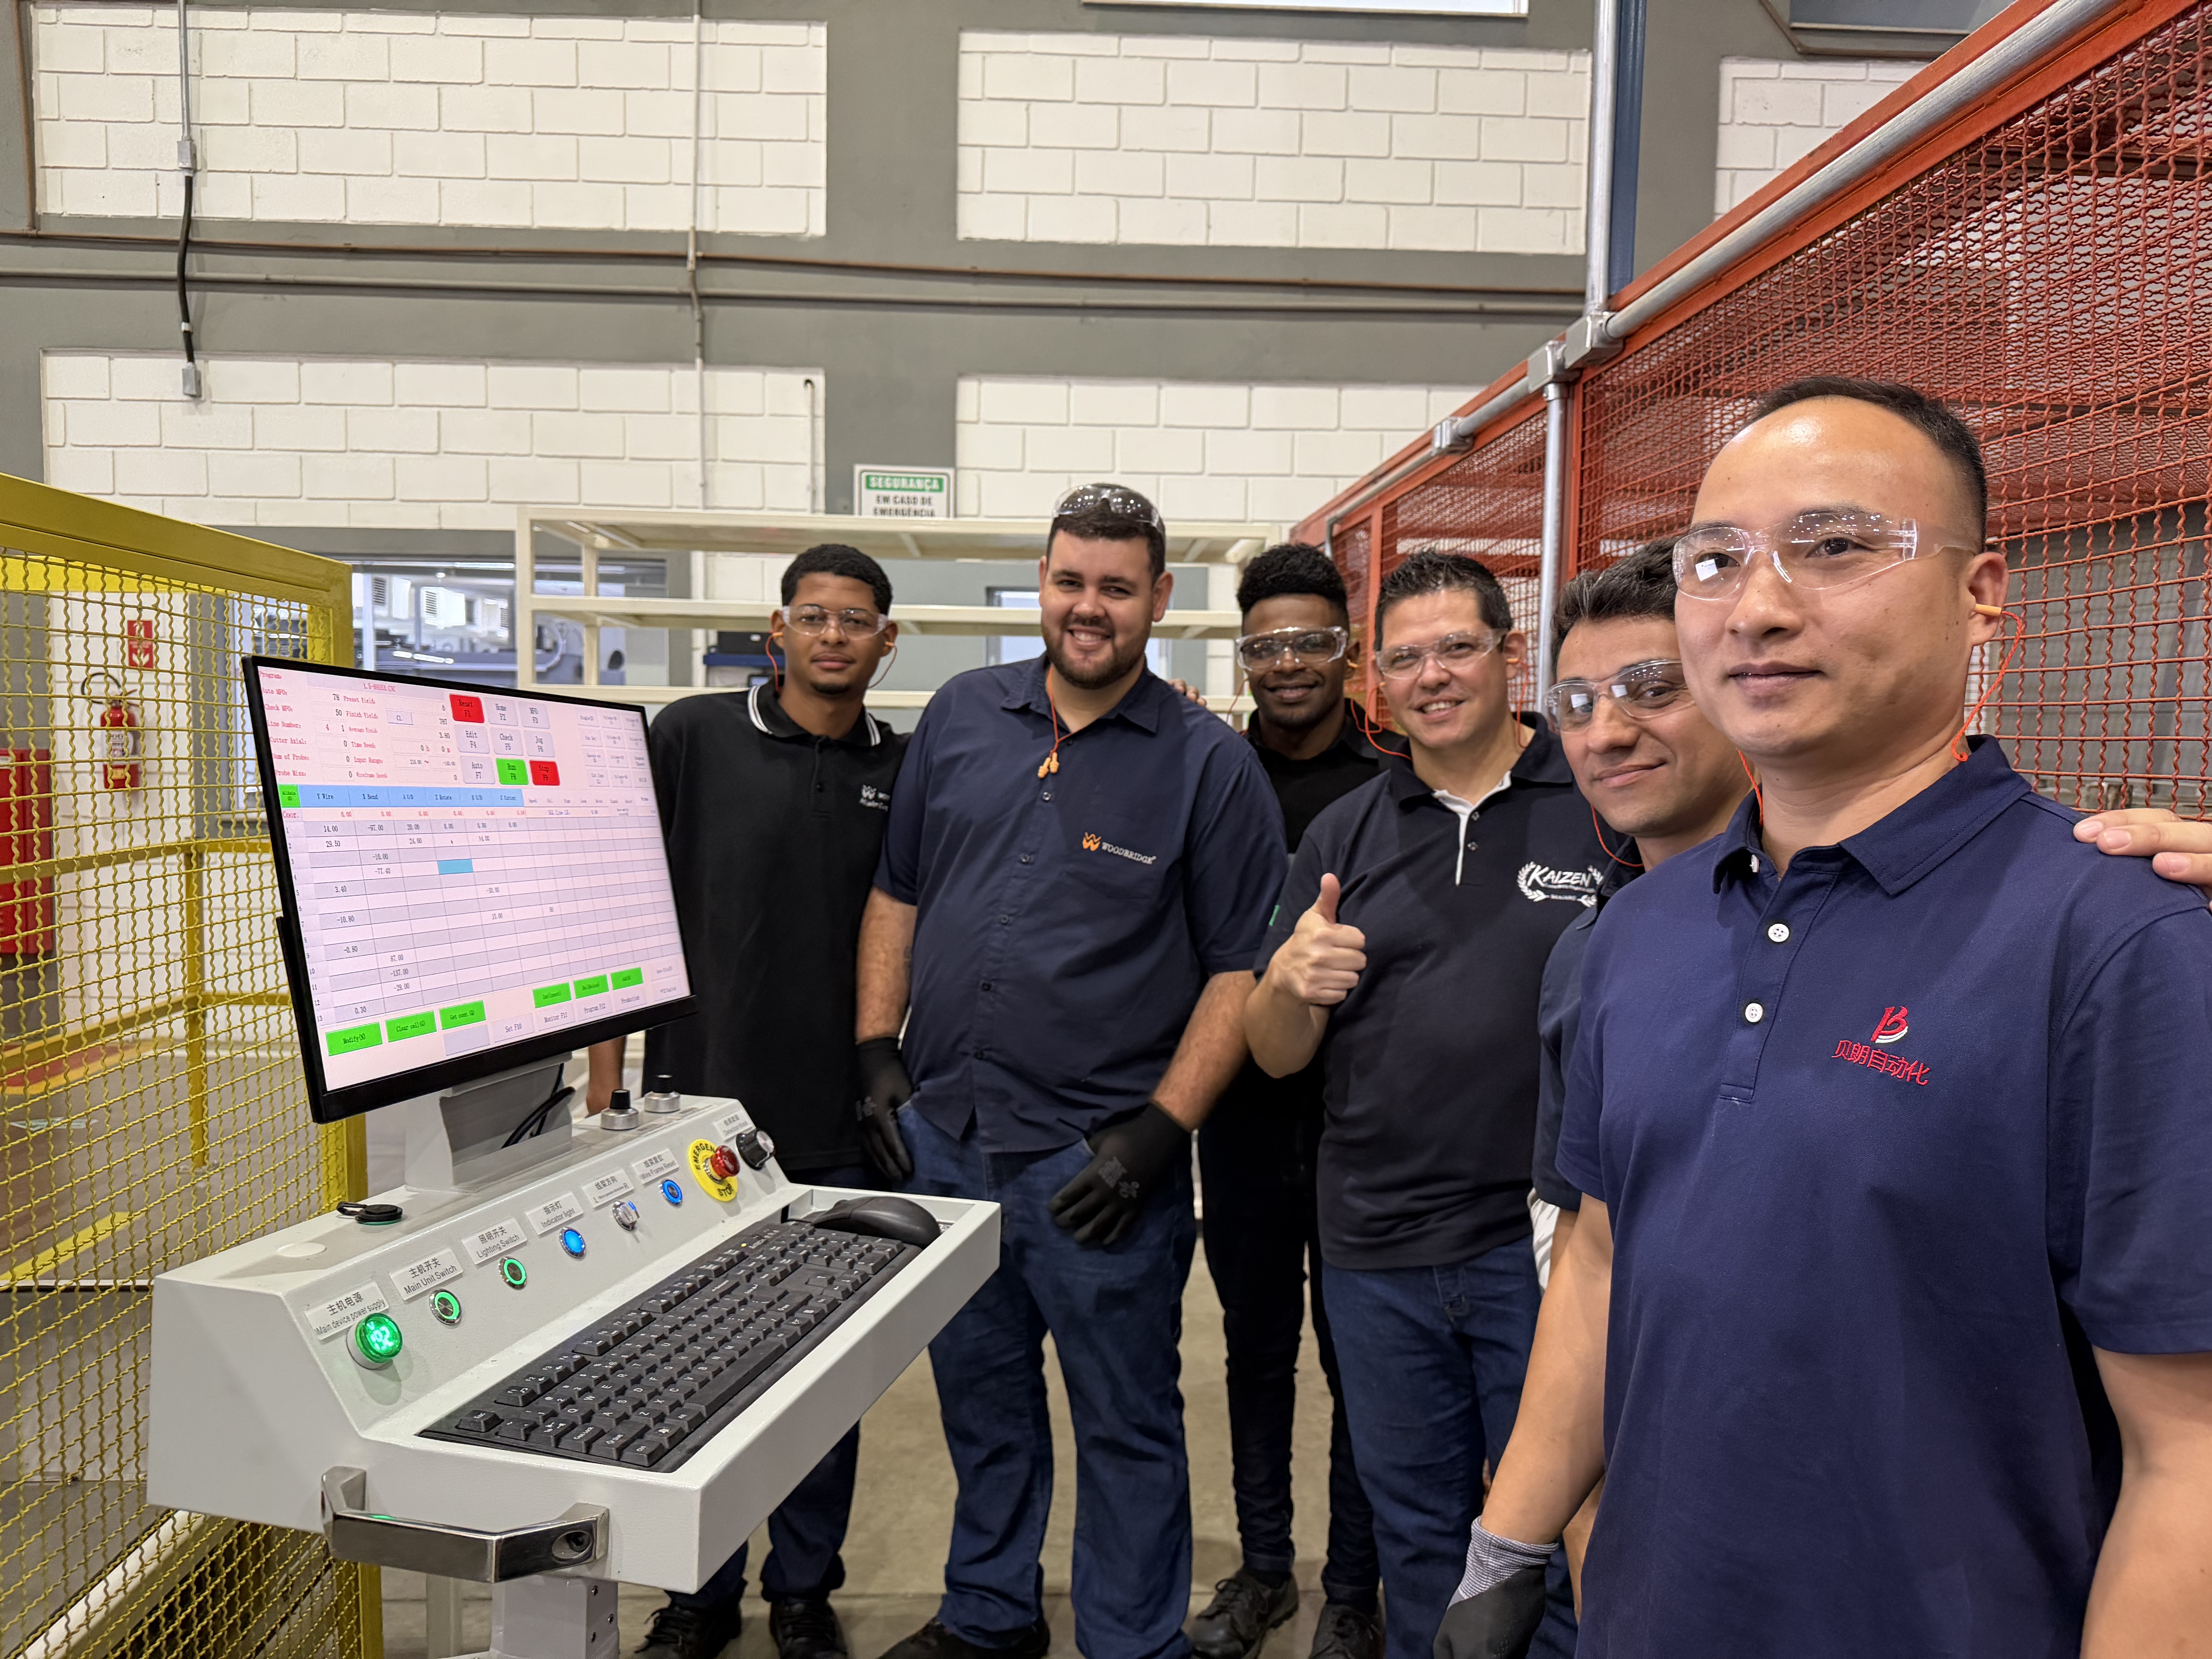
تدريب مصنع وودبريدج البرازيل — صورة مرجعية مقدمة من العملاء.
التدريب في وودبريدج البرازيل يربط بين المعدات ومهارات المشغلين
فني يسافر من الصين إلى مصنع العميل
هذه الزيارة الخدمية مخصصة لمصنع وودبريدج في البرازيل. آلة التدريب هيBL-3D-6250، مخصصة بشكل أساسي لقطع أسلاك رغوة المقاعد في السيارات. في موقع العميل، يمكن للفني مناقشة التشغيل وأسئلة الإعداد مباشرة وربط تعليمات البرنامج بالعينات الفعلية.
توفر الخدمة في الموقع لفريق العميل بيئة عملية لفهم المعدات. بالنسبة للتعديلات بعد تغييرات المنتج، وفحص الأجزاء النهائية، والصيانة الروتينية، يحتاج المشغلون إلى فهم هدف كل مهمة بالإضافة إلى الخطوات المتضمنة.
ربط خطة التدريب بمعايير قبول الإنتاج
عادة ما تجدول BELAN7–10 أيام لهذا النوع من التدريب، مع تعديل المدة حسب مدى تعلم فريق العميل للعملية. معايير القبول هيالإنتاج الناجح على كميات كبيرة للأجزاء وتوقيع العميل على خطة التدريب، مواءمة أهداف التدريب مع متطلبات الإنتاج الفعلية.
بالنسبة لمصنع يستعد لإدخال المعدات، يجب النظر في الاختيار الأولي، وتجارب العينات، وتدريب المشغلين معا. توفير الرسومات ومتطلبات الإنتاج مسبقا يساعد في تحديد التدريب على التكوين والتخطيط حول المهام التي سيؤديها المشغلون في الموقع.
ناقش قطع الأسلاك ومتطلبات التدريب الخاصة بك
تواصل مع BELANمع رسوماتك، وقطر السلك، وخرج الهدف لمناقشتهتشكيل أسلاك المقاعدتكوين المعدات وخطة تدريب مناسبة.
شركة BELAN Machinery، مزودك الخبير لحلول تشكيل الأسلاك في السيارات.